-
 北京切割抛光价格
发布时间:2026.05.28
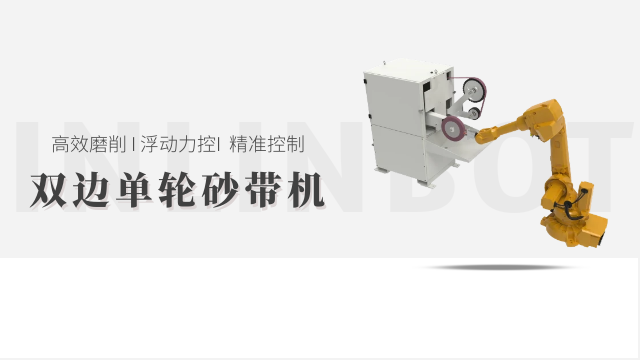
曲面抛光工艺需针对不同曲面类型(如球面、柱面、自由曲面)制定差异化处理策略,确保抛光效果均匀。球面抛光时,采用 “双轴联动 + 恒力控制”,抛光头围绕球面球心做圆周运动,同时沿轴向缓慢进给,转速控制在...
-
 河北钣金自动化报价
发布时间:2026.05.27
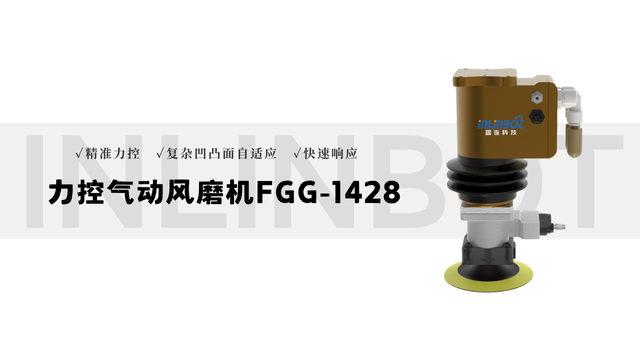
在人机协同作业场景中,机器人自动化设备需通过多重安全配置保障人员安全。硬件安全防护方面,设备末端执行器采用柔性材质(如硅胶、软质合金),夹持力可调节(5-500N),当接触人体时自动降低夹持力至≤10...
-
 上海去毛刺是什么
发布时间:2026.05.27
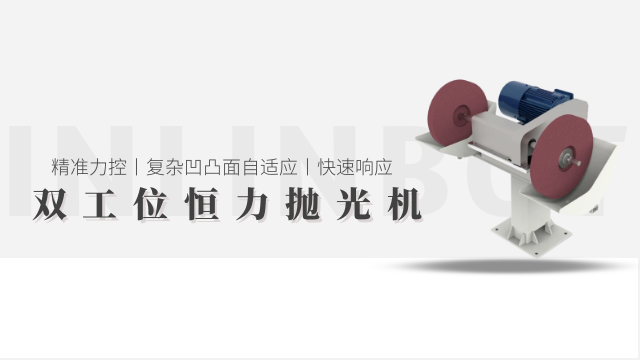
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,...
-
 山东机器人抛光品牌
发布时间:2026.05.27
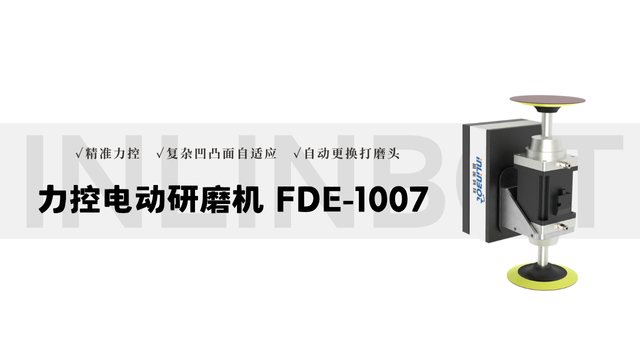
自动抛光工艺依托 “机械传动 + 智能控制” 实现工件表面的自动化精整,重心原理是通过抛光头高速旋转(转速 3000-8000rpm),带动抛光材料(如抛光轮、抛光膏)与工件表面产生可控摩擦,去除表面...
-
 河北国内去毛刺哪个品牌好
发布时间:2026.05.27
去毛刺机器人的重心性能由 “本体结构 + 工具系统 + 控制系统” 三大配置决定,各组件需精细匹配。本体结构方面,六轴机器人需关注负载能力(常规 5-50kg,重型工件可选 100kg 以上型号)与工...
-
 河北铸件力控打磨抛光
发布时间:2026.05.26
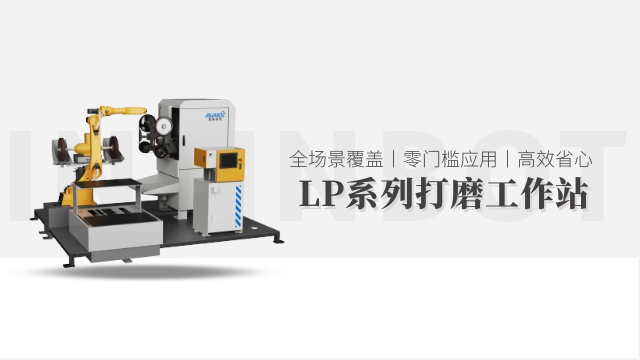
柔顺力控打磨技术为企业带来了明显的经济效益,这主要体现在生产效率的提升、成本的降低以及设备寿命的延长等多个方面。首先,柔顺力控打磨技术通过智能化的控制系统,能够明显提高打磨效率,减少生产时间。与传统打...
-
福建不锈钢打磨机器人哪家好
发布时间:2026.05.26
铸件打磨机器人的应用正在推动铸件制造业向自动化、智能化方向转型。传统铸件打磨环节依赖大量人工,一条生产线往往需要数十名工人同时作业,不*生产效率低下,还面临着劳动力成本逐年上升、年轻一代不愿从事枯燥体...
-
 河南板材打磨机器人报价
发布时间:2026.05.26
铸件打磨机器人能精确定位并去除铸件表面的各类毛刺,解决传统人工处理效率低的问题。铸件在铸造过程中,因模具合模间隙、浇口残留、金属液流动不均等原因,表面极易产生形态各异的飞边与毛刺,这些毛刺不*影响产品...
-
 上海铣削打磨机器人作用
发布时间:2026.05.26
金属表面打磨机器人能针对性处理金属氧化层,恢复基材原有质感。金属材料暴露在空气、水分或特定环境中时,表面极易发生氧化反应,形成一层致密或疏松的氧化层,如碳钢表面的铁锈、铝合金表面的氧化膜等,这些氧化层...
-
河南国产抛光解决方案
发布时间:2026.05.25
铸件去飞边抛光需严格划分预处理、去飞边、精抛三个阶段,每个阶段配套专属工艺参数。预处理阶段聚焦飞边状态优化:先用高压水器(压力 5-8MPa)冲洗铸件表面的型砂、氧化皮,避免杂质影响抛光精度;对厚度超...
-
 一站式抛光实力厂家
发布时间:2026.05.25
自动抛光工艺的质量控制需贯穿 “前 - 中 - 后” 全流程,确保抛光效果稳定达标。前期控制重点是工件预处理,通过超声波清洗(清洗时间 5-10 分钟,温度 50-60℃)彻底去除表面油污、毛刺,若预...
-
广东去毛刺品牌
发布时间:2026.05.25
准确判断去毛刺刀具磨损状态,及时更换刀具,是保障加工质量的关键,重心判定标准分为四类。一类是视觉判定,通过肉眼或显微镜观察刀具刃口:若刃口出现明显崩缺、卷刃,或刀具表面有严重划痕、氧化,需立即更换;针...
-
齿轮抛光哪家好
发布时间:2026.05.25
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免...
-
福建不锈钢打磨机器人供应商
发布时间:2026.05.25
铸件打磨机器人可根据不同铸件材质特性调整打磨方式,适应金属、合金等多种材质的加工需求。铸件材质丰富多样,铸铁件硬度高但脆性大,铝合金件质地较软且易变形,铜合金件表面光洁度要求高,不同材质对打磨工具的硬...
-
 河北国内打磨机器人案例
发布时间:2026.05.25
汽车零部件打磨机器人的应用有助于降低生产综合成本。传统人工打磨模式下,一名熟练打磨工的薪酬支出逐年攀升,且为保证质量需配备质检员进行100%复检,人力成本占比居高不下;同时人工操作的不稳定性会导致约5...
-
山东打磨抛光有哪些
发布时间:2026.05.25
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径 2-5mm,壁厚 0.5-1mm)抛光需 “无菌化 + 低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌)...
-
福建齿轮去毛刺服务商
发布时间:2026.05.24
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛...
-
浙江金属抛光厂家
发布时间:2026.05.24
自动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,避免损伤工件或影响抛光效果。不锈钢材质抛光时,优先选用 “麻轮 + 棕刚玉抛光膏” 组合,棕刚玉硬度高(HV2200),可有效去除不锈钢表面氧...
-
 江苏板材去毛刺功能
发布时间:2026.05.24
针对不同材质工件,去毛刺工作站的工艺参数需精细调整,重心围绕 “研磨介质选择”“能量输出控制”“加工时间设定” 展开。处理不锈钢(硬度 HRC 25-30)工件时,研磨工艺选用碳化硅磨料(粒径 80-...
-
五金去毛刺用途
发布时间:2026.05.24
现代去毛刺设备通过技术升级,在高效去毛刺的同时,能有效控制污染,符合国家环保标准,助力企业绿色生产。化学腐蚀式设备配备废水处理模块,可对腐蚀废液进行中和、过滤处理,使排放水达到 GB 8978《污水综...
-
 江苏一站式去毛刺使用场景
发布时间:2026.05.24
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,...
-
上海国产抛光实力厂家
发布时间:2026.05.24
木质品抛光的工具与耗材需严格遵循 “保护纹理 + 适配木质” 原则,重心分为抛光载体与抛光剂两类。抛光载体侧重 “柔性 + 木纹适配”:硬木抛光适配羊毛轮(柔软度 Shore A 20-30)或棉布轮...
-
浙江冲压件抛光厂家
发布时间:2026.05.24
软质抛光材料需围绕 “柔软度、摩擦系数、材质兼容性” 三维度分类选型,确保适配软质工件特性。按柔软度可分为超软质(如超细纤维抛光布,纤维直径 5-10μm,柔软度 Shore 00 20-30)、软质...
-
广东齿轮去毛刺厂家推荐
发布时间:2026.05.24
去毛刺设备类型丰富,能针对不同材质、结构、精度要求的工件,提供定制化去毛刺方案,适配多元工业场景。对于不锈钢、碳钢等硬质材料的规则零件,机械研磨式设备可高效批量处理;针对铝合金、塑料等软质材料的微型零...
-
河北打磨抛光作用
发布时间:2026.05.24
针对灰铸铁、球墨铸铁、合金铸铁等不同材质的铸件,需制定差异化去飞边抛光方案,平衡效率与质量。灰铸铁(硬度 HB180-220)去飞边时,粗除边选用 80# 碳化硅砂轮,其脆性磨料易切断灰铸铁飞边(避免...
-
 河北不锈钢抛光作用
发布时间:2026.05.24
针对硬木(如红木、胡桃木)与软木(如松木、杉木)的材质差异,需制定完全不同的抛光策略,平衡效率与纹理保护。硬木抛光侧重 “精细打磨 + 高光激发”:硬木密度高(通常>0.7g/cm³)、纹理致密,前期...
-
北京曲面力控打磨抛光
发布时间:2026.05.23
在美容行业,柔性力控打磨技术也展现出巨大的应用潜力,用于研发新型的皮肤护理设备,实现对皮肤的温和打磨和护理。通过精确控制打磨力度和频率,柔性力控打磨设备可以去除皮肤表面的老化角质,促进皮肤新陈代谢,同...
-
广东工业打磨工艺厂家电话
发布时间:2026.05.23
不锈钢打磨在机械制造中有助于提升部件之间的装配精度。不锈钢零件经过切割、锻造、铸造等加工后,边缘和配合面难免会出现毛刺、飞边,或是因加工误差产生微小的尺寸偏差,这些问题看似细微,却可能导致部件装配时出...
-
河南冲压件抛光哪个好用
发布时间:2026.05.23
曲面抛光工艺的重心在于 “轮廓贴合 + 动态参数调节”,通过多维度协同机制实现对曲面工件的均匀抛光。其原理是先通过激光扫描或三维建模获取曲面的精确轮廓数据(如曲率半径、弧长、凹凸形态),再根据数据规划...
-
 河北金属抛光解决方案
发布时间:2026.05.23
浮动抛光工艺在实际应用中易出现 “浮动压力不稳定、表面划痕、光泽度不均” 三类问题,需针对性解决。浮动压力不稳定多因浮动机构漏气 / 漏油或压力传感器校准失效,解决方法是定期检查气压 / 液压管路(每...