-
 安徽铸件抛光厂家推荐
发布时间:2026.06.01
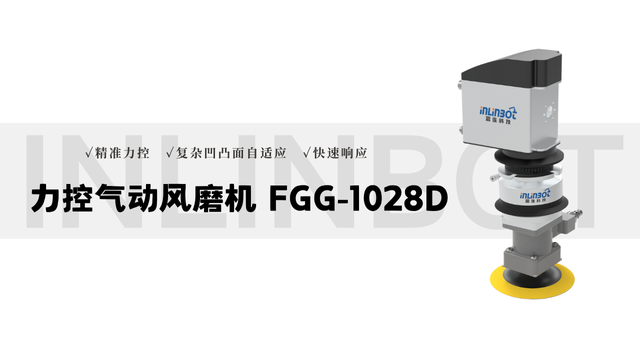
浮动抛光工艺的质量控制需贯穿 “预处理 - 抛光过程 - 后处理” 全流程,确保抛光效果稳定。预处理阶段,需通过超声波清洗(清洗时间 8-12 分钟,温度 45-55℃)去除工件表面油污、毛刺,若预处...
-
 广东镁合金自动化厂家
发布时间:2026.06.01
铸造件自动化设备并非完全替代人工,而是通过 “人机协作” 实现效率与灵活性的平衡,主要分为 “辅助协作” 与 “互补协作” 两类模式。辅助协作模式下,设备承担较强度、高风险作业,人工负责精细操作 ——...
-
 四川软质力控打磨工作站
发布时间:2026.05.31
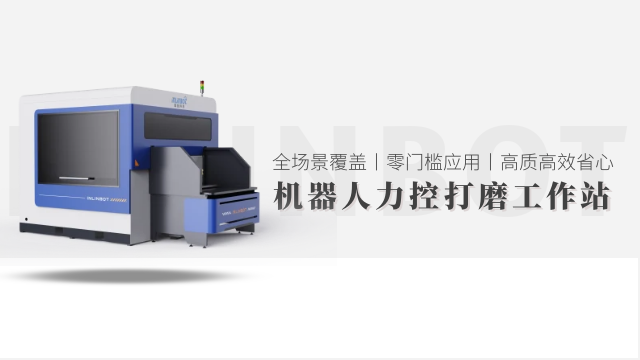
机器人力控打磨能借助力控技术实现更高精度的打磨操作。当处理带有复杂纹路的金属饰品、带有微小凹槽的精密模具或具有细微凸起的电子元件时,其搭载的力控传感器能实时感知打磨头与工件接触时的力度变化,哪怕是微米...
-
江苏金属表面力控打磨工具
发布时间:2026.05.31
浮动力控打磨技术以其低损伤特性在工业制造中备受青睐。通过精确控制打磨力度,该技术能够有效减少对工件表面的损伤,避免过度打磨或划痕的产生。这对于高精度和高价值的工件尤为重要,如航空航天零部件和精密机械部...
-
 江苏板材抛光工艺
发布时间:2026.05.31
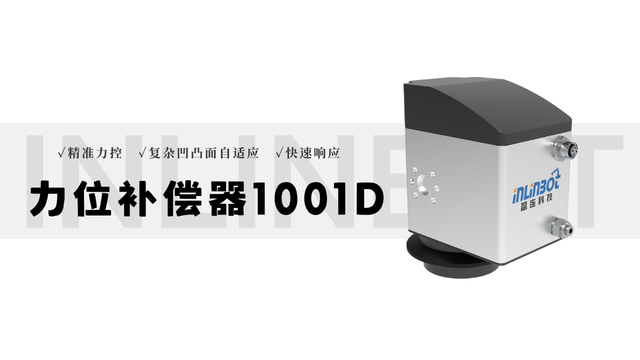
浮动抛光工艺在适配性、精度、效率上较传统固定抛光有明显优势,二者差异主要体现在三方面。适配性上,传统固定抛光能处理平面或简单曲面工件,对异形、复杂曲面工件易出现漏抛、过抛;浮动抛光通过动态浮动机制,可...
-
 上海工业去毛刺用途
发布时间:2026.05.30
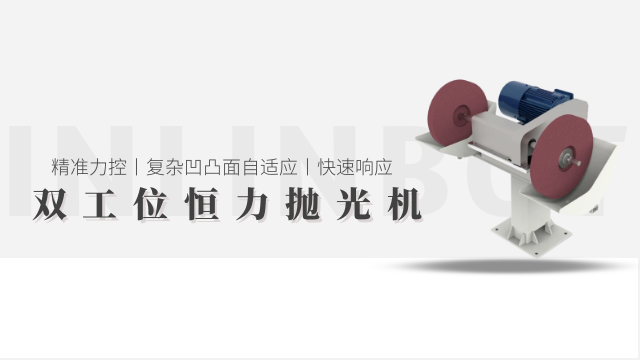
机器人打磨式去毛刺设备由工业机器人(如 6 轴机器人)、打磨工具(如砂轮、钢丝刷、铣刀)、视觉定位系统、夹具组成,是自动化程度较高的去毛刺设备。工作时,视觉定位系统通过摄像头捕捉工件位置与毛刺分布,将...
-
板材抛光哪家好
发布时间:2026.05.30
柔性抛光工艺与刚性抛光工艺在适配范围、精度、安全性等方面存在明显差异。适配范围上,刚性抛光适用于平面、简单曲面等规则工件,对薄壁件、异形件易造成损伤;柔性抛光可覆盖薄壁件、异形件、复杂曲面件等多种形态...
-
 河南金属打磨机器人用途
发布时间:2026.05.30
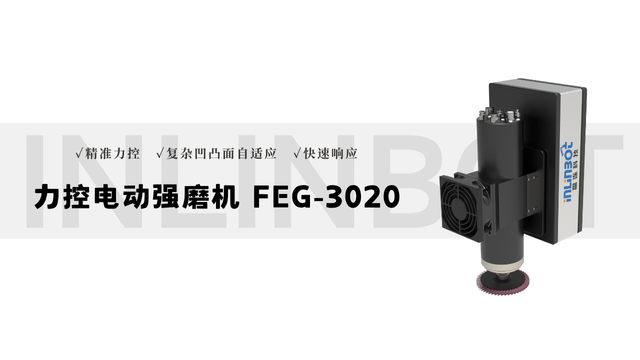
浮动打磨机器人的维护简便性和高可靠性是其重要特点之一。它采用了模块化设计,关键部件易于更换和维护,减少了设备停机时间。同时,机器人配备了自我诊断系统,能够实时监测设备运行状态,及时发现并预警潜在故障,...
-
 北京切割抛光厂家
发布时间:2026.05.29
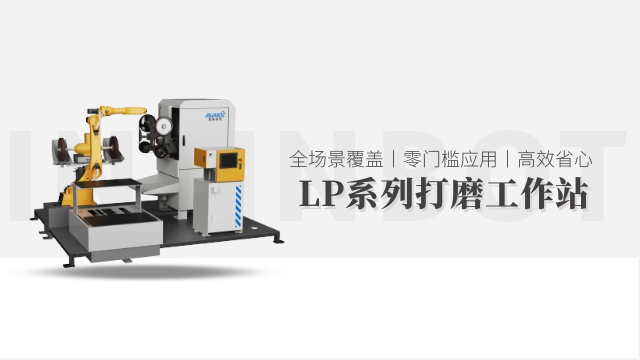
自动抛光打磨机从 “结构设计、流程优化、能量利用” 三方面实现效率提升。结构设计上,采用双主轴或多主轴布局,如双主轴设备可同时处理两个工件,产能较单主轴提升 80% 以上;部分设备配备自动上下料机械臂...
-
 北京金属去毛刺使用场景
发布时间:2026.05.29
化学腐蚀式去毛刺设备利用酸性或碱性的药剂的腐蚀作用去除毛刺,重心由耐腐蚀处理槽、温控系统、搅拌装置与废水处理模块组成。工作时,将工件完全浸泡在定制化腐蚀药剂中(如针对铝合金的硝酸 - 氟化物混合液),...
-
 北京冲压件抛光实力厂家
发布时间:2026.05.29
浮动抛光工艺在实际应用中易出现 “浮动压力不稳定、表面划痕、光泽度不均” 三类问题,需针对性解决。浮动压力不稳定多因浮动机构漏气 / 漏油或压力传感器校准失效,解决方法是定期检查气压 / 液压管路(每...
-
 河北工业去毛刺价格
发布时间:2026.05.29
科学的维护与快速故障处理是保障去毛刺设备稳定运行的关键。日常维护需重点关注三大重心部件:一是研磨 / 切削部件,定期检查磨料磨损情况(磨损量超过 30% 需更换),清理刀具或磨料中的杂质,避免影响去毛...
-
广东钢管打磨机器人报价
发布时间:2026.05.28
自动打磨机器人在使用过程中具有明显的安全与环保特性。与传统手工打磨相比,它无需人工直接接触打磨工具和粉尘,从而明显降低了工人在打磨过程中受伤的风险,如粉尘吸入、机械伤害等。自动打磨机器人可以在封闭或半...
-
 浙江打磨抛光哪个好用
发布时间:2026.05.28
针对硬木(如红木、胡桃木)与软木(如松木、杉木)的材质差异,需制定完全不同的抛光策略,平衡效率与纹理保护。硬木抛光侧重 “精细打磨 + 高光激发”:硬木密度高(通常>0.7g/cm³)、纹理致密,前期...
-
上海切割抛光工艺
发布时间:2026.05.28
漆面抛光过程中易出现 “抛光痕、漆面失光、局部色差” 三类问题,需针对性解决。抛光痕问题多因磨料粒度不当或载体过硬:若为粗抛痕,需换用更细粒度抛光剂(如从 1500# 换为 2000#),配合软质海绵...
-
上海精密抛光怎么选
发布时间:2026.05.28
浮动抛光工艺需针对不同材质的物理特性,制定差异化适配策略,保障抛光质量与工件完整性。不锈钢材质抛光时,选用 “羊毛轮 + 氧化铬抛光膏” 组合,羊毛轮的柔性与浮动压力协同,可避免不锈钢表面产生划痕;抛...
-
 河南压铸件去毛刺厂家推荐
发布时间:2026.05.28
开展去毛刺测试前需做好充分准备,确保测试结果的准确性与代表性。首先需明确测试对象的重心参数:包括工件材质(如铝合金、不锈钢、塑料等)、结构特征(薄壁件、深孔件、异形件等)、毛刺产生原因(切削加工、冲压...
-
 广东五金打磨机器人哪家好
发布时间:2026.05.28
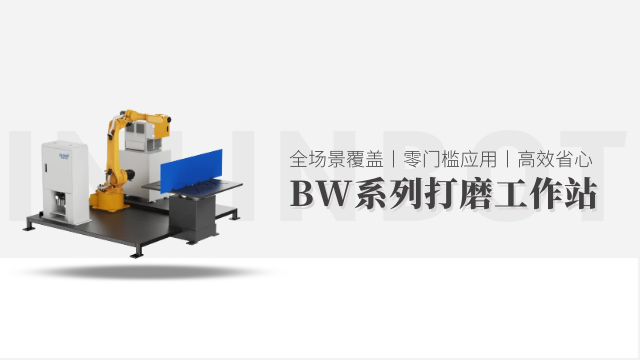
浮动打磨机器人以其优越的灵活性和适应性在工业生产中备受青睐。它能够根据工件的形状和表面状况自动调整打磨姿态和力度,轻松应对各种复杂曲面和不规则形状的工件。这种灵活性使得机器人在不同生产场景中都能快速适...
-
 福建抛光去毛刺多少钱
发布时间:2026.05.28
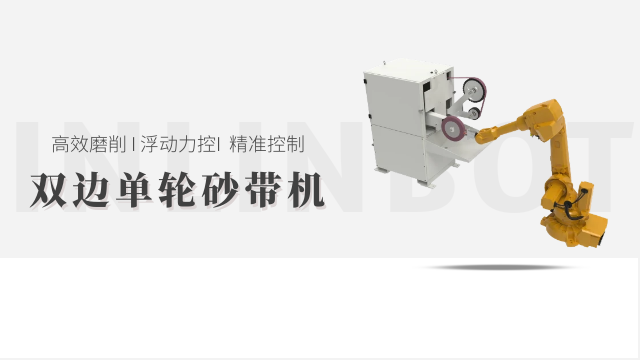
机械研磨式去毛刺设备通过研磨介质与工件的高速摩擦去除毛刺,重心结构包括研磨桶、驱动电机、转速控制系统与分选装置。设备工作时,将工件、研磨石(如氧化铝、碳化硅材质)、研磨剂按比例放入研磨桶,电机带动研磨...
-
北京切割抛光价格
发布时间:2026.05.28
曲面抛光工艺需针对不同曲面类型(如球面、柱面、自由曲面)制定差异化处理策略,确保抛光效果均匀。球面抛光时,采用 “双轴联动 + 恒力控制”,抛光头围绕球面球心做圆周运动,同时沿轴向缓慢进给,转速控制在...
-
北京切割打磨机器人
发布时间:2026.05.28
工业打磨机器人在长期运行中展现出优越的稳定性和可靠性。其机械结构经过严格设计和测试,能够承受强度较高的连续工作,减少了因设备故障导致的生产中断。同时,机器人内部配备了先进的故障诊断系统,能够实时监测设...
-
 江苏打磨抛光用途
发布时间:2026.05.28
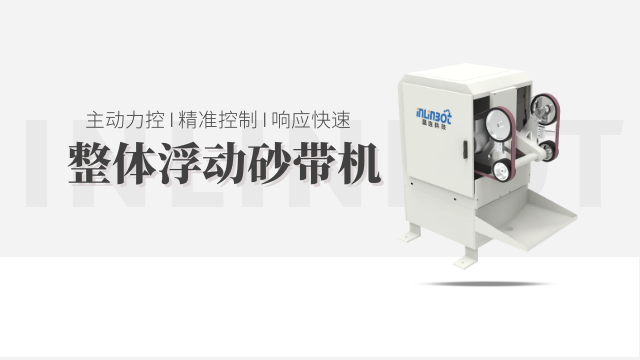
软质抛光工艺需针对软质工件的形态与材质特性,制定差异化处理策略。极软工件(如厚度 0.3-1mm 的硅胶薄膜)抛光时,采用 “无接触式辅助 + 超软载体” 组合,通过气流悬浮装置(气压 0.02-0....
-
 河北钣金自动化报价
发布时间:2026.05.27
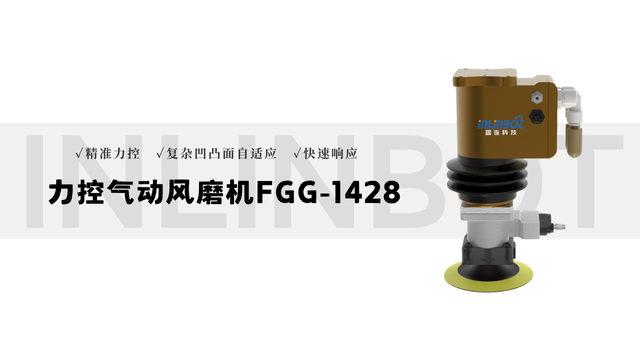
在人机协同作业场景中,机器人自动化设备需通过多重安全配置保障人员安全。硬件安全防护方面,设备末端执行器采用柔性材质(如硅胶、软质合金),夹持力可调节(5-500N),当接触人体时自动降低夹持力至≤10...
-
江苏机器人抛光用途
发布时间:2026.05.27
漆面抛光的工具与耗材需围绕 “漆面类型 + 损伤程度” 精细匹配,重心分为抛光载体、抛光剂两类。抛光载体侧重软质贴合与散热性:轻微损伤适配高密度海绵轮(孔隙率 60%-70%),其细腻表面可减少漆面划...
-
福建国产去毛刺功能
发布时间:2026.05.27
去毛刺工作站并非单一设备,而是围绕 “工件去毛刺全流程” 搭建的集成化作业单元,重心由加工模块、输送模块、检测模块、控制系统四大组件构成,形成 “上料 - 去毛刺 - 检测 - 下料” 的闭环作业体系...
-
上海去毛刺是什么
发布时间:2026.05.27
去毛刺工作站的高效运行依赖各重心模块的精细协同,其联动逻辑围绕 “信号交互 - 动作配合 - 结果反馈” 展开。加工模块与输送模块通过控制系统实现信号联动,当输送模块的传感器检测到工件到达加工工位时,...
-
 湖北钢管打磨机器人是什么
发布时间:2026.05.27
汽车零部件打磨机器人能精确应对带有复杂结构的汽车零部件打磨需求。汽车零部件的结构设计往往需兼顾功能与空间适配,像发动机缸体存在深孔水道、油道,变速箱壳体布满异形齿轮槽与安装孔,底盘悬挂部件则有不规则的...
-
广东钢管打磨机器人实力厂家
发布时间:2026.05.27
自动化打磨机器人能在连续作业中保持稳定的打磨精度与速度,有效突破人工操作的效率瓶颈。传统人工打磨受体力、注意力波动影响,难以维持一致的工作节奏,而机器人可按照预设程序不间断运行,减少因疲劳导致的停工时...
-
山东机器人抛光品牌
发布时间:2026.05.27
自动抛光工艺依托 “机械传动 + 智能控制” 实现工件表面的自动化精整,重心原理是通过抛光头高速旋转(转速 3000-8000rpm),带动抛光材料(如抛光轮、抛光膏)与工件表面产生可控摩擦,去除表面...
-
河北不锈钢抛光有哪些
发布时间:2026.05.27
软质抛光工艺在不同行业应用中,需结合软质工件的使用场景优化工艺细节。医疗行业中,硅胶导管(内径 2-5mm,壁厚 0.5-1mm)抛光需 “无菌化 + 低损伤”,选用医用级超细纤维布(经环氧乙烷灭菌)...