-
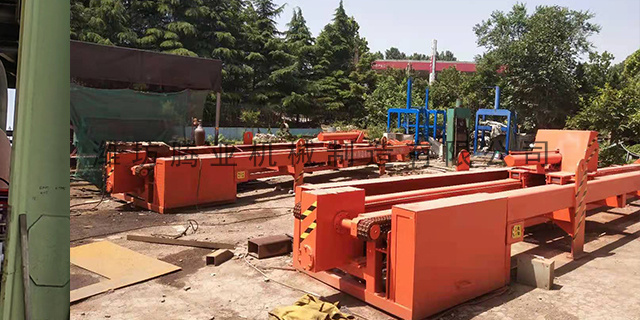
 TYDW140换热器抽芯机出租
发布时间:2026.06.09
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取...
-
 安微拆芯机出租
发布时间:2026.06.08
外观检查,1.管板密封面检查:拆除密封面保护垫,用干净的白布擦拭密封面,观察密封面是否存在划伤、划痕、凹痕等缺陷,用粗糙度仪检测密封面粗糙度,确保符合Ra0.8-Ra1.6的要求;检查密封面是否干净、...
-
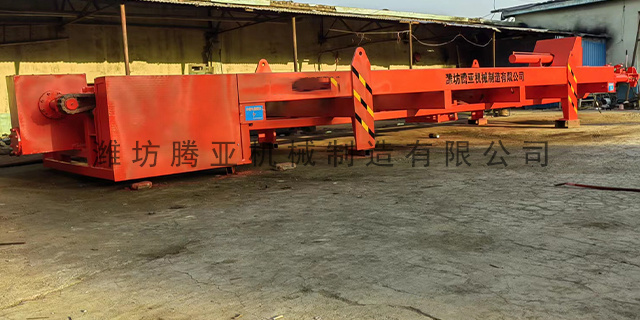 TYDW240换热器管束抽芯机厂家电话
发布时间:2026.06.07
中度不同步的纠正措施:立即停止作业,将管束缓慢复位至两端对齐状态,排查不同步的关键原因并处理。若为设备性能不一致导致的不同步,调试双吊装、双牵引装置的运行参数,确保两侧设备的速度、力度一致,或更换性能...
-
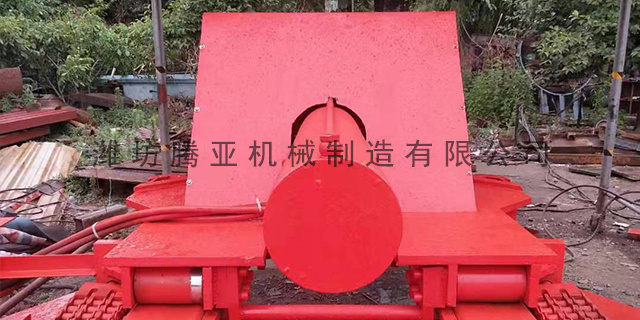 广西管束抽装机订制
发布时间:2026.06.07
低速可控:可实现0.1m/min-0.5m/min低速抽装,适配管束初始抽出、卡涩克服、准确对位等场景,避免速度过快导致管束偏斜、碰撞损伤。例如,管束卡涩时,低速缓慢增压,逐步剥离结垢,保护换热管与管...
-
 云南TYDW200换热器拆芯机
发布时间:2026.06.06
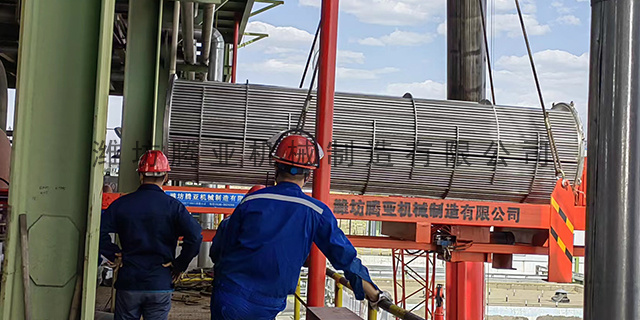
选型关键原则,重型/复杂工况→液压式:管束重量≥15吨、直径≥1000mm、长度≥6m,或结垢严重、高空/狭小空间、贵重材质管束,优先选液压式,安全高效,长期综合效益高。轻型/简单工况→机械式:管束重...
-
 TYDW180换热器抽芯机价格
发布时间:2026.06.05
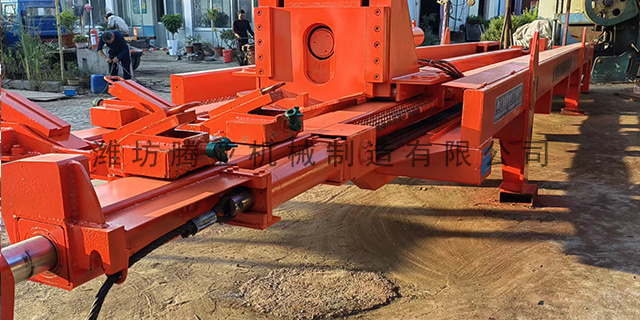
要实现快速调校,首先需明确同轴度偏差的来源,从源头规避误差,减少反复调整次数。一是,现场场地基础条件不佳。作业地面凹凸不平、混凝土路面破损塌陷、回填土地基承载力不均,抽装机就位后机架发生微倾斜、导轨局...
-
北京拆芯机订制
发布时间:2026.06.04
高空/狭小空间工况:炼化装置高空平台、厂房狭小空间作业,液压式可模块化拆分,部件轻便易搬运,遥控操作(无线/有线),减少高空作业风险,适配复杂安装环境。高精度抽装工况:钛合金、双相钢等贵重材质管束,或...
-
 天津TYDW200换热器管束抽装机
发布时间:2026.06.03
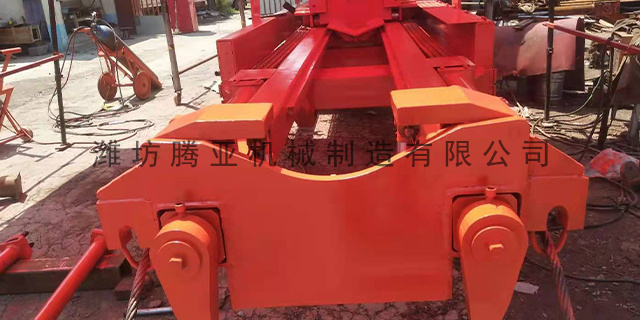
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确...
-
四川抽芯机哪家好
发布时间:2026.06.02
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体...
-
云南TYDW120换热器抽装机
发布时间:2026.06.01
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013...
-
 广东TYDW180换热器拆芯机
发布时间:2026.05.31
盲板准备:提前采购、检验盲板,确保盲板无裂纹、无变形、无腐蚀,密封面平整、光滑,无划痕、凹陷;对盲板进行编号、标识,注明盲板规格、压力等级、材质、使用部位,便于管理与追溯;准备盲板加装所需工具(扳手、...
-
安微TYDW260换热器拆芯机
发布时间:2026.05.30
只看重量忽略摩擦力:部分选型只按管束重量选吨位,忽视结垢、接触面积导致的摩擦力,易出现牵引力不足;行程只匹配管束长度:未预留吊装与安全余量,导致管束无法完全抽出或吊装空间不足;小马拉大车:为降低成本选...
-
福建TYDW120换热器抽芯机
发布时间:2026.05.30
拉力可调性:采用无级调压设计,拉力可在额定范围内准确调节(如10%-100%),配合压力表实时监控,适配不同重量、不同阻力的管束,避免过载或拉力不足。机械式抽装机分为丝杠式(电机+减速机+梯形丝杠)与...
-
辽宁TYDW220换热器管束抽装机
发布时间:2026.05.30
接手系统中的液压缸与活塞杆配合间隙直接影响抽芯力的稳定性。要求液压系统工作压力不低于13MPa,而新型设备建议工作压力在16~25MPa区间,此时液压缸内泄漏量应控制在0.5L/min以内。对于采用液...
-
 福建TYDW220换热器拆芯机
发布时间:2026.05.29
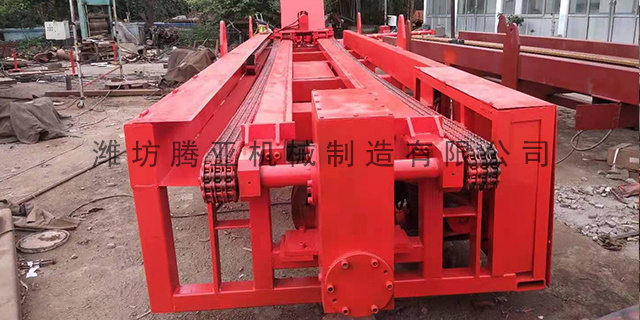
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场...
-
天津TYDW140换热器管束抽芯机
发布时间:2026.05.29
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场...
-
 宁夏TYDW200换热器拆芯机
发布时间:2026.05.29
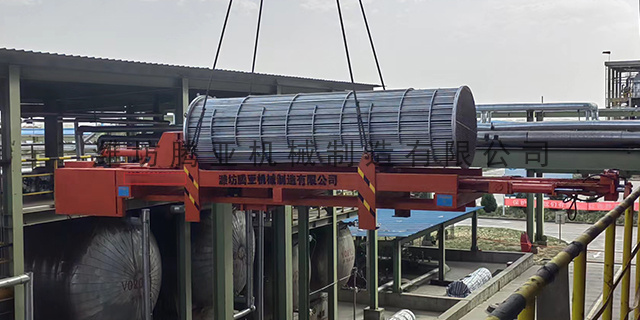
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆...
-
安微抽装机定做多少钱
发布时间:2026.05.27
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆...
-
 广西换热器管束抽装机定做
发布时间:2026.05.27
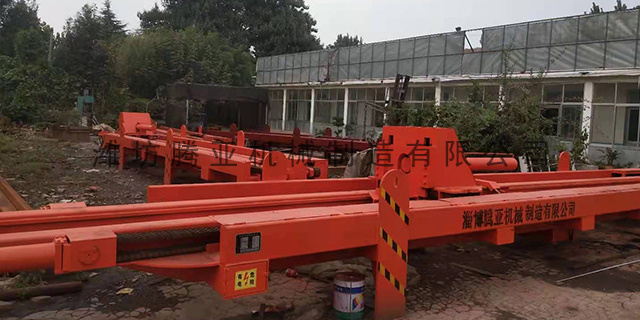
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受...
-
 福建管束抽装机定做
发布时间:2026.05.26
盲板准备:提前采购、检验盲板,确保盲板无裂纹、无变形、无腐蚀,密封面平整、光滑,无划痕、凹陷;对盲板进行编号、标识,注明盲板规格、压力等级、材质、使用部位,便于管理与追溯;准备盲板加装所需工具(扳手、...
-
 青海换热器管束抽装机哪家好
发布时间:2026.05.26
抽装机行程选型关键是完全覆盖管束长度+安全余量,确保管束能完整抽出壳体,同时兼顾设备紧凑性与作业稳定性,直接匹配管束长度参数。抽装机有效行程L≥管束长度L1+前端预留长度L2+后端安全余量L3式中:L...
-
青海换热器管束抽装机出租
发布时间:2026.05.26
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中...
-
TYDW240换热器管束抽芯机租赁多少钱
发布时间:2026.05.26
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升...
-
内蒙古TYDW220换热器抽装机
发布时间:2026.05.26
对于易凝固、易结晶介质管道,隔离前需对管道进行伴热、吹扫,防止介质凝固堵塞管道,导致隔离不彻底;吹扫完成后,再关闭阀门、释放压力。隔离阀门关闭后,换热器及相连管道内仍会残留部分介质,需通过吹扫、置换的...
-
TYDW240换热器抽装机定做
发布时间:2026.05.26
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中...
-
宁夏管束抽芯机租赁
发布时间:2026.05.25
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,...
-
吉林TYDW120换热器抽装机
发布时间:2026.05.25
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校...
-
福建TYDW240换热器管束抽芯机
发布时间:2026.05.25
在工业生产领域,管壳式换热器因结构坚固、耐高温高压、适用介质广等优势,成为应用较广阔的换热设备。换热器管束由管板、换热管、折流板等组成,长期接触水、蒸汽、化工介质后,易产生结垢、腐蚀、泄漏等问题,需定...
-
安微抽芯机厂家电话
发布时间:2026.05.24
对于采用液压遥控系统的抽芯机,接手高度还需与液压缸行程精确匹配。液压缸全行程应比抽芯所需行程大10%~15%,以保证在极限工况下仍有安全余量。以柴油机型为例,其接手高度需考虑发动机振动导致的动态沉降。...
-
青海TYDW160换热器抽芯机
发布时间:2026.05.24
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升...