商机详情 -
TYDW200换热器管束抽芯机
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。潍坊腾亚机械制造有限公司,全体员工真诚为您服务。TYDW200换热器管束抽芯机
管束抽装机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。TYDW280换热器管束抽芯机腾亚机械凭着良好的信用、优良的服务与多家企业建立了长期的合作关系。
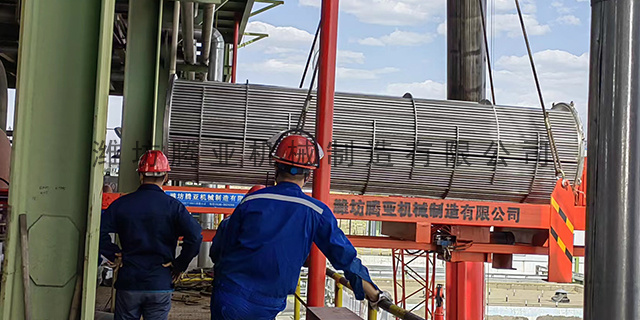
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。
若管束既有垢层、又有腐蚀痕迹,且姿态偏斜,可判断为三大诱因叠加导致。同时,观察吊装绳索、牵引装置的受力状态,若拉力持续攀升,无明显下降趋势,说明卡涩程度较严重。听:抽装过程中,若听到管束与壳体之间有“沙沙”摩擦声,且声音均匀,无明显异响,多为结垢导致的卡涩;若听到“咔嗒”“刺耳摩擦”声,且声音集中在某一侧,多为偏心导致的挤压摩擦;若听到“粘连撕裂”声,多为腐蚀导致的管束与管板、折流板粘连。测:用牵引装置的压力表、拉力计监测拉力变化,若拉力渐进式增大,从正常范围(根据管束重量确定,通常为管束重量的1.2-1.5倍)逐步攀升至2倍以上,且管束无法移动,多为结垢导致。腾亚机械希望在大家一起互利共赢情况下,共同发展。
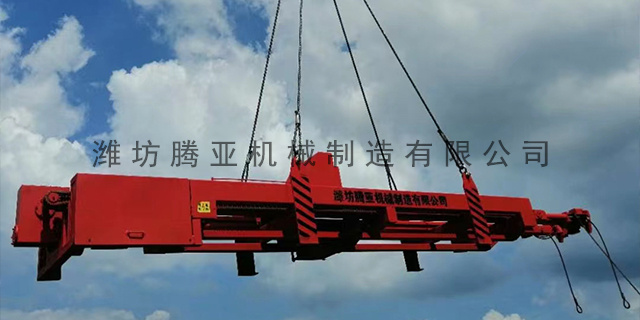
设备自身重心调整:对于可调节重心的抽装机,根据作业工况调整重心位置,确保重心稳定;模块化抽装机,合理分配各模块位置,避免某一模块受力过大导致重心偏移;定期检查抽装机机架、支腿,发现变形及时修复,防止重心偏移。牵引反作用力平衡:管束抽装时,抽装机受到水平牵引反作用力,易产生倾覆力矩,需在抽装机后端设置配重块(配重重量不低于抽装机自重的30%),平衡牵引反作用力;配重块需固定牢固,避免滑移,配重位置需与牵引方向相反,确保受力平衡。腾亚机械产品库存充足,供货及时。浙江管束抽芯机价格
腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。TYDW200换热器管束抽芯机
二是导轨水平找平尺与等高垫块。配备高精度条形水平仪、标准厚度系列垫铁,高低偏差可快速加减垫片找平,替代传统随意垫石块、废钢板的粗放方式,精度可控、重复使用方便。三是侧向限位顶丝机构。抽装机机架加装可调侧向顶撑螺栓,调校左右同轴度时可微量进退微调,无需整体挪动机身,大幅节省对位时间。四是管束前置辅助托辊。在换热器管口外侧增设可调高度活动托辊,既能支撑管束前端、减小挠度下垂,又可辅助微调中心高度,补偿同轴微小偏差,防止初始抽装就出现偏斜。TYDW200换热器管束抽芯机