商机详情 -
广西抽芯机哪家好
以“上托+侧拉组合”为例:抽装时,先通过上托机构将管束从壳体底部托举至脱离壳体内壁(避免摩擦),再通过侧拉机构施加水平拉力,使管束在托举状态下沿水平方向移动;回装时则先通过侧拉机构将管束拉至壳体入口,再通过上托机构微调高度,确保管束与壳体同轴,之后推入壳体内。组合式的优势是适应性广,能应对复杂场景:如“管束重量10吨以上、长度10米以上”的大型换热器(如化工行业的加氢反应器换热器),单一侧拉式易因重量过大导致导轨变形,单一上托式易因长度过长导致水平方向控制不足,组合后可通过“上托承重、侧拉控向”实现稳定抽装。此外,组合式可通过不同动力的协同调节(如侧拉速度与上托高度联动),降低卡滞风险,作业成功率更高。潍坊腾亚机械制造有限公司,安全保生产、生产保质量、质量促效益。广西抽芯机哪家好
管束抽装机
传统侧拉式只通过端部牵引,管束中部因自重会产生“下垂挠度”(长度10米的管束,挠度可达50-80mm),若材质为薄壁碳钢(厚度≤2mm),易因长期受力产生塑性变形;顶推式虽推力均匀,但管束底部与壳体底部的摩擦会导致局部受力集中(尤其是管束重量超过8吨时)。上托式通过“每3-4米设置1组托举单元”的设计,将管束重量均匀分散到多个支撑点:以12米长、15吨重的管束为例,3组托举单元可实现每组承重5吨,单个托举点的受力只为侧拉式端部受力的1/3;且托举高度可精确调节(精度达±1mm),能根据管束的挠度曲线(中部略下垂)调整托举高度,通过“主动支撑”抵消自重产生的变形趋势。西藏拆芯机厂家腾亚机械全心全意的为广大消费者服务!
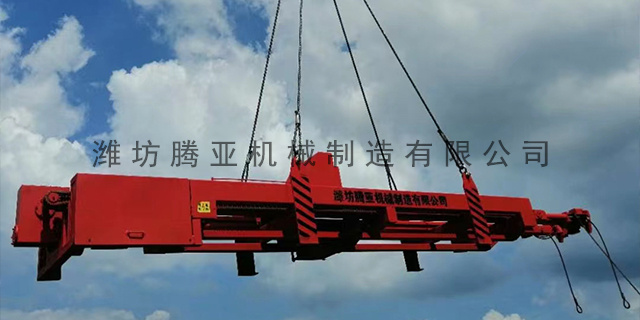
管束抽装机的高效运行依赖各系统的精细配合,以“管束抽出”为例,其联动流程如下:1.操作人员通过支撑脚调平机架,随动小车移动至预设位置,托臂升起托住管束底部;2.主行车夹持架前移,夹紧油缸伸出夹住管束法兰,压力传感器确认夹紧力达标(如≥5吨);3.PLC接收启动指令,牵引电机驱动链条带动主行车后退,同时随动小车自动跟随,位移传感器实时反馈抽出长度;4.若遇阻力增大(顶推力>8吨),液压系统自动增大夹紧力(≤7吨),并降低牵引速度(从2000mm/min降至1000mm/min);5.当管束完全抽出(位移达到设定值),主行车停止,夹紧油缸松开,完成作业。
有色金属(铜、铝、锌):冶炼环节:电解槽冷却器(控制电解温度,如铜电解需维持60℃左右)、熔池熔炼烟气冷却器(冷却含硫烟气);加工环节:铝板轧制油冷却器、铜管退火炉余热换热器。其换热器管束易受电解液(如硫酸铜溶液)腐蚀,多采用钛管或不锈钢管。冶金行业换热器管束的损伤以“物理磨损与腐蚀”为主:粉尘磨损:转炉烟气、烧结矿冷却风中含大量金属粉尘(粒径10-100μm),高速冲刷管束会导致管壁磨损(每年磨损量可达0.5-1mm),严重时出现穿孔,需每3-6个月抽装检查壁厚(通过超声波检测)。腐蚀与结垢:电解槽冷却器接触电解液(酸性),会产生均匀腐蚀;高炉煤气中的硫化氢会腐蚀管束;冷却水中的钙镁离子在高温下结垢,导致换热效率下降(如轧辊冷却器结垢会导致轧辊温度不均,影响板材精度)。腾亚机械具有强大的研发能力。
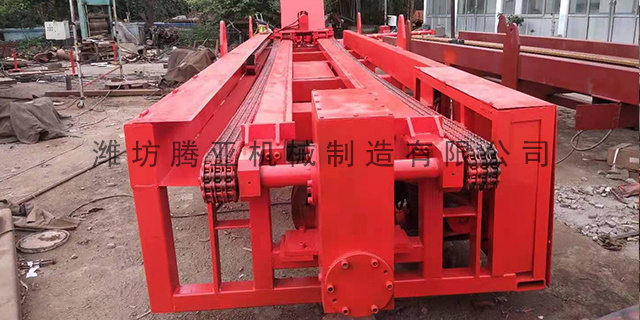
管束是抽装作业的直接操作对象,其参数决定了抽装机的“承载能力”和“动力配置”:管束直径与长度:管束直径(即管板直径)决定抽装机的“夹持范围”——例如直径800mm的管束需匹配夹持机构开口≥900mm的设备(预留操作间隙);管束长度则影响抽装机的“行程设计”,若管束长度为6米,设备的有效抽装行程需≥7米(包含管束完全抽出后的临时停放空间)。管束重量:这是选型的重点参数之一。管束重量由管材材质(碳钢、不锈钢、钛合金等)、管径、管数决定(例如φ25mm×2mm的不锈钢管,每米重量约1.5kg,1000根管、6米长的管束总重约9吨)。抽装机的“额定拉力/推力”需至少比管束实际重量高30%(预留结垢、粘连带来的额外阻力),例如9吨重的管束需选择额定拉力≥12吨的设备。腾亚机械以良好的信誉,竭诚为您服务。TYDW180换热器管束抽芯机租赁多少钱
潍坊腾亚机械制造有限公司,品质求信赖,集同行之精华。广西抽芯机哪家好
腐蚀与泄漏:火力电厂冷油器的冷却水若含氯离子(如采用地下水),会腐蚀铜管产生“脱锌腐蚀”;核电蒸汽发生器管束长期在高温高压水(300℃以上)中运行,可能出现应力腐蚀开裂(SCC),需通过抽装检查管束完整性(如涡流检测)。振动疲劳:汽轮机排汽冲击、循环水流量波动会导致管束振动,长期可能引发管束与支撑板连接处疲劳断裂,需抽装后更换受损管束并调整支撑板间距。电力行业对管束抽装机的重点需求是“高精度与安全性”:适配大型管束抽装:凝汽器管束总重量可达数吨(如1000MW机组凝汽器管束重量约5-8吨),管束抽装机的承重导轨需承受整体重量,液压系统需提供均匀推力(避免管束弯曲),部分设备还可配置“同步抽装装置”(多缸协同驱动),确保长管束(10米以上)在抽装过程中保持水平。广西抽芯机哪家好