-
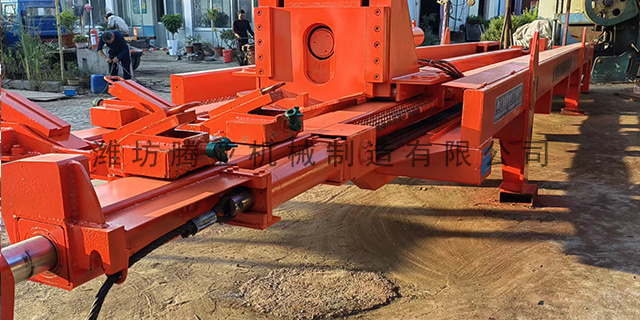
 福建换热器管束抽芯机
发布时间:2026.11.11
这一环节需聚焦换热器与管束的固有属性,避免因参数错配导致设备无法正常作业。具体需明确以下重要参数:换热器的结构直接决定管束抽装的难度和设备适配性。目前工业中最常见的换热器类型包括固定管板式、浮头式、U...
-
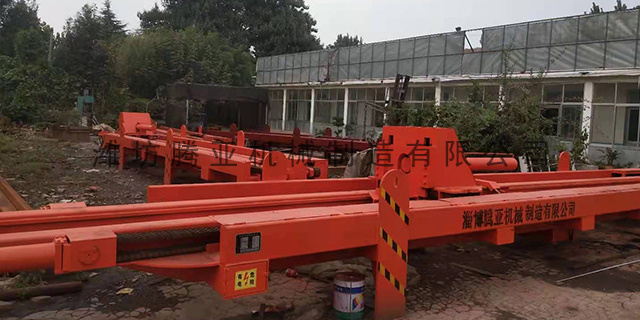 上海拆芯机订制
发布时间:2026.11.10
管束作为换热重点,需通过频繁抽装实现彻底清洁,避免物料残留引发污染,管束抽装机在此类场景中需满足“低污染、易清洁”的特殊要求。行业工艺与换热器类型,制药行业:原料药生产:反应釜夹套换热器(控制反应温度...
-
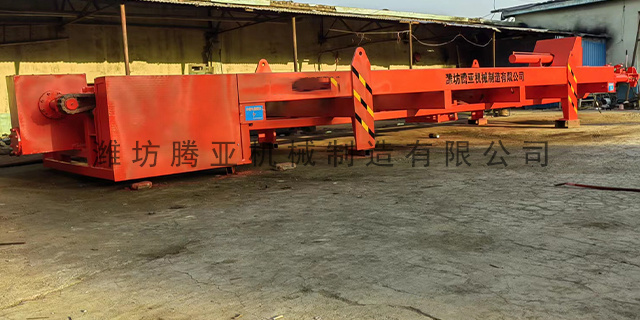 山西抽装机价格
发布时间:2026.11.09
管束抽装机的作业环境(空间、气候、安全要求)可能对设备产生“一票否决”影响——即使性能达标,若环境不兼容,仍无法正常使用。需从“空间约束”“气候条件”“安全规范”三个维度评估。换热器通常安装在车间、装...
-
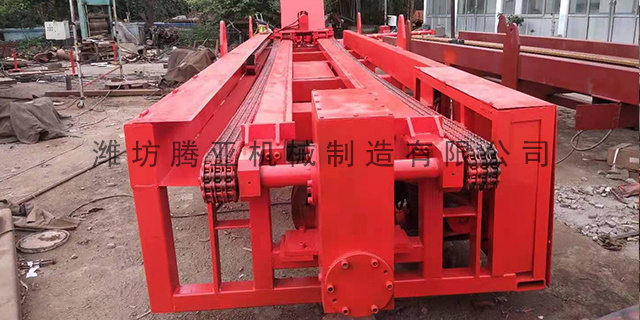 安微管束抽芯机订制
发布时间:2026.11.08
兼容检测与修复流程:抽装机可与涡流检测设备联动——抽出管束后直接在导轨上进行无损检测,发现缺陷后通过抽装机的微调功能(精度±1mm)将管束定位至修复工位(如补焊、胀接修复),减少二次搬运。适应电厂停机...
-
西藏抽芯机
发布时间:2026.11.07
动力类型:液压、电动与气动的适配场景,管束抽装机的动力类型直接影响作业稳定性和环境适配性,三种主流类型的差异如下:液压驱动:通过油缸输出推力/拉力,优势是“动力强劲且可控”(推力可通过液压阀无级调节)...
-
 江苏TYDW120换热器抽芯机
发布时间:2026.11.04
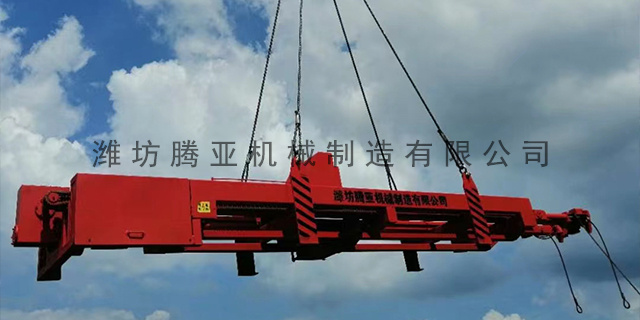
管束抽装机的适配价值,石油化工行业对管束抽装机的需求集中在三个方面:适应高压差工况:大型固定管板式换热器的管束与管板采用焊接或胀接工艺,长期运行后可能因热应力产生“抱死”现象,传统人工无法拉动。管束抽...
-
青海TYDW180换热器管束抽芯机
发布时间:2026.11.03
管束作为换热重点,需通过频繁抽装实现彻底清洁,避免物料残留引发污染,管束抽装机在此类场景中需满足“低污染、易清洁”的特殊要求。行业工艺与换热器类型,制药行业:原料药生产:反应釜夹套换热器(控制反应温度...
-
 河北管束抽装机定做多少钱
发布时间:2026.11.02
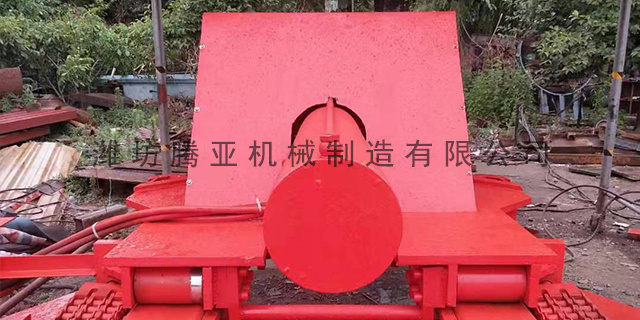
冶金行业的管束抽装机需求占比约10%-15%,其中钢铁冶金是主要应用场景。除上述行业外,管束抽装机在船舶、冶金、新能源等行业也有明确应用,这些场景虽需求占比相对较低,但对设备有特殊适配要求。船舶(商船...
-
 TYDW180换热器管束抽装机厂家电话
发布时间:2026.11.01
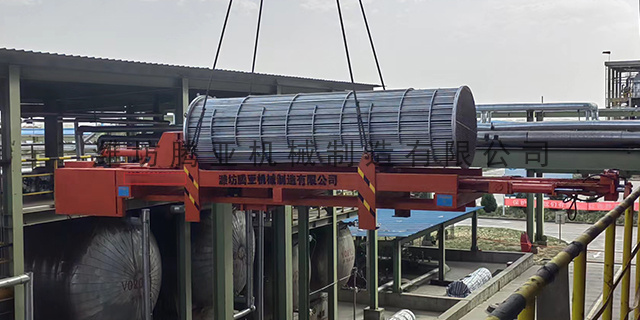
动力类型:液压、电动与气动的适配场景,管束抽装机的动力类型直接影响作业稳定性和环境适配性,三种主流类型的差异如下:液压驱动:通过油缸输出推力/拉力,优势是“动力强劲且可控”(推力可通过液压阀无级调节)...
-
抽芯机定做多少钱
发布时间:2026.10.31
腐蚀与泄漏:火力电厂冷油器的冷却水若含氯离子(如采用地下水),会腐蚀铜管产生“脱锌腐蚀”;核电蒸汽发生器管束长期在高温高压水(300℃以上)中运行,可能出现应力腐蚀开裂(SCC),需通过抽装检查管束完...
-
 北京管束抽芯机哪家好
发布时间:2026.10.30
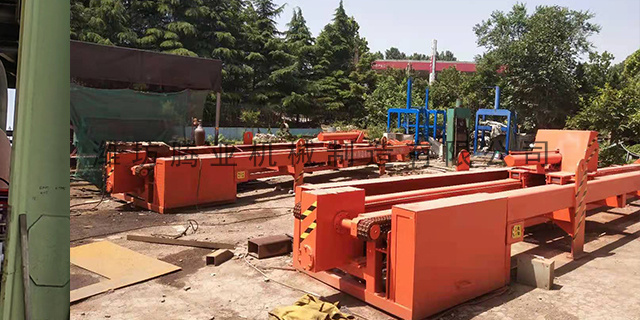
针对卫生级需求,管束抽装机需进行专项设计:卫生级材质与结构:设备与管束接触的部件(如夹持装置、导向轮)采用316L不锈钢,表面抛光处理,避免积污;液压系统使用食品级液压油(符合NSFH1标准),防止泄...
-
陕西抽装机租赁多少钱
发布时间:2026.10.29
这些换热器的管束材质多为碳钢、不锈钢或耐腐蚀合金(如哈氏合金),管径从10mm到50mm不等,长度可达6-12米(大型固定管板式换热器)。石油化工行业的换热器管束面临多重损伤风险:结垢与堵塞:原油中的...
-
 江西抽芯机定做
发布时间:2026.10.29
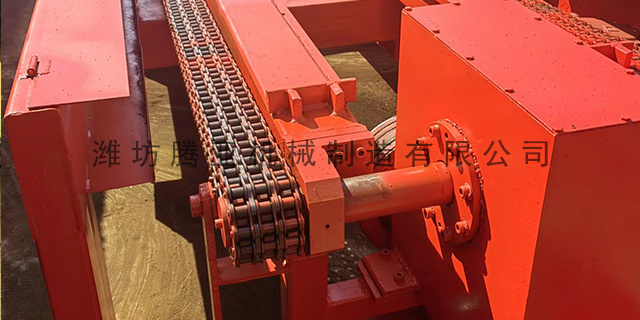
其结构包括“轴向顶缸+尾部支撑座+导向机构”:顶**缸固定在支撑座上,支撑座与换热器壳体尾部对齐;导向机构为沿壳体轴线铺设的导向杆或导轨,确保推力方向与管束轴线一致。作业时,油缸活塞杆直接顶住管束尾部...
-
内蒙古拆芯机哪里出租
发布时间:2026.10.29
但组合式的结构复杂、设备成本高(通常是单一形式的1.5-2倍),且需要专业人员操作(需协调不同机构的动作节奏),因此更适合“大型、重型、复杂管束”的常态化检修场景,如石油化工行业的常减压装置换热器维护...
-
 浙江TYDW280换热器管束抽芯机
发布时间:2026.10.28
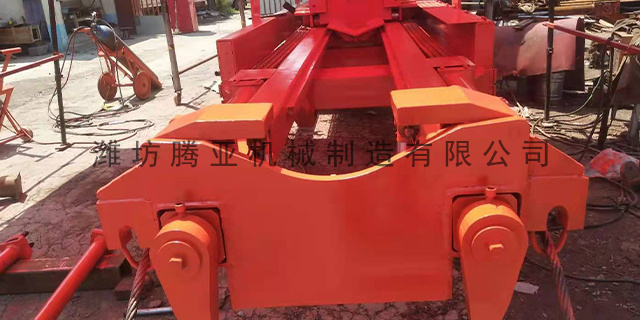
上托式设计逻辑是“以支撑控制平衡”——通过底部多点托举分散管束重量,避免点受力导致的变形;通过平移与托举的协同控制,确保抽装过程的稳定性。这种设计使其能适应从中小型到大型、重型的各类管束抽装需求,也因...
-
黑龙江抽装机定做
发布时间:2026.10.28
平移系统:由平移导轨、平移油缸(或卷扬机)及驱动装置组成,托举系统整体安装在平移导轨上,通过平移动力带动托举单元及管束沿导轨水平移动(与换热器轴线平行)。定位系统:包括激光对中仪和微调油缸,激光对中仪...
-
宁夏换热器管束抽装机定做
发布时间:2026.10.28
这些换热器的管束材质多为碳钢、不锈钢或耐腐蚀合金(如哈氏合金),管径从10mm到50mm不等,长度可达6-12米(大型固定管板式换热器)。石油化工行业的换热器管束面临多重损伤风险:结垢与堵塞:原油中的...
-
TYDW240换热器拆芯机
发布时间:2026.10.27
但顶推式对作业空间要求较高:壳体尾部需预留至少与管束长度相当的“退让空间”,否则无法完成抽装;且推力方向若与轴线存在偏差(如油缸安装倾斜),易导致管束与壳体内壁摩擦,增加卡滞风险,因此更适合“壳体尾部...
-
辽宁抽芯机厂家电话
发布时间:2026.10.27
以“上托+侧拉组合”为例:抽装时,先通过上托机构将管束从壳体底部托举至脱离壳体内壁(避免摩擦),再通过侧拉机构施加水平拉力,使管束在托举状态下沿水平方向移动;回装时则先通过侧拉机构将管束拉至壳体入口,...
-
贵州TYDW160换热器管束抽装机
发布时间:2026.10.27
部分地区对噪声有限制(如车间噪声≤85dB),需选择“低噪声机型”——例如采用静音液压泵(噪声≤75dB)、加装导轨减震垫(减少摩擦噪声)。管束抽装机作为换热器维护、检修的重要设备,其抽装形式直接影响...
-
辽宁TYDW240换热器管束抽芯机
发布时间:2026.10.26
管束是抽装作业的直接操作对象,其参数决定了抽装机的“承载能力”和“动力配置”:管束直径与长度:管束直径(即管板直径)决定抽装机的“夹持范围”——例如直径800mm的管束需匹配夹持机构开口≥900mm的...
-
湖南TYDW160换热器抽芯机
发布时间:2026.10.26
浮头式换热器:一端管板固定、另一端(浮头)可自由伸缩,抽装时需先分离浮头与壳体的连接,再进行管束平移,因此设备需具备“分步作业适配性”——例如支持抽装过程中的暂停、微调,避免浮头密封面损伤。U型管式换...
-
 管束抽装机租赁多少钱
发布时间:2026.10.26
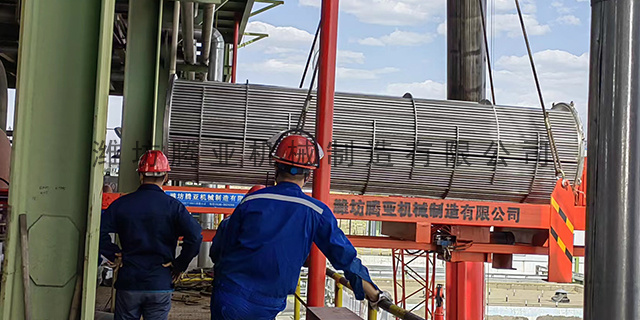
吊装接口:机架顶部焊接吊耳(承重≥设备自重1.5倍),配合吊车实现设备转移;底部预留地脚螺栓孔,固定在地面(适合长期固定工位),抗倾覆力矩≥50kN·m。导向锥套:回装时使用的辅助工具,锥套大端直径比...
-
 黑龙江拆芯机厂家
发布时间:2026.10.25
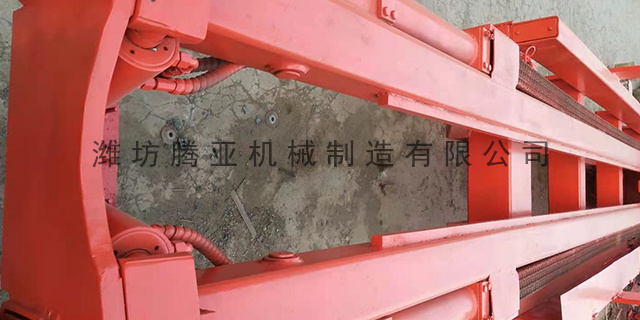
传统侧拉式只通过端部牵引,管束中部因自重会产生“下垂挠度”(长度10米的管束,挠度可达50-80mm),若材质为薄壁碳钢(厚度≤2mm),易因长期受力产生塑性变形;顶推式虽推力均匀,但管束底部与壳体底...
-
河南抽装机出租
发布时间:2026.10.25
作业流程上,上托式抽装分为“抽管束”和“装管束”两个阶段:抽管束:拆除管束与壳体的连接部件后,托举单元从换热器壳体底部的预留空间伸入(部分换热器壳体底部有检修口,无检修口时需将托举单元从壳体侧面平移至...
-
陕西抽装机厂家电话
发布时间:2026.10.25
高精度导向需依赖“双导轨设计”(而非单导轨)和“可调导向轮”(可根据管束直径微调间距),例如某型号通过“激光定位装置”实时监测偏差,自动调整导向轮,将精度提升至0.5mm/米。定位精度:针对浮头式、U...
-
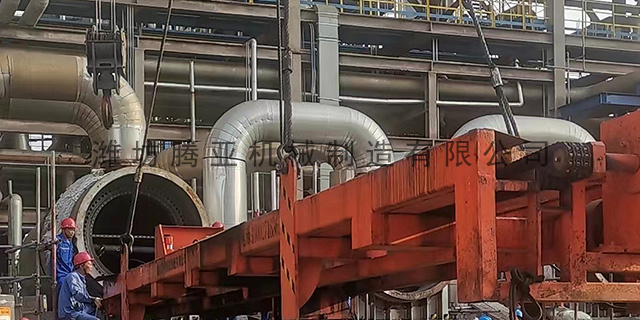 海南换热器抽装机
发布时间:2026.10.24
管束抽装机作为换热器维护的重点设备,其型号选择直接影响作业效率、设备安全性和长期使用成本。不同企业的换热器类型、作业场景、产能需求存在明显差异,若盲目选购可能导致“大材小用”或“力不从心”——前者增加...
-
TYDW260换热器管束抽装机厂家
发布时间:2026.10.24
以“上托+侧拉组合”为例:抽装时,先通过上托机构将管束从壳体底部托举至脱离壳体内壁(避免摩擦),再通过侧拉机构施加水平拉力,使管束在托举状态下沿水平方向移动;回装时则先通过侧拉机构将管束拉至壳体入口,...
-
辽宁换热器抽芯机
发布时间:2026.10.24
气动驱动:以压缩空气为动力,优势是“防爆性好”(无电火花风险)、结构简单,适配易燃易爆环境(如石化行业的防爆车间);缺点是动力输出受气源压力影响大(压力波动可能导致抽装速度不稳定),只推荐用于轻载作业...
-
重庆抽芯机厂家电话
发布时间:2026.10.23
石油化工行业的换热器主要用于以下场景:原油炼制环节:常减压蒸馏装置中的初馏塔换热器、常压塔侧线换热器,需将原油从常温加热至300-400℃,或对馏分油冷却;催化裂化装置中的油浆换热器、回炼油罐换热器,...