商机详情 -
辽宁抽装机定做
若管束既有垢层、又有腐蚀痕迹,且姿态偏斜,可判断为三大诱因叠加导致。同时,观察吊装绳索、牵引装置的受力状态,若拉力持续攀升,无明显下降趋势,说明卡涩程度较严重。听:抽装过程中,若听到管束与壳体之间有“沙沙”摩擦声,且声音均匀,无明显异响,多为结垢导致的卡涩;若听到“咔嗒”“刺耳摩擦”声,且声音集中在某一侧,多为偏心导致的挤压摩擦;若听到“粘连撕裂”声,多为腐蚀导致的管束与管板、折流板粘连。测:用牵引装置的压力表、拉力计监测拉力变化,若拉力渐进式增大,从正常范围(根据管束重量确定,通常为管束重量的1.2-1.5倍)逐步攀升至2倍以上,且管束无法移动,多为结垢导致。腾亚机械确保生产出质量过关的产品。辽宁抽装机定做
管束抽装机
断电挂牌是抽装作业前的重要安全保障,关键目标是“切断与抽装作业相关的所有设备电源、动力源,防止设备误启动,避免引发机械伤害、电气伤害等事故”。断电挂牌需遵循“断电—验电—挂牌—上锁”的原则,严格落实“谁断电、谁挂牌、谁解锁”的责任制度,确保每一台相关设备都能彻底断电,无误启动风险。(详细排查断电设备:对照抽装作业方案、设备清单,详细排查与抽装作业相关的所有设备,明确需断电的设备类型、设备编号、电源开关位置、动力源类型(电力、液压、气动等)。辽宁抽装机定做潍坊腾亚机械制造有限公司,坚持“顾客至上,合作共赢”。
第二,增设侧向限位导向。在管口位置设置简易侧向限位挡轮、导向夹板,限制管束左右窜动,即使存在微小同轴误差,也可约束偏斜量,避免刮伤壳体与管板。第三,全程多点支撑防下垂。长管束抽装过程中,随牵引行程逐步增设中间托辊、移动式支撑小车,减小管束自重产生的弯曲挠度,保持上下同轴状态不被破坏。第四,实时观察及时微调。安排专人全程观察管束与管口间隙,发现单侧间隙变小、轻微啃边、摩擦异响时,立即停机,微量调整托辊高度与侧向位置,及时修正偏差,防止偏斜量持续扩大。第五,回装作业重复同轴校核。管束回装前必须重新复核一次同轴度,不可直接沿用抽出时的对位状态;作业后场地沉降、设备微移位都会改变基准,回装强行对位极易造成管板与换热管损伤。
模块化固定法:受限空间狭小,大型抽装机无法整体固定时,采用模块化拆分固定,将液压站、机架分别固定,液压站固定在安全区域,机架固定在换热器管口前方,确保各模块固定牢固,连接部位无松动,避免模块移位影响作业。固定复核:抽装机固定完成后,进行详细复核,检查支腿支撑情况、螺栓紧固程度、侧向支撑有效性、钢丝绳张紧度,采用扳手检查螺栓扭矩,确保符合要求;检查抽装机是否水平、重心是否居中,避免重心偏移导致固定失效。全程维护:抽装作业过程中,安排专人定期检查固定部件,每30分钟检查一次螺栓、支腿、侧向支撑,发现松动、变形立即停机,紧固修复后再继续作业;受限空间内,需定期检查固定部件的锈蚀情况,及时更换锈蚀部件;高空作业时,注意防风,避免风力导致固定部件受力过大。潍坊腾亚机械制造有限公司,优良产品,是市场竞争必胜的保证。
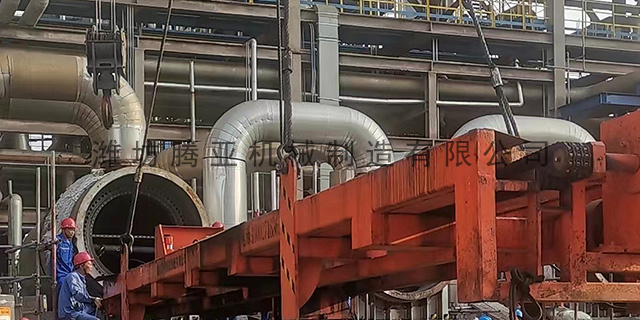
误区一:为降低成本,选用规格不符、材质不合格的链条、钢丝绳,或修复废旧部件再次使用。规避:更换时,必须选用与原规格、原材质一致的合格部件,严禁选用不合格产品;废旧部件尤其是断裂、严重磨损的部件,需彻底报废,严禁修复后再次使用。误区二:更换后不进行张紧调整、润滑处理,或张紧力调整不当。规避:更换后,需正确调整链条、钢丝绳的张紧力,确保张紧适度;及时进行润滑处理,选用匹配的润滑脂,减少摩擦磨损;安装完成后,必须进行空载试运行,确认无异常后再投入使用。误区三:只更换链条、钢丝绳,不检查配套部件(如链轮、滑轮、卷筒),导致新部件快速磨损。规避:更换链条、钢丝绳时,需同时检查链轮、滑轮、卷筒的磨损情况,若配套部件磨损超标,需同时修复或更换,避免新部件与旧配套部件啮合不良、摩擦加剧,缩短新部件使用寿命。腾亚机械努力提高产品质量加大产品开发力度。重庆换热器管束抽装机租赁多少钱
腾亚机械拥有完整、科学的质量管理体系。辽宁抽装机定做
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。辽宁抽装机定做