商机详情 -
辽宁抽装机定做
结垢阻力是抽装过程中管束与壳体间的摩擦阻力、卡涩阻力总和,是抽装机较大抽力需克服的关键负载,与结垢厚度、硬度、接触面积正相关,需量化计算并分级取值。基础摩擦阻力:管束与壳体内壁、折流板与壳体间的滑动摩擦力,与正压力、摩擦系数相关;结垢黏附阻力:污垢附着在管束与壳体间隙,形成黏结力,结垢越厚、硬度越高,黏附阻力越大;局部卡涩阻力:局部污垢堆积、腐蚀变形导致的管束与壳体硬接触阻力,是重度结垢工况的主要阻力来源。细心精心用心,品质永保称心——腾亚机械。辽宁抽装机定做
管束抽装机
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取不同的纠正措施,具体如下:轻微不同步的纠正措施:立即停止作业,调整双吊装或双牵引装置的运行速度,减慢移动较快一侧的速度,加快移动较慢一侧的速度,确保两端移动速度一致;若为受力不均导致的不同步,调整吊装绳索、牵引链条的张力,增大移动较慢一侧的牵引力度,减小移动较快一侧的牵引力度,均衡管束受力;安排专人用激光校准仪、卷尺实时监测两端移动距离,及时调整,直至不同步现象消除,再继续缓慢抽装。辽宁抽装机定做腾亚机械以良好的信誉,竭诚为您服务。
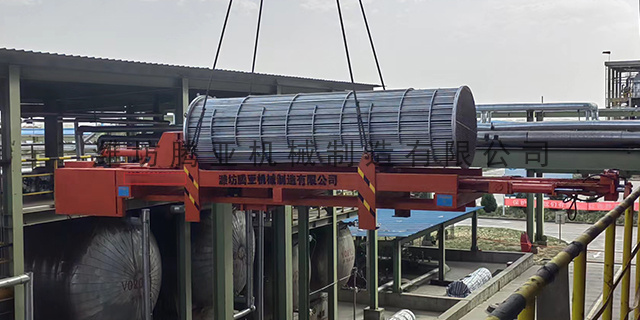
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。
管束直径指管束管板的外径(与壳体内径匹配),直接决定抽装机的承重托架规格、导轨间距及设备横向尺寸,同时影响管束与壳体间的摩擦力(摩擦力与接触面积正相关),进而影响抽装机吨位需求。管束直径范围覆盖小型、中型、大型规格:小型管束:直径400mm-800mm,常见于小型化工设备、余热回收装置,重量轻、抽装难度低;中型管束:直径800mm-1400mm,石油、化工、电力行业主流规格,重量中等、应用较广阔;大型管束:直径1400mm-2000mm及以上,大型炼化、电站换热器用,重量大、抽装精度要求高。腾亚机械具有强大的研发能力。
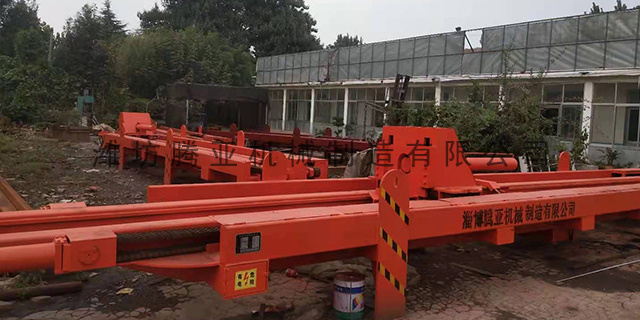
抽装机的关键性能参数为额定抽拉吨位(牵引力) 与有效抽装行程,选型时需严格匹配管束的直径、长度、重量三大基础参数。若吨位过小,易出现牵引力不足、设备过载故障;吨位过大,会增加设备采购成本、现场占用空间及操作难度。若行程不足,无法完全抽出管束;行程冗余过多,会造成设备浪费、影响作业稳定性。因此,基于管束关键参数的科学选型,是保障抽装作业安全高效的关键。换热器管束的直径、长度、重量是抽装机选型的基础依据,三者相互关联,共同决定抽装机的吨位与行程需求,需先准确核算三大参数的实际数值。腾亚机械拥有多年积累的客户好口碑。辽宁抽装机定做
腾亚机械厂家直销,节省中间商差价,为您节省更多成本来。辽宁抽装机定做
直径≤800mm:修正系数1.0,无需额外增容;直径800mm-1400mm:修正系数1.1-1.2,吨位增加10%-20%;直径≥1400mm:修正系数1.2-1.3,吨位增加20%-30%。严禁“小吨位拉重管束”:额定吨位必须大于计算总阻力,安全余量不低于20%,避免设备过载损坏、钢丝绳断裂等安全事故;结垢严重工况增容:长期未检修、结垢厚度≥5mm的管束,摩擦系数取上限,附加阻力增加50%,吨位提升30%-50%;倾斜抽装强化吨位:立式换热器或倾斜角度≥15° 的抽装作业,自重系数与摩擦系数均取上限,吨位提升 20%-40%。辽宁抽装机定做