商机详情 -
山东换热器管束抽装机哪家好
水平决定力线稳定性:水平度偏差会在抽芯过程中产生交变应力,加速间隙的磨损;间隙决定力线传递效率:间隙过大会放大高度和水平偏差带来的不利影响。因此,安装时必须遵循"先高度、后水平、再间隙"的顺序,且每一步调整后都需复检前一步的参数。正如夹具设计中所强调的装配基准原则:"装配基准应是夹具上一个单独基准表面,其他元件位置都只相对此表面进行调整或修配"——接手安装也应确立一个不可变动的基准面(通常为壳体法兰面),所有调整都以此为参照。潍坊腾亚机械制造有限公司,提供周到的解决方案,满足客户不同的服务需要。山东换热器管束抽装机哪家好
管束抽装机
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆;定期检查固定螺栓、侧向支撑、钢丝绳,发现松动及时紧固。地基加固固定法:受限空间地面承载力不均时,先对地面进行加固,铺设钢板(厚度≥12mm)、碎石垫层,增大地面承载力,避免抽装机就位后沉降;抽装机支腿下方铺设防滑垫、垫板,确保支腿受力均匀,防止滑移。广西抽芯机定做潍坊腾亚机械制造有限公司,新的品质,源于心的力量。
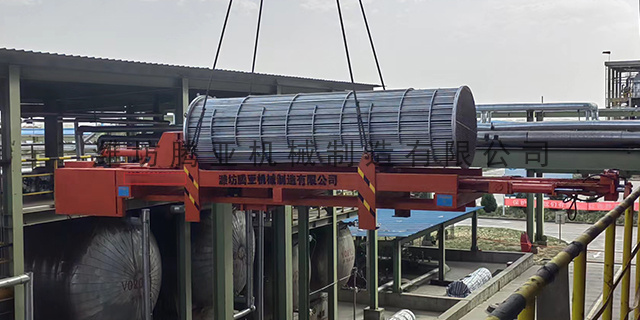
断电挂牌是抽装作业前的重要安全保障,关键目标是“切断与抽装作业相关的所有设备电源、动力源,防止设备误启动,避免引发机械伤害、电气伤害等事故”。断电挂牌需遵循“断电—验电—挂牌—上锁”的原则,严格落实“谁断电、谁挂牌、谁解锁”的责任制度,确保每一台相关设备都能彻底断电,无误启动风险。(详细排查断电设备:对照抽装作业方案、设备清单,详细排查与抽装作业相关的所有设备,明确需断电的设备类型、设备编号、电源开关位置、动力源类型(电力、液压、气动等)。
设备自身重心调整:对于可调节重心的抽装机,根据作业工况调整重心位置,确保重心稳定;模块化抽装机,合理分配各模块位置,避免某一模块受力过大导致重心偏移;定期检查抽装机机架、支腿,发现变形及时修复,防止重心偏移。牵引反作用力平衡:管束抽装时,抽装机受到水平牵引反作用力,易产生倾覆力矩,需在抽装机后端设置配重块(配重重量不低于抽装机自重的30%),平衡牵引反作用力;配重块需固定牢固,避免滑移,配重位置需与牵引方向相反,确保受力平衡。潍坊腾亚机械制造有限公司,有品质才有市场,有改善才有进步。
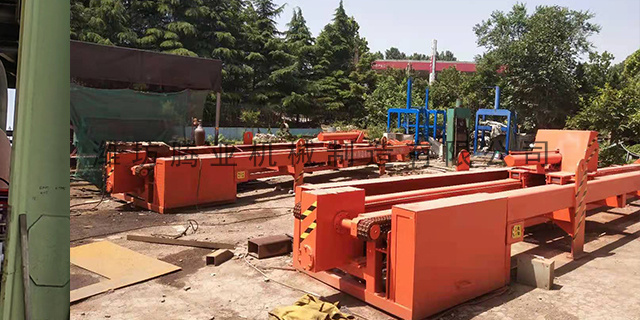
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。腾亚机械拥有完善的质量管理体系。广西抽芯机定做
潍坊腾亚机械制造有限公司,具备雄厚的实力和丰富的实践经验。山东换热器管束抽装机哪家好
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。山东换热器管束抽装机哪家好