商机详情 -
广东抽装机厂家
吊装前准备工作,1.作业方案编制与审批:结合作业环境(高空平台高度、受限空间尺寸)、抽装机参数(重量、尺寸、重心位置)、管束规格,编制专项吊装方案,明确吊装设备选型、吊装路线、吊装点位、人员分工,经技术部门、门审批合格后,方可开展作业;方案需重点考虑高空风力、受限空间吊装限制,制定应急处置预案。2.吊装设备选型与检查:根据抽装机重量、吊装高度、作业空间,选用合适的吊装设备——高空平台作业优先选用小型塔式起重机、高空作业平台配合卷扬机,受限空间作业选用手动葫芦、小型电动葫芦(需满足空间尺寸要求);吊装设备需经检验合格,重点检查吊钩、钢丝绳、滑轮、制动装置,确保无磨损、无断裂、制动可靠;钢丝绳选用与抽装机重量匹配的规格,安全系数不低于6倍。潍坊腾亚机械制造有限公司,讲职业道德,爱本职工作,树公司形象!广东抽装机厂家
管束抽装机
常见误区与规避方法:1.误区一:忽视平台/地面承载力,直接摆放抽装机。规避:作业前检测平台/地面承载力,承载力不足时进行加固,铺设垫板、钢板,分散载荷,避免地面沉降、平台变形导致设备倾覆。2.误区二:固定螺栓未紧固、未防松,只依靠支腿支撑。规避:固定螺栓按要求紧固,采用防松螺母、开口销锁定,定期检查紧固程度;重型抽装机需增设侧向支撑、钢丝绳斜拉固定,确保固定牢固。3.误区三:吊装未试吊,直接正式吊装。规避:吊装前必须进行试吊,检查吊装设备、抽装机状态,确认无异常后,方可正式吊装,杜绝吊装失稳。4.误区四:忽视牵引反作用力,未设置配重。规避:根据抽装机额定抽力、管束重量,设置足够重量的配重,平衡牵引反作用力,防止设备因受力失衡倾覆。重庆TYDW120换热器拆芯机金品质,真情意——腾亚机械。
水平决定力线稳定性:水平度偏差会在抽芯过程中产生交变应力,加速间隙的磨损;间隙决定力线传递效率:间隙过大会放大高度和水平偏差带来的不利影响。因此,安装时必须遵循"先高度、后水平、再间隙"的顺序,且每一步调整后都需复检前一步的参数。正如夹具设计中所强调的装配基准原则:"装配基准应是夹具上一个单独基准表面,其他元件位置都只相对此表面进行调整或修配"——接手安装也应确立一个不可变动的基准面(通常为壳体法兰面),所有调整都以此为参照。
根据介质特性与管道压力等级,采用“一级隔离+二级隔离”的分级隔离方式,确保隔离彻底,避一隔离措施失效导致介质泄漏。一级隔离(初步隔离):针对所有与换热器相连的工艺管道,首先关闭管道上的截止阀、闸阀等操作阀门,切断介质流向;关闭阀门后,手动确认阀门关闭到位(阀门手轮关闭后反向拧动1/4圈,检查阀门开度指示器,确保阀门完全关闭);对于易燃易爆、有毒有害介质管道,关闭阀门后,在阀门手轮上悬挂“禁止开启”警示牌,防止误操作。潍坊腾亚机械制造有限公司,凭着积极进取的精神获得广大客户的鼎力支持。
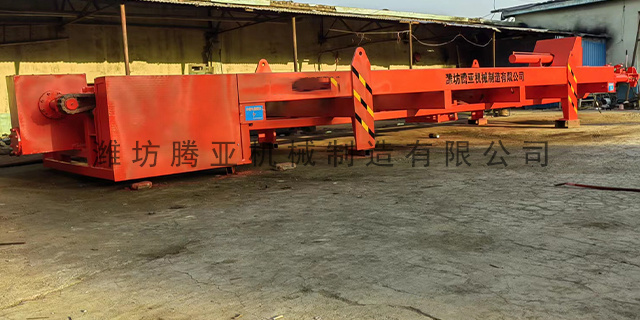
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场作业人员对同轴度找正重视不足,仍采用肉眼观察、凭感觉垫铁调整、多次推拉试对位的粗放模式,不只调校时间长,而且精度无法保证。尤其针对大直径、长跨度、高重量管束,微小同轴度误差会随行程延伸被持续放大,偏斜量逐级累加,后期无法修正。因此,建立标准化、可快速操作的同轴度调校流程,掌握简易准确找正方法,配套全过程防偏斜管控措施,是保障管束无损抽装、降低设备损耗、提升检修标准化水平的必要技术手段。质量是公司自下而上的根基,但需人人来扶持——腾亚机械。湖北换热器管束抽芯机
腾亚机械走自主创新可发展的战略路线。广东抽装机厂家
机械式抽装机速度由电机转速与减速机速比决定,为固定速度(通常1.0m/min-2.0m/min),无法调节,适配简单工况,安全性差。速度固定不可调:启动后速度恒定,无低速档位,初始抽出或卡涩时易因速度过快产生冲击,导致管束偏斜、管板变形,甚至损坏换热器壳体密封面。高速冲击明显:速度普遍高于液压式,启动与停止瞬间冲击大,易导致丝杠抖动、链条跳动,影响抽装精度,损伤管束与设备。负载适应性差:阻力变化时速度无补偿,卡涩时易瞬间过载,电机烧毁或传动部件断裂,需停机排查,反而降低效率。广东抽装机厂家