商机详情 -
眉山电子自动穿丝线切割机床厂
慢走丝操作时,手工接线方法适用于不宜自动接线的场合,如有斜度或高度太高,将引起自动穿丝不良。手工接丝时,请先切断电极丝,手持电极丝穿人工件的孔或加工的切缝,再到达下机头穿人穿丝轨道。在从工件的顶面到下机头的穿丝过程中,要注意以目测和经验相结合的方法。目测就是用眼睛看,注意不要穿偏了。经验就是穿丝多了就会有一定的“手感”,能感知到电极丝是不是正确地穿人了下机头。在加工斜度时,如果中间断丝,请先将U、V回零位,将机头移出工件外,穿好丝后再手动或自动移回切割断点。注意此时轴的走丝速度不可过大,否则有可能拉断电极丝。简述线切割机床加工的基本原理。眉山电子自动穿丝线切割机床厂
自动穿丝线切割机床
一种电火花线切割机床自动穿丝装置,包括底座和滚筒,所述底座的顶部分别焊接有固定杆和第二固定杆,所述固定杆和第二固定杆的外侧壁均固定连接有两个导向轮,所述固定杆和第二固定杆在靠近所述导向轮的一侧均焊接有两个支撑块,两个所述支撑块之间转动连接有丝杆,所述丝杆的外侧壁螺纹连接有连块,所述连块的外侧壁焊接有气动手指,所述连块在远离所述气动手指的一侧开设有开口方向互为反向的两个滑槽,所述滚筒的外侧壁设置有绕接有于所述导向轮外侧壁的电极丝,通过两个气动手指进行送丝和运丝,在实现自动化穿丝,有效的提高穿丝效率和减少操作人员的工作强度.眉山电子自动穿丝线切割机床厂电火花中走丝线切割机床如何正常运转?
优化脉冲电源和加工工艺,持续提升加工效率。UPX600单向走丝电火花线切割机床使用EW200B超高频数字化脉冲电源,纳秒级脉宽,精加工切割效率提高3倍,同等切割表面粗糙度情况下,切割效率提升30%,20mm厚的硬质合金7刀切割,表面粗糙度达Ra0.05μm,接近油介质机床的加工水平。瑞士GF加工方案的CUT X500机床搭载智能放电防护系统(ISPS),使用电子传感器高速、准确地采集放电加工信息,评估电极丝每次放电位置,实时判断放电密度是否大于阈值,自动调整放电能量,避免加工过程中的断丝,实现稳定加工,有效提升了变厚度工件、中空工件、冲液不佳或工件形状导致的冲液困难状况下的切割效率。ALN600GS机床采用电极丝旋转机构,大幅减少切割表面线痕和不均匀性,减少精加工时的电极丝损耗;Digital-PIKA-W高频数字精加工电源可纳秒级控制放电脉冲,有效缩减了高厚板工件的精加工时间,并且在切割次数相同状况下精加工表面质量得到进一步提升。
工件加工变形的预防措施可以采取一定的措施对线切割加工的变形予以控制,防止变形现象的发生。切割前的粗加工或应力释放切割如果需要在一块材料上进行大面积切割,会使材料内部残余应力的相对平衡状态受到破坏,材料会产生很大的变形。我们可以先消除材料的大部分应力,办法是进行粗加工(粗加工),把大部分的余量先去掉,或者是进行释放应力的路径切割。加工穿丝孔切割凸模时,如果不加工穿丝孔,直接从材料外切入,因材料应力不平衡产生变形,会产生张口变形或闭口变形。可在材料上加工穿丝孔,进行封闭的轮廓加工,可明显减少电火花线切割加工带来的变形线切割机床的加工参数设置。
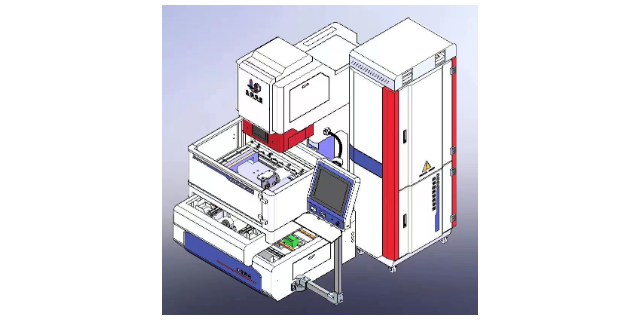
中走丝线切割可以成功的实现自动穿丝吗?这个问题自从在出现了中走丝以来就一直是受到了大家的关注,很多的人都非常的困扰其是否可以很好的事项自动穿丝的操作,特别是近几年的时间,人工成本越来越高,这种呼吁越来越强烈。我们都知道如果是慢走丝的话是可以有自动穿丝的功能的,慢走丝线切割机床项目是需要国家的支持的,同时还需要的是大集团的支持,需要国家来设立专项,但是因为各种的原因,使得目前该行业的利润并不是非常的高,这样的话就无法支撑这种庞大项目研究。就目前的情况来看,市场中只有为数不多的几家公司在苦苦支撑,就慢走丝机床的研发都已经是到了如此艰难的底部了,所以对于中走丝线切割的路途更是何其遥远!线切割的入门基本知识。四川数控智能自动穿丝线切割机床供应
中走丝线切割和快走丝精度的区别。眉山电子自动穿丝线切割机床厂
智能自动穿丝数控线切割机床,包括机床,机床上设有圈丝筒、压丝机构和穿丝机构;穿丝机构包括安装在机床上的下丝架,下丝架上从上往下依次设置有限位板、夹丝移动夹头和限位架;限位板上穿有朝向限位架的水嘴;下丝架上安装有移动装置,移动装置的移动部与夹丝移动夹头联接,移动装置用于带动夹丝移动夹头在限位板与限位架间往返移动;限位架上设置有接线器,接线器与圈丝筒之间通过一连接部进行连接,圈丝筒通过连接部带动接线器收卷在圈丝筒上;穿丝机构还包括可套设固定在电极丝上的管状的引针线,引针线的宽度大于水嘴上朝向限位架方向的开口的宽度,引针线的长度小于限位板至接线器的距离长度;夹丝移动夹头具有夹紧引针线的夹紧状态,以及松开引针线的松脱状态;接线器具有夹紧引针线的接线状态,以及松开引针线的撤丝状态;圈丝筒上卷有电极丝;电极丝的一端固定在圈丝筒上,电极丝的另一端依次穿过压丝机构、限位板上的水嘴后穿在引针线上,电极丝穿过水嘴的方向为从限位板上远离限位架的一侧穿入水嘴;压丝机构用于对电极丝进行张紧。眉山电子自动穿丝线切割机床厂