商机详情 -
达州市全自动线切割机床批发价格
线切割机漏电是一种非常危险的情况,需要立即采取措施进行排查和修复。以下是切割机漏电的应急处理方法:立即切断电源:发现切割机漏电后,首先要迅速切断电源,以免造成人身伤害。检查电源线路:检查切割机的电源线路是否存在损坏、老化或接线松动等问题,及时更换或紧固电线。检查地线:确保切割机的接地电阻符合要求,并检查接地线路是否正常连接。检查设备绝缘性能:使用万用表等工具检查切割机的绝缘电阻是否达到标准值,如发现问题,需要进行维修或更换。检查设备内部元件:如果以上方法仍不能解决漏电问题,可能是设备内部元件老化或故障所致,需要专业维修人员进行维修。。线切割机床的加工精度可达 ±0.01mm,可满足大多数工业精密零件的加工要求。达州市全自动线切割机床批发价格
线切割机床
数控系统数控系统,可以说是数控机床的灵魂所在,也是整个机床很具感性作用的部分,是机床完成各项功能和作业精髓所在。数控系统基本分为两类,驱动装置,它包括高速主轴、力矩电机、直线电机、普通电机和步进电机;控制及检测装置,包括CNC系统、可编程序控制器、进给伺服控制模块、位置检测模块等。数控机床技术链数控机床的技术链有六大部分组成,概括来讲,包括数控系统实时核技术、直驱电机加工控制技术、伺服电机加工控制技术、直线传感分辨率技术、角度传感分辨率技术和数控系统现场总线技术等。数控机床产品链数控机床产品链相对其他几个环节要长一些,总体来讲包含加工中心、金属切削、特种加工、成型加工和其他部分。成都市高速精密线切割机床批发公司电子电器行业加工接插件、引线框架与散热片,线切割机床可实现微细结构的准确加工。
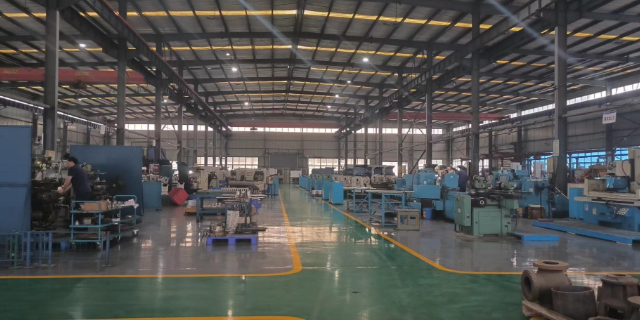
数控机床就组成而言,主要分为机床主体、传动系统和数控系统三大部分。机床主体机床主体是机床的主要组成部分,也是机床的硬件,是机床的重要机械附件部分,也是容易通过肉眼直观看到的部分,包括床身及底座铸件、主轴及变速箱、导轨及滑台、润滑、排屑及冷却等部分。传动系统传动系统是数控机床的重要“脉络”,主导机床各部分的有序进行及完成机床的工作任务,他包括传动机械和辅助动力系统。就刀部分而言,包括保护装置、刀库和换刀装置;作为传动系统的第二大组成——传动机械包括滚珠丝杆、直线导轨和蜗杆副三个部分;辅助动力系统则包含液压系统和启动系统两个部分,这两个部分是数控机床的动力所在。
一、线切割的作用线切割是一种利用高能量电离子流疏通工件的加工技术,在同一时间内可进行多点切割,因而又称多点放电加工。线切割的主要作用在于精确快速地切割各种金属和非金属材料,其特点为加工精度高、速度快、台面平整,被广泛应用于各种领域中。线切割的优势在于可以切割各种形状的工件,在其它传统机床难以实现的切割面上进行精密切割,且不会导致切割面变形和受热影响。线切割还可以用于制作夹具、精密模具等高精度加工零部件。线切割机床拥有稳定的供应链体系,可保证设备与耗材的及时供应,不影响客户生产。
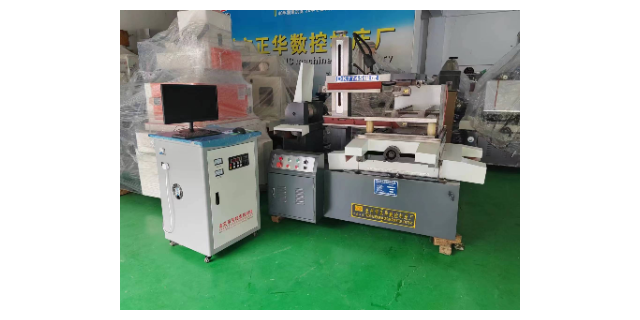
线切割机床(WirecutElectricalDischargeMachining简称WEDM),属电加工范畴,线切割机也于1960年发明于前苏联,其基本物理原理是自由正离子和电子在场中积累,很快形成一个被电离的导电通道。线切割机床是由前苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。与一般切割加工相比,线切割加工的金属去除率低,因此加工成本高,不适合形状简单的大批量零件加工。线切割机床加工范围广,可加工从几毫米到数米的不同尺寸工件,适配多种生产需求。成都市高速精密线切割机床批发公司
线切割机床的 X 轴最大行程可达 2000mm,Y 轴最大行程可达 1600mm,适配大工件加工。达州市全自动线切割机床批发价格
线切割机床是一种直接利用电火花进行加工的工艺方法,通过电火花的瞬时高温来熔化、氧化以及腐蚀金属,属于电加工范畴。线切割机床本身具有断丝报警,短路回退,编程序传程序,按照程序加工,发送指令给步进电机加工,还有按照程序进行切割,还有调高频的功能,调跟踪调限速的功能。电火花线切割的电机是一根钼丝,像一条线状,利用这线切割成所需求的形状,电火花线切割机床用于金属切削加工,工件必须是金属的或者是半导体,如果是非导体是不能进行电火花线切割加工的。目前线切割机床的主要功能就是切割,但是应用领域非常。达州市全自动线切割机床批发价格