商机详情 -
雅安切割机可定制
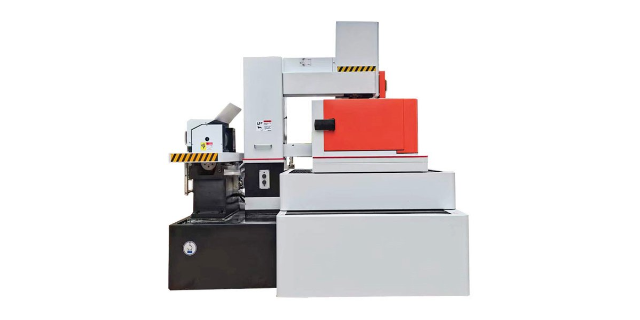
金刚石线的线径与切割速度C型往复走丝金刚石线切形机使用的金刚线直径一般在0.2-0.45mm。C型金刚线切形机适合对切缝要求更小,损耗要求更低的客户。环形金刚石线切形机使用的金刚线直径在0.65mm-0.7mm,因为现阶段环形线的制造技术使得只有0.65mm左右的环形线能高速运转。金刚线母线在0.65mm,电镀上金刚石以后的线径大,所以环形线的切缝比C型切缝大;而且环形线电镀的金刚石颗粒大,因此更锋利,切割速度也更快。用户应根据自己的需求选择适合自己的机型。导线轮造价不同C型往复走丝金刚线切形机的导线轮直径在100mm左右,导线轮造价成本低。环形金刚线切形机的导线轮直径在250mm左右,导线轮是铝滑轮外径包裹耐磨高分子材料,当然导线轮的造价成本也高。实验室陶瓷切割机怎么用?雅安切割机可定制
实验室陶瓷切割机
之前我们介绍过主要用于切片的环形线和往复走丝结构金刚石线切割机各自的优点和缺点了,不管是切片还是切形状,环形线金刚石线切割机某些方面的优势还是非常明显,比如它的加工速度还是会比往复循环走丝结构的金刚石线切割机速度快。甚至不比带锯床慢,难怪很多用户非常想买环形金刚石线切割机。但是往复循环走丝结构和环形线切形状对比,它们也是有各自的优势和不足。金刚石线切割机切形状和切片的区别,切形状只有直切这一种加工工艺,切割速度一致的情况下对比加工件精度上来说,线径粗的质量会更好一些。环形线的线径在0.5~0.65mm之间,往复走丝结构金刚石线的线径在0.25~0.65mm。在线径这点,环形线的优势不明显,往复走丝结构金刚石切形机也可以选择与环形线一样的线径。乐山切割机定制大尺寸陶瓷板下料时总是崩角,实验室陶瓷切割机从起刀到收刀全程平稳走速,保护棱角。
三种加工工艺的设置1、直切直切工艺为材料与金刚石线接触的那一面到对面的长度基础上加4~8cm。比如一个长方形碳化硅晶体材料,长50cm,宽42cm,我们要从42cm的一面进刀,那么切割长度就是50cm,补偿为8cm,切割参数就设置为58cm;反之从50cm的一面进刀,切割长度为42cm,补偿加8cm,切割参数就设置为50cm。这个补偿可以根据材料的硬度、机床进给速度、尺寸大小和对表面加工质量要求来设置。材料硬的,假如在不了解的情况下,要把切割速度和进给速度都放慢,机床旁边不能离人,要观察金刚石线的弯曲度。一般来说,越是硬的材料,进给速度太快的情况下,金刚石线会被拉伸弯弓,误差就越大。2、摆动切工件摆动和金刚石线摆动两种方式都是摆动切割工艺,补偿也是如直切。看切的哪一面,在长度的基础上,加8cm。材料硬的,切割速度快的,就多加点。材料软的,切割速度慢的,就少加一点。
材料的原因。1.材料硬度大,对金刚石线的磨损加快。2.材料不是脆性材料,比如切割韧性的金属材料,排屑不顺畅,切屑堵塞切缝,机床继续高速运转拉断金刚石线。切割工艺的原因。切割工艺也有一定的原因,比如我们2012年的时候还没有旋转切割,只有直切,直切100mm的碳化硅晶体会频繁断线,而如今我们采用旋转方式切割300mm直径的碳化硅晶体也毫无压力。这是因为金刚石线与工件接触面积越大,产生的拉力就越大,破断力就越小,但改变工艺之后,金刚石线与工件的接触面积减小,产生的破断力就越大。标配零点标定块的实验室陶瓷切割机,更换工件后复位误差不超过五微米。
金刚石线切割机是针对脆性材料开发的加工设备,我们如果想知道切割某一种材料的加工速度,就需要知道它的莫氏硬度是多少。使用金刚石线切割机切割各种脆性材料,材料的莫氏硬度能决定大致切割速度,而材料脆性程度才是决定加工速度的关键。硬度越高的材料加工速度越高,脆性程度越大的材料加工速度就越高。比如天然的玉石和人工玻璃差不多硬度的,人工玻璃的切割速度却比天然的玉石切割速度要快,原因在于天然的玉石和人工玻璃的脆性程度不一样。您的课题样品若因为加工缺陷被审稿人质疑怎么办,用实验室陶瓷切割机从源头控制制样质量如何。切割机价格
是不是仍在忍受粉尘飞扬的切割环境,采用湿式作业的实验室陶瓷切割机或许能让车间干净许多。雅安切割机可定制
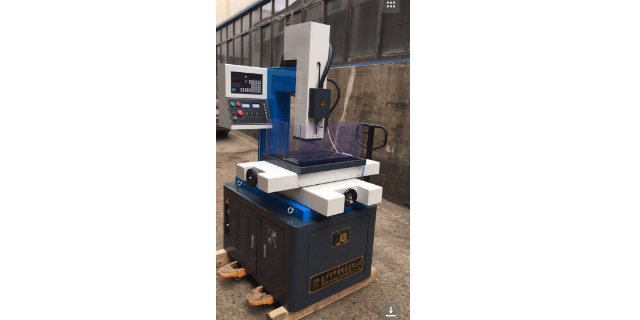
电火花线切割原理:电火花线切割原理是种特殊方式,通过带电产生高温融化掉与电极丝接触的部分。具体基本工作原理是利用连续移动的细金属丝(称为线切割的电极丝,这电极丝可以是钼丝,可以是铜丝)作电极,带电的电极丝在运行中不断与工件放电,瞬时温度在放电点处超过六千度,对工件进行脉冲火花放电蚀除金属,以此达到切割成型加工的目的。金刚砂线切割原理主要是磨,电火花线切割原理是高温腐蚀,完全不一样哦。因为它们擅长的领域不同,金刚砂线切割针对的是脆性材料,电火花线切割针对的是能导电有韧性的金属材料。雅安切割机可定制