商机详情 -
达州市高速精密线切割机床生产厂家
线切割的加工精确度可达±0.01mm,表面粗糙度Rα为1.25~2.5um。线切割可以加工用一般切削加工方法难以加工或无法加工的硬质合金和淬火刚等高硬度、复杂轮廓形状的板状金属工件,特别是对冲裁(落料)模具中的凸凹模尤其适用。数控线切割加工是机械制造中不可缺少的一种先进的加工方法,具有如下特点:(1)利用电蚀原理加工,电极丝与工件不直接接触,两者之间的作用力很小,因而工件的变形很小,电极丝、夹具不需要太高的强度。(2)直接利用线状的电极丝作电极,不需要制作电级,可节约电极设计、制造费用。线切割机床使用的钼丝每公斤可加工约 120 万 mm² 的工件面积,耗材成本低。达州市高速精密线切割机床生产厂家
线切割机床
立式加工中心立式加工中心与卧式加工中心相比,结构简单,占地面积小,价格也便宜。立式加工中心通常有三个直线运动坐标,由立柱或和工作台来实现平面上X、Y两个坐标轴的移动。中、小规格机床的常用的结构形式是固定立柱、工作台移动式立式加工中心的布局。立式加工中心通常有三个直线运动坐标,由溜板和工作台来实现平面上X、Y两个坐标铀的移动。主轴箱沿立柱导轨上下移动实现Z坐标运动。立式加工中心还可在工作台上安放一个第四轴A轴,可以加工螺旋线类和圆柱凸轮等零件。达州市高速精密线切割机床生产厂家加工过程中刀具磨损快影响产品精度,线切割机床电极丝损耗均匀可稳定保持加工精度。
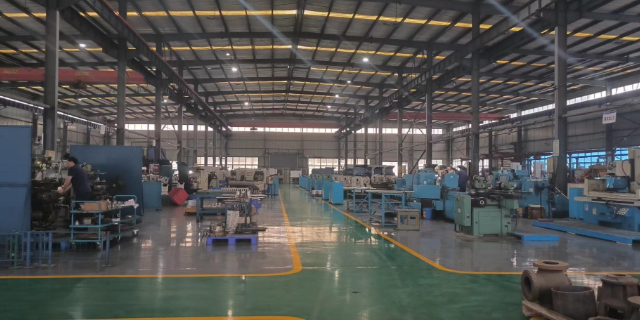
对于一般数控机床而言,往往包含人机控制界面、数控系统、伺服驱动装置、机床、检测装置等等,操作人员在一些计算机辅助制造软件的帮助下,将加工过程所需的各种操作(如主轴变速等步骤以及工件的形状尺寸)用零件程序代码表示,并通过人及控制界面输入到机床,之后由数控系统对这些信息进行处理和运算,并按零件程序的要求控制伺服电机,实现刀具与工件的相对运动,以完成零件的加工。它的主要功能有:点位控制功能:点位控制主要用于工件的孔加工,如中心钻定位、钻孔、扩孔、锪孔、铰孔和镗孔等各种孔加工操作。连续控制功能:通过直线插补、圆弧插补或复杂的曲线插补运动,铣削加工工件的平面和曲面。刀具半径补偿功能:如果直接按工件轮廓线编程,在加工工件内轮廓时,实际轮廓线将大了一个刀具半径值;在加工工件外轮廓时,实际轮廓线又小了一个刀具半径值。使用刀具半径补偿的方法,数控系统自动计算刀具中心轨迹,使刀具中心偏离工件轮廓一个刀具半径值,从而加工出符合图纸要求的轮廓。利用刀具半径补偿的功能,改变刀具半径补偿量,还可以补偿刀具磨损量和加工误差,实现对工件的粗加工和精加工。
线切割机主要由机床、数控系统和高频电源这三部分组成。机床由床身、储丝机构、线架、XY工作台、油箱等部件组成。绕在储丝筒上的钼丝经过线架作高速往复运动。加工工件固定在XY工作台上。X、Y两方向的运动各由一台步进电机控制。数控系统每发出一个信号,步进电机就走一步,并通过中间传动机构带动两方向的丝杠旋转,分别使得X、Y工作台进给。数控系统由单片机、键盘、变频检测系统构成,具有间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能。能切割材料,如度、高韧性、高硬度、高脆性、磁性材料,以及精密细小和形状复杂的零件。线切割技术、线切割机床正在各行各业中得到广泛的应用。车间环保要求严格传统加工方式粉尘多,难道你不想用更环保的线切割机床吗?
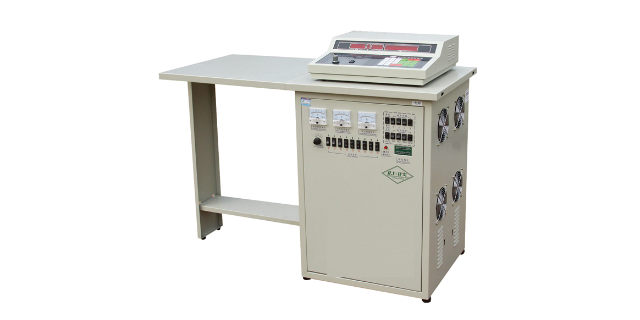
一般来说数控机床的常见故障大体分为确定性和随机性两种。1、确定性故障确定性故障是指控制系统主机中的硬件损坏或只要满足一定的条件,必然会发生的故障。这一类故障现象在数控机床上是常见的,但由于它具有一定的规律,因此也给维修带来了方便确定性故障具有不可恢复性,故障一旦发生,如不对其进行维修处理,机床不会自动恢复正常。但只要找出发生故障的根本原因,维修完成后机床立即可以恢复正常。正确的使用与精心维护是杜绝或避免故障发生的重要措施。2、随机性故障随机性故障是指在工作过程中偶然发生的故障此类故障的发生原因较隐蔽,很难找出其规律性,故常称之为“软故障”。随机性故障的原因分析与故障诊断比较困难,一般而言,故障的发生往往与部件的安装质量、参数的设定、元器件的品质、软件设计不完善、工作环境的影响等诸多因素有关。随机性故障有可恢复性,故障发生后,通过重新开机等措施,机床通常可恢复正常,但在运行过程中,又可能发生同样的故障。想要提升生产效率降低加工成本增强竞争力,难道你还没考虑过线切割机床吗?达州市高速精密线切割机床生产厂家
线切割机床拥有多年的技术积累与生产经验,产品性能稳定可靠,经过市场长期验证。达州市高速精密线切割机床生产厂家
线切割的基本工作原理:利用移动的细金属导线作电极,对工件进行脉冲火花放电切割成形。利用细钼丝作工具电极进行切割,贮丝筒使钼丝作正反向交替移动,加工能源由脉冲电源供给。在电极丝和工件之间浇注工作液介质,工作台在水平面两个坐标方向各自按预定的控制程序,根据火花间隙状态作伺服进给移动,从而合成各种曲线轨迹,把工件切割成形。电火花线切割机属电加工范畴,是由前苏联拉扎联科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化、氧化而被腐蚀掉,从而开创和发明了电火花加工方法。线切割机也于1960年发明于前苏联,我国较早用于工业生产的国家。电火花线切割机按走丝速度可分为高速往复走丝电火花线切割机、低速单向走丝电火花线切割机和立式自旋转电火花线切割机三类。达州市高速精密线切割机床生产厂家