商机详情 -
眉山市线切割机床批发价格
(一)开机与关机程序1.开机程序(1)合上机床主机上电源总开关;(2)松开机床电气面板上急停按钮SB1;(3)合上控制柜上电源开关,进入线切割机床控制系统;(4)按要求装上电极丝;(5)逆时针旋转SA1;(6)按SB2,启动运丝电机;(7)按SB4,启动冷却泵;(8)顺时针旋转SA3,接电源。2.关机程序(1)逆时针旋转SA3,切断脉冲电源;(2)按下急停按钮SB1;运丝电机和冷却泵将同时停止工作;(3)关闭控制柜电源;(4)关闭机床主机电源。线切割机床经过多次切割后,表面粗糙度可达 Ra0.8μm,切割面光滑平整。眉山市线切割机床批发价格
线切割机床
数控机床的总体结构布局应按上述要求,既满足从机床性能、加工适应范围等内部因素考虑确定各构件间位置,同时亦满足从外观、操作、管理到人机关系等外部因素考虑安排机床总布局。数控机床不同的布局形式给机床工作带来了不同的影响,从而形成不同的特点,其影响主要表现在如下几个方面:不同布局适应不同的工件形状、尺寸及重量如所示均为数控铣床,但四种布局方案适应的工件重量、尺寸却不同。其中,适应较轻工件,适应较大尺寸工件,适应较重工件,适应更重更大工件。不同布局有不同的运动分配及工艺范围如图8所示为数控镗铣床的三种布局方案。其中,主轴立式布置,上下运动,对工件顶面进行加工;主轴卧式布置,加工工作台上分度工作台的配合,可加工工件多个侧面;在基础上再增加一个数控转台,可完成工件上更多内容的加工。眉山市线切割机床批发价格和慢走丝线切割相比,线切割机床设备价格更低,运维成本更少,性价比更高。
解决方法:导致线切割机出现漏电的原因主要有以下七种,大家可以从这里着手,逐一排查线切割机漏电原因:没加装地线或地线接地电阻太大电网电位过高,三相用电严重失衡或零线在输送途中的接触不良所致机床内的电源变压器的不够绕组与壳体间击穿水泵定子或接线盒处进水。所以换水时水泵严防横放或倒置。防止残存污水流入里污物或杂物造成了某带电部位与床身的短路。所以在狭窄、污浊、潮湿、无序的场地放置机床是危险的刹车电容外壳漏电。
线切割机床的工作原理线切割机床是一种属于电加工的范畴的机器,是1960年的前苏联人发明,是一种利用了在场中积累自由正离子和电子很快地形成一个类似于线状的被电离的导电通道来进行切割,这就是线切割机床的工作原理。线切割机床的特点是只要材料的性质是导体或半导体,不管它的硬度如何,都可以实现加工。不用特定点击只需使用几毫米细的金属线来作为电极工具,加之使用的是避免火灾发生危险的特殊工作液,能够在昼夜无人的情况下连续使用其加工。除了有金属丝直径决定内侧脚小直径有特殊的限制外,无论怎样复杂的开头的零件,即便是平面形状的加工对象。因此,任何复杂开始的零件能编制加工程序就能进行加工制作,也正是因为这个特点,线切切割机很适合生产加工小批量零件和试制品,它的优势是加工时间短,能灵活应用。并且为了能有效地节约贵重的材料,它的进行轮廓加工来所需加工的余量少。线切割机床有哪些常用的功能?
数控加工的准备过程较复杂,内容多,含对零件的结构认识、工艺分析、工艺方案的制订、加工程序编制、选用工装、辅具及其使用方法等。机床的调整主要包括刀具命名、调入刀库、工件安装、对刀、测量刀位、机床各部位状态等多项工作内容。程序调试主要是对程序本身的逻辑问题及其设计合理性进行检查和调整。试切加工则是对零件加工设计方案进行动态下的考察,而整个过程均需在前一步实现后的结果评价后再作后一步工作。试切成功后方可对零件进行正式加工,并对加工后的零件进行结果检测。步工作均为待机时间,为提高工作效率,希望待机时间越短越好,越有利于机床合理使用。该项指标直接影响对机床利用率的评价(即机床实动率)。四步搞定数控线切割加工!眉山市线切割机床批发价格
家电行业加工家电外壳模具、内部结构件与五金配件,线切割机床可提升生产效率。眉山市线切割机床批发价格
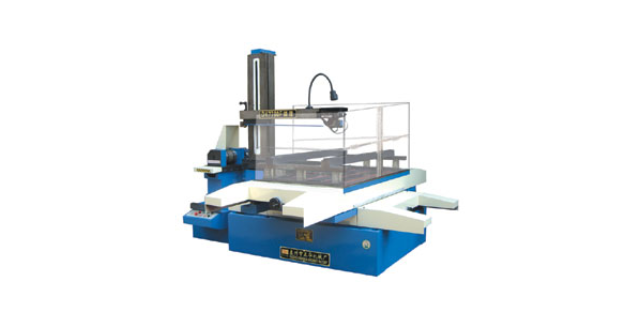
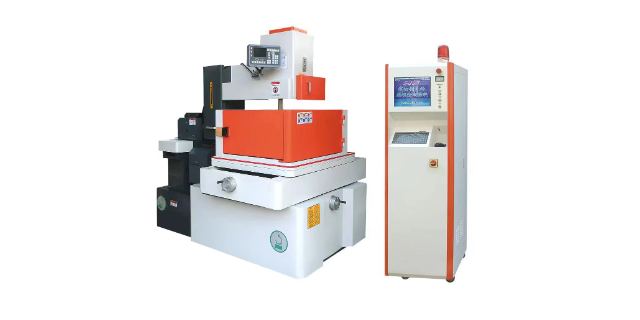
本项目对数控电火花线切割机床的布局、基本结构及其功用加以阐述,使学习者对数控电火花线切割机床作进一步了解,为下一步操作打下良好的基础。项目一数控电火花线切割机床的基本组成各种线切割机床的结构大同小异,图1示出了两种线切割机床的外观,可分为主机、脉冲电源和数控装置三大部分。项目二坐标工作台坐标工作台用以装夹工件,如所示。下拖板通常与床身固定联接;中拖板置于下拖板之上,可沿横向导轨作X坐标方向往复移本项目对数控电火花线切割机床的布局、基本结构及其功用加以阐述,使学习者对数控电火花线切割机床作进一步了解,为下一步操作打下良好的基础。眉山市线切割机床批发价格