商机详情 -
四川数控智能砂线机按需选型
金刚石线的走线运行线速C型往复走丝金刚线切形机是往复走线结构,需要频繁换向,丝筒的转动速度有限制,所以金刚线的速度在11m/s左右。环形金刚线切形机是单向走线结构,主动轮运转起来无需换向,主动轮转速可以达到4000rpm,加之导轮直径大,所以金刚线的速度更快,今科技术现阶段的环形金刚线走线速度可以达到49m/s。所以环形切割线在切割硬度和密度在石墨、陶瓷、油石等级的材料,切割速度上有优势。关于取芯C型往复走丝金刚线切形机的金刚线不是封闭的,所以C型金刚线可以从被切割材料内部进刀,把切割材料的内部开孔,满足要求线不能从材料外部切割进去的用户,及C型金刚线切形机既可以从材料外部进刀切割,也可以从材料内部开孔进刀切割。高价值晶体材料切割切缝过宽成本过高,砂线机切缝窄可大幅提升材料利用率降低生产成本。四川数控智能砂线机按需选型
砂线机
往在切割质量相对较高的情况下得出的大概切割速度,并不是快的切割速度,也不能所有金刚石线切割机的加工速度。材料使用金刚石线切割方式的切割速度受多方因素的影响,比如金刚石线切割机的行程、切割工艺、材料的硬度、材料的脆性程度、材料的尺寸、金刚石线的磨损程度、金刚石线的数量、金刚石线的线径等,甚至切削液的选择都能影响加工速度。附上从网上搜来的莫氏硬度介绍:莫氏硬度是表示矿物硬度的一种标准,又称摩氏硬度。莫斯硬度应用划痕法将棱锥形金刚钻针刻划所试矿物的表面而发生划痕,习惯上矿物学或宝石学上都是用莫氏硬度。用测得的划痕的深度分十级来表示硬度(刻划法):滑石(talc)1(硬度小),石膏(gypsum)2,方解石(calcite)3,萤石(fluorite)4,磷灰石(apatite)5,正长石(feldspar;orthoclase;periclase)6,石英(quartz)7,黄玉(topaz)8,刚玉(corundum)9,金刚石(diamond)10。被测矿物的硬度是与莫氏硬度计中标准矿物互相刻划比较来确定。此方法的测值虽然较粗略,但方便实用。常用以测定天然矿物的硬度。四川数控智能砂线机按需选型砂线机提供完善的售前售后服务,可根据客户需求提供定制化的加工解决方案。
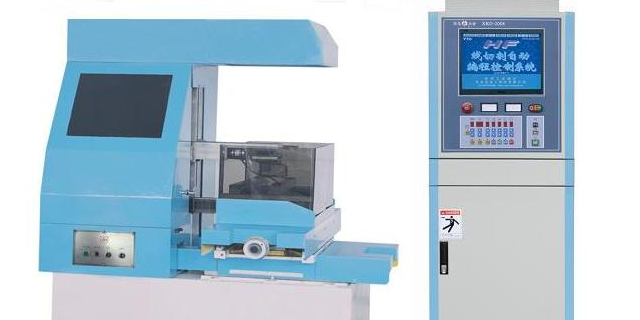
数控砂线切割机是通过计算机主机对X轴和Y轴上的步进电机提供脉冲信号,对被加工工件进行X轴和Y轴方向的砂线切割加工,而对工件上下垂直方向的切割加工,是靠弓架上下往复三相交流电机带动弓架上的砂线作上下往复运动,对工件进行上下切割加工,同时还要靠砂线旋转直流电机使砂线旋转,对被加工工件进行修光切割加工,但是,当砂线切割机在加工过程中一旦砂线断线时,应该能使砂线机的冷却泵三相交流电机、弓架上下往复三相交流电机、砂线旋转直流电机和润滑油泵单相交流电机全部停止运行,以便保护砂线切割机和被加工工件的安全,因此,应该设计一种数控砂线切割机砂线断线保护电路,以便当砂线断线时,使砂线切割机处于安全停止运行状态。
砂线机的优势在于其切割精度高、切面平滑、加工效率高。砂线的转速可达到每分钟数万转,能在短时间内完成高精度的切割。此外,砂线机的结构紧凑,移动方便,可以在不同的场景下进行灵活操作。砂线机的使用场景主要包括金属板材的切割、雕刻和钻孔等。移动方便在汽车、航空、家具制造等领域,砂线机被采用,为这些行业的生产提供了重要支持。总的来说,砂线机的原理是通过一组高速旋转的加砂线对金属板材进行切割,砂线机的使用场景其结构包括动力系统、砂线轮、导向轮、进给系统、切割平台切割平台和安全防护装置等部分。这种设备具有高精度、高效率、移动方便等优势,广泛应用于金属板材的切割、雕刻和钻孔等场景。砂线机维修改造上门服务。
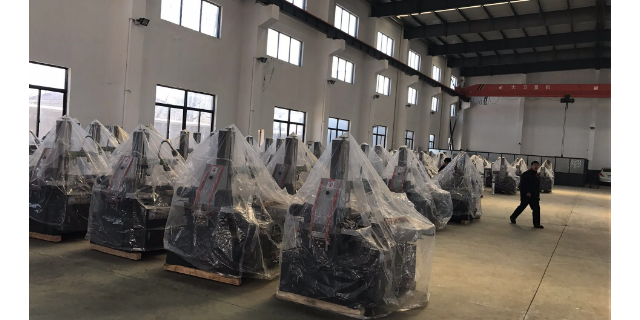
金刚石线切割线规格怎么选金刚石线(又称砂线)的线径规格不同,切削力也不一样,用户需根据自己材料的脆硬程度和机床行程大小需要来选择不同规格的线径。选择金刚石线之前,请先了解一下需要加工材料的莫氏硬度,比如金刚石的莫氏硬度为10,理论上来讲,只要硬度低于金刚石的都可以切割。金刚石切割线是金刚石颗粒附着在一根钢丝线上,金刚石线切割机加工切割时,金刚石线本身也在被磨削。因此,它有一个破断力极限,超过这个破断力,金刚石线很容易被磨断或是拉断。和单头砂线机相比,双头砂线机的加工效率更高,适合大批量生产的需求。四川数控智能砂线机按需选型
了解一下金刚石线切割机的操作规程吧。四川数控智能砂线机按需选型
金刚石线径的原因。金刚石线线径有大小,线径大的与加工件接触面积也大,切割的速度也更快。金刚石线的张力。大家都知道直线的距离短,金刚石线保持一根直线状态下切割的效果好,原因是,给金刚石线一定的张紧力能让金刚石线始终保持或接近一条直线,使每一次金刚石线运行的轨迹都能与前一次运动轨迹重合,这样切割出来的效果接近一条直线。反之,金刚石线因为拉伸,而给的张力又不够,容易拉弓,拉弓的时候,金刚石线会另外开辟切缝,使切割出来的结果坑坑洼洼的。机床行程,一般来说同样的上线量,是小行程的机床切割速度快。机床行程小,金刚石线运行路线短,参与切割的金刚石线会更多。机床上线量。机床上线量越多,参与切割的线越多,切削力跟得上进给速度,切割速度会比线上得少的机床切割速度快。金刚石线的磨损程度。新的金刚石线锋利,切削力更大,切割速度就可以更快。磨损之后的金刚石线切削力减弱了,切割速度自然就慢了。四川数控智能砂线机按需选型