商机详情 -
自动穿丝中走丝线切割机床一台多少钱
高频脉冲电源的改造以往的HS-WEDM所用的高频脉冲电源是基于一次切割工艺而设计,既要获得较高的切割速度,又要保证加工表面质量不能太差,即在加工表面粗糙度RA《=2.5UM的情况下,有较高的切割速度,高频电源的脉冲宽度在4—40US范围内,脉冲参数变化范围较小,而多次切割则不同,在进行次切割时要求切割速度必须稳定在100MM平方/MIN以上,而不太计较加工表面粗糙度的高低,重点是加工稳定及较低的电极损耗。第二次和第三次修光,则希望能获得较理想的加工表面质量。为此,对高频脉冲电源进行了下述改造:成倍提高脉冲峰值电流,控制单个脉冲放电能量和脉冲电流上升率,使其加工速度和加工稳定性大幅度提高,电极丝的丝径损耗控制在切割50000MM平方后小于0.02MM。第二次切割应使加工表面的质量在次基础上提高一倍,由于此刻还有较大的加工余量,仍需讲究切割速度;所设定的脉冲参数能保证加工表面粗糙度RA在1.4—1.7UM范围内。第三次是加工表面修光,要求设置精微加工回路,以获得理想的加工表面质量。为此将脉宽降到1UM以下,保证有一定能量输出,以保证修光速度。配备闭环伺服系统的中走丝线切割机床,定位准确重复精度高,可保证批量加工的一致性。自动穿丝中走丝线切割机床一台多少钱
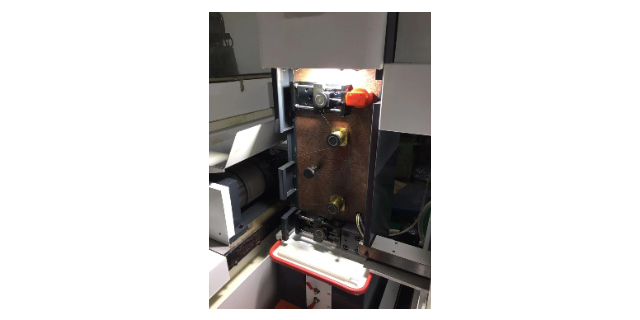
中走丝技术在加工过程中,多次切割还需注意变形处理,因为工件在线切割加工时,随着原有内应力的作用及火花放电所产生的加工热应力的影响,将产生不定向、无规则的变形,使后面的切割吃刀量厚薄不均,影响了加工质量和加工精度。因此需根据不同材料预留不同加工余量,以使工件充分释放内应力及完全扭转变形,在后面多次切割中能够有足够余量进行精割加工,这样可使工件尺寸得到保证。快走丝加工技术的优点顾名思义,快走丝加工是因为切割加工过程中电极丝作高速的走丝运转而得名。快走丝加工机床是我国的电加工机床,经过几十年的不断完善和发展,现已成为制造业中的一种重要加工手段。可满足中、低档模具加工和其他复杂零件制造的要求,在中低档市场中占有相当的分量。自动穿丝中走丝线切割机床直销钟表行业加工手表内部的精密齿轮与摆轮,中走丝线切割机床可实现微米级的精密加工。
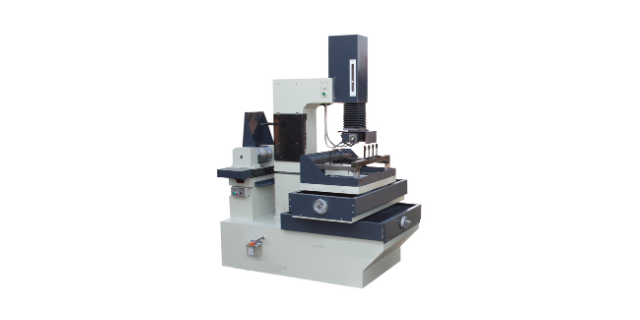
快走丝电火花线切割机虽然加工成本比较低,但是加工质量也差,无法满足小模数齿轮精度和表面粗糙度的要求,不适合用于小模数齿轮的制造。中走丝电火花线切割机的加工质量与慢走丝相似,加工成本与快走丝相近,较好地弥补了在小模数齿轮加工中慢走丝成本高、快走丝质量差的缺陷,适用于多品种小批量,小模数齿轮的生产。电火花线切割机的加工效率主要由平均切割面积速度来决定,快走丝的加工效率比较高,其次是中走丝,是慢走丝。。
目前,小模数齿轮广泛应用在微电机的减速机构中,一般采用滚齿或者插齿的加工方法。在多品种小批量生产或者新品试制时,定制加工刀具和制作工装既延长生产周期又将提高生产成本。而传统的滚齿或者插齿加工方法无法快速响应,采用电火花线切割加工方法可以弥补传统工艺的不足。电火花线切割加工柔性好,工艺准备时间短,一般情况下不受齿轮模数、压力角、齿数的限制,通过程序改动可直接加工齿轮。然而,电火花线切割机有不同的种类和加工方式,如何选择合适的机床种类和加工方式来满足多品种小批量小模数齿轮制造在质量、效率和成本上的要求,便成为了工艺设计人员需要研究解决的问题。对中走丝线切割机床的操作与维护有疑问,可联系我们的技术人员提供一对一的指导服务。
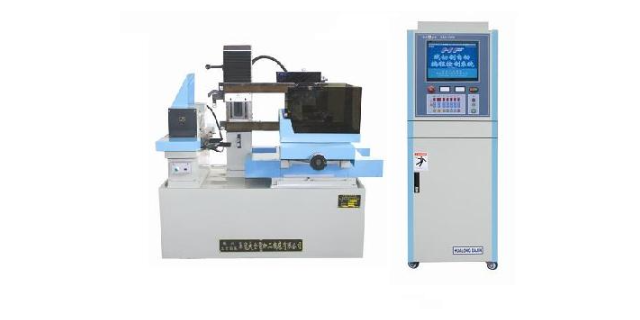
苏联拉扎林科夫妇研究开关触点受火花放电腐蚀损坏的现象和原因时,发现电火花的瞬时高温可以使局部的金属熔化﹑氧化而被腐蚀掉,从而开创和发明了电火花加工方法,线切割放电机也于1960年发明于苏联。当时以投影器观看轮廓面前后左右手动进给工作台面加工,其实认为加工速度虽慢,却可加工传统机械不易加工的微细形状。实用例子是化织喷嘴的异形孔加工。当时使用之加工液用矿物质性油(灯油)。绝缘性高,极间距离小,加工速度低,实用性受限。将之NC化,在脱离子水(接近蒸馏水)中加工的机种首先由瑞士放电加工机械制造厂在1969年巴黎工作母机展览会中展出,改进加工速度,确立无人运转状况的安全性。但NC纸带的制成却很费事,若不用大型计算机自动程序设计,对使用者是很大的负担。在廉价的自动程序设计装置(AutomaticProgramedToolsAPT)出现前,普及甚缓。日本制造厂开发用小型计算机自动程序设计的线切割放电加工机廉价,加速普及。线切割放电加工的加工形状为二次元轮廓。自动程序装置广用简易形APT(APT语言比正式机型容易),简易形APT的出现为线切割放电机发展的重要因素断丝、条纹、效率低...中走丝线切割加工常见问题的解决方案?自动穿丝中走丝线切割机床厂家直销
复杂异形零件加工难度大周期长,难道你不知道中走丝线切割机床可实现任意形状切割吗?自动穿丝中走丝线切割机床一台多少钱
钼丝质量差----选择质量好的钼丝。2)加工参数选择不合理----针对不同的材料及工件厚度选择合适的加工参数,请注意,选用电流较大的条件时容易断丝。3)导电块磨损出沟槽将丝夹断----调整导电块至一个新的位置,必要时更换导电块。4)切割液浓度不合适----保持切割液浓度在11~12.5%。5)工件变形夹断钼丝----避免材料切割变形:材料热处理工艺合理;预加工穿丝孔;预切割释放应力;优化切割路径。6)工件材料内部有不导电的杂质或工件表面有不导电的氧化物----更换材料;去除不导电杂物质再切割。7)冲液太小不能有效冲入切缝中,放电条件恶劣化造成断丝----设定合理的冲液大小;定时检查切割液是否足够,循环通道是否畅通。8)导轮(尤其是支撑导轮)精度问题----应该严格按照机床保养说明定期更换轴承,必要时更换导轮或轴承。9)配重块提供的张力太大----0.2mm钼丝选用2个配重块;0.18mm钼丝选用1个配重块;0.15-0.12mm丝不用再配。10)钼丝损耗较多后未及时更换----及时更换钼丝。自动穿丝中走丝线切割机床一台多少钱