商机详情 -
DK7735快走丝线切割机床厂家直销
很多企业采购快走丝线切割机床后,面临技术支持不足的问题。尤其是刚接触电加工行业的企业,操作人员缺乏经验,遇到加工参数设置不合理、零件精度不达标、常见故障排除等问题时,无人指导。部分厂家只负责设备销售,不提供操作培训和技术支持,企业只能自己摸索,不但浪费大量时间,还可能因为操作不当导致设备损坏或产品报废。对于小批量多品种生产的企业来说,每次更换加工产品都需要重新调试参数,没有专业的技术支持会严重影响生产效率。某新开的五金加工厂曾因参数设置错误,导致一批价值 5000 元的零件全部报废,延误了交货期。重庆线切割机床实力供应商哪家好?DK7735快走丝线切割机床厂家直销

对于承接精密模具和复杂零件订单的企业来说,快走丝线切割机床的“内角清根”问题是一项工艺挑战。由于电极丝具有一定直径,在切割内角时天然会留下一个半径等于丝半径加上放电间隙的圆弧。在某些模具的镶块、型腔或精密零部件中,要求内角极为锋利或接近直角,这单靠线切割本身无法实现,必须预留后续的钳工修配工序。如果机床的精度和刚性不足,加上工艺参数设定不当,切割出的内角圆角会更大,不均匀的放电间隙还会让圆角处的表面质量变差,极大地增加了钳工的研修难度和工作量。这不*拉长了模具制造周期,还对钳工技能要求非常高,人为失误风险增大。更深层的问题是,如果一套快走丝线切割机床的数控系统不具备尖角控制策略,例如在拐角处自动降低脉冲能量和放慢切割速度,那么内角的形状精度和表面完整性就很难得到保证,成为制约精密模具整体品质和寿命的短板。DK7735快走丝线切割机床厂家直销快走丝线切割机床供应商家哪家好?
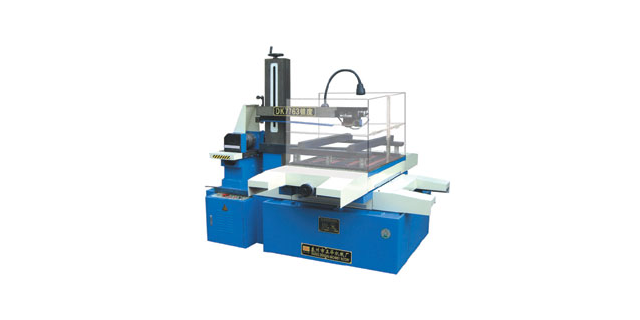
快走丝线切割机床的耗材成本,是企业长期运营中的重要支出,部分厂家通过绑定高价耗材盈利,增加了企业的负担。一些设备厂家在销售时压低设备价格,然后要求客户必须购买原厂的高价钼丝、导轮、轴承等耗材,这些耗材的价格通常是市场价格的 2-3 倍。企业长期使用这类高价耗材,累计成本甚至会超过设备本身的采购价格。如果企业自行购买第三方耗材,厂家就会以使用非原厂耗材为由拒绝提供保修服务,让企业陷入两难境地。这种不合理的盈利模式,严重损害了中小企业的利益,也制约了行业的健康发展。
工作液系统对快走丝线切割机床的加工效果起到关键作用,常用水基乳化液兼顾冷却、排屑、绝缘与润滑功能。工作液浓度过低会降低绝缘性能,容易引发短路、断丝,影响切割稳定;浓度过高则增加粘稠度,排屑不畅,厚件加工易积碳,降低表面质量。日常使用需监测浓度与清洁度,及时过滤杂质与油污,定期更换工作液。稳定的工作液系统可提升放电稳定性,减少断丝概率,改善切割面质量,延长导轮、钼丝等部件寿命,降低快走丝线切割机床的综合使用成本,保障设备长期稳定运行。云南省DK7745快走丝线切割机床。
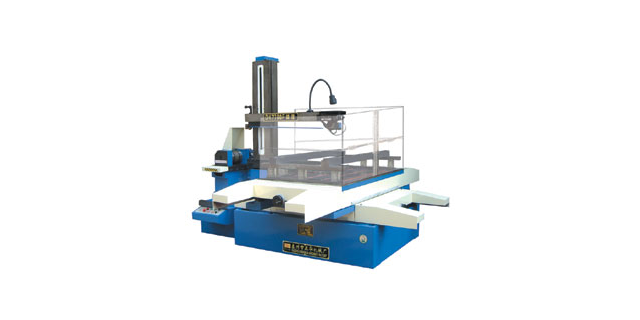
快走丝线切割机床是电火花加工设备的重要品类,利用连续移动的钼丝作为工具电极,通过脉冲电源产生的高频电火花放电蚀除金属材料,完成对工件的切割成型。与传统机械切削加工不同,快走丝线切割机床加工过程中无切削力作用,可加工各类高硬度、高韧性、高脆性的难切削金属材料,也能轻松完成复杂异形孔、窄缝、薄壁零件的加工。这类设备的走丝速度通常维持在8-12m/s,钼丝可循环重复使用,加工成本远低于其他精密加工设备,是模具制造、五金加工、汽车配件生产等领域的基础加工设备。成都正川精机生产的快走丝线切割机床,针对西南地区潮湿多尘的气候特点优化了电气防护系统,同时加强了机身防锈处理,运行更稳定,适配性更强,能更好地满足本地企业的生产需求。双流区DK7745快走丝线切割机床。DK7735快走丝线切割机床厂家直销
快走丝线切割机床电话多少?DK7735快走丝线切割机床厂家直销
根据经验,一般新钼丝补偿0.095-0.1就可以了,不同机床自己凭经验来确定,有的机床要补偿0.11才能配顶针刚刚好,因为不同的机床高频电源参数不同,要靠经验来确定补偿大小。l镶针:镶针是镶进去不活动的,能敲进去就可以,所有比顶针要紧一点,一般割实数就行。l销钉:直接上下定位的,割紧点也行,直径太小的销钉也不能太紧l镶件孔:割实数,要割光洁度好,参数调慢一点,功放合理,水要调好,钼丝要紧。l镶件:相对要要求低一点,一般会留余量磨床加工,如果单边大0.1加工,那就很容易掌握了,要不然就慢走丝直接加工到位了,现在前后模很少快走丝加件孔和镶件了。如果要割实数的镶件,就要割慢点,要紧钼丝把水调好,各方面做到尽量提高精度和光洁度。DK7735快走丝线切割机床厂家直销