商机详情 -
泰州锻钢阀门配件加工定制
安全阀加工后常见的故障有哪些?排放后安全阀阀瓣不回座:这主要是弹簧弯曲阀杆、阀瓣安装位置不正或被卡住造成的。应重新装配。泄漏:在设备正常工作压力下,阀瓣与阀座密封面之间发生超过允许程度的渗漏。其原因有:阀瓣与阀座密封面之间有脏物。可使用提升扳手将阀开启几次,把脏物冲去;密封面损伤。应根据损伤程度,采用研磨或车削后研磨的方法加以修复;阀杆弯曲、倾斜或杠杆与支点偏斜,使阀芯与阀瓣错位。应重新装配或更换;弹簧弹性降低或失去弹性。应采取更换弹簧、重新调整开启压力等措施。到规定压力时不开启:造成这种情况的原因是定压不准。应重新调整弹簧的压缩量或重锤的位置;阀瓣与阀座粘住。应定期对安全阀作手动放气或放水试验;杠杆式安全阀的杠杆被卡住或重锤被移动。应重新调整重锤位置并使杠杆运动自如。锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电咨询。泰州锻钢阀门配件加工定制
阀门的修复及保养:阀门注脂时,常忽略注脂效果问题。注脂操作中压力、注脂量、开关位都正常。但为确保阀门注脂效果,有时需开启或关闭阀门,对润滑效果进行检查,确认阀门阀球或闸板表面润滑均匀。注脂时,要注意阀体排污和丝堵泄压问题。阀门打压试验后,密封腔阀腔内气体和水分因环境温度升高而升压,注脂时要先进行排污泄压,以利于注脂工作的顺利进行。注脂后密封腔内的空气和水分被充分置换出来。及时泄掉阀腔压力,也保障了阀门使用安全。注脂结束后,一定要拧紧排污和泄压丝堵,以防意外发生。江苏放散阀门配件加工费用阀门,阀体、阀盖采用铸件,DN<50的采用锻件。
阀门配件加工常用的材料有灰铸铁适用于公称压力PN≤1.0MPa,温度为-10℃~200℃的水、蒸汽、空气、煤气及油品等介质。可锻铸铁适用于公称压力PN≤2.5MPa,温度为-30~300℃的水、蒸汽、空气及油品介质。球墨铸铁适用于PN≤4.0MPa,温度为-30~350℃的水、蒸汽、空气及油品等介质。鉴于目前国内工艺水平,各厂参差不齐,用户又往往不易检验。根据经验,建议PN≤2.5MPa,阀门还是采用钢制阀门为安全。耐酸高硅球墨铸铁适用于公称压力PN≤0.25MPa,温度低于120℃的腐蚀性介质。
阀门用久后,怎么修复密封面、提升气密性?清洗和检查过程:清洗密封面在油盘内,使用专业清洗剂,边洗边检查密封面的损坏情况。用肉眼难以确定的细微裂纹可用着色探伤法进行。经过清洗后,应检查阀瓣或闸阀与阀座密封面的密合情况,检查时用红色和铅笔。用红丹试红,检查密封面印影,确定密封面密合情况;或用铅笔在阀瓣和阀座密封面上划几道同心圆,然后将阀瓣与阀座密合旋转,检查铅笔圆圈擦掉情况,确定密封面的密合。如果密合不好,可用标准平板分别检验阀瓣或闸板密封面和阀体密封面,确定研磨部位。大部分的阀门毛坯采用的是结构复杂的薄壳铸件。
如何修复阀门内漏?停运后冲洗:有些阀门在运行中为常关阀门,一般在停机后打开启动时关闭,在阀门状态改变时均在系统无压状态下进行,如果阀芯内积存杂质将造成阀芯无法关严,因此这些阀门在条件允许时应在带压状态下开关几次进行冲洗。调整阀门行程:电动门、气动门关行程较好为0,现在一般阀门是通过力矩来确定关位的,一定要精心整定,确保阀门可以关严,防止冲刷。优化热力系统:为防止高压蒸汽冲刷导致阀门内漏,对需节流调节的系统加装二道门。取消重复设计或极少用的疏放水点,减少系统阀门内漏点,如重复设计的给水系统放水、放空气点,汽轮机的第1、第二通风阀等。在高中蒸汽疏水气动门后增加手动门,并在调试期间保持手动门全开。疏水阀门配件加工请找上海沙威阀门有限公司,欢迎来电洽谈。扬州呼吸阀门配件加工制造
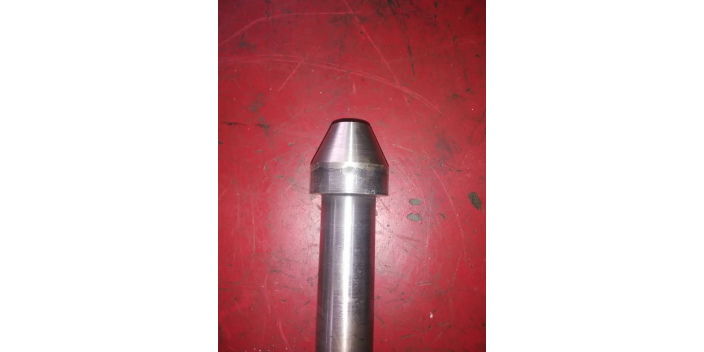
阀杆为杆状体,其一端为头部,头部的左右两侧开设有梯形槽。泰州锻钢阀门配件加工定制
酒店阀门使用修复要注意的问题有哪些?阀杆螺纹,经常与阀杆螺母摩擦,要涂一点黄干油、二硫化钼或石墨粉,起润滑作用。不经常启闭的阀门,也要定期转动手轮,对阀杆螺纹添加润滑剂,以防咬住。室外阀门,要对阀杆加保护套,以防雨、雪、尘土锈污。如阀门系机械待动,要按时对变速箱添加润滑油。要经常保持阀门的清洁。要经常检查并保持阀门另部件完整性。如手轮的固定螺母脱落,要配齐、不能凑合使用,否则会磨园阀杆上部的四方,逐渐失去配合可靠性,乃至不能开动。不要依靠阀门支持其它重物,不要在阀门上站立。泰州锻钢阀门配件加工定制