商机详情 -
镇江气动阀门配件加工厂电话
在管路中所使用的阀门品种繁多,结构各异,又是较易损坏的管路附件,对每种阀门的修复,应根据具体结构进行。阀门的修复方法技巧:填料室的修复填料室的修复包括填料更换和填料函部位检查修理.选用填料时,必须考虑使用条件和介质情况.一般来说,油侵石棉盘根适用于一定温度的空气,蒸汽,水和重油产品.石墨石棉盘根可用于高温高压条件下,尤以夹有钢丝的石墨石棉盘根耐压力更佳.高温并且温度经常变化的介质可用石棉加铅盘根.强腐蚀介质可用侵聚四氟乙烯石棉盘根或聚四氟乙烯编织。锻钢阀门配件加工请找上海沙威阀门有限公司。镇江气动阀门配件加工厂电话
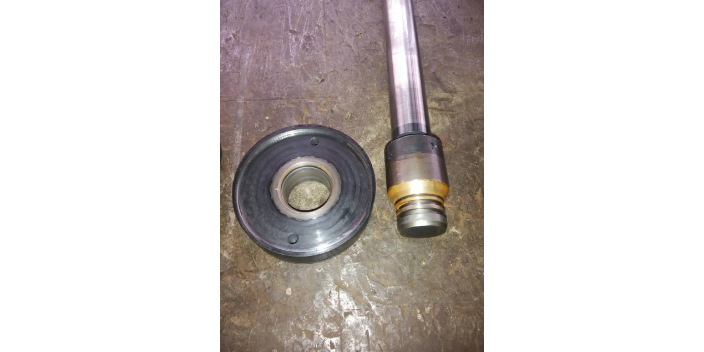
阀门加工后漏泄了是什么原因?一种情况是,脏物杂质落到密封面上,将密封面垫住,造成阀芯与阀座间有间隙,从而阀门渗漏。消除这种故障的方法就是清理掉落到密封面上的脏物及杂质,一般在锅炉准备停炉大小修时,首先做安全门跑砣试验,如果发现漏泄停炉后都进行解体修复,如果是点炉后进行跑砣试验时发现安全门漏泄,估计是这种情况造成的,可在跑砣后冷却20分钟后再跑舵一次,对密封面进行冲刷。另一种情况是密封面损伤。造成密封面损伤的主要原因有以下几点:一是密封面材质不良。例如,在3~9号炉主安全门由于多年的修复,主安全门阀芯与阀座密封面普遍已经研得很低,使密封面的硬度也很大降低了,从而造成密封性能下降,消除这种现象较好的方法就是将原有密封面车削下去,然后按图纸要求重新堆焊加工,提高密封面的表面硬度。注意在加工过程中一定保证加工质量,如密封面出现裂纹、沙眼等缺陷一定要将其车削下去后重新加工。新加工的阀芯阀座一定要符合图纸要求。常州阀门配件加工公司阀门毛坯加工不能有夹砂的缺陷。
阀门内件咬擦伤的修复:1、严格的阀门内腔清洁度。2、适当提高密封面光洁度。3、增大接触面。4、提高吻合度。5、无硬质微粒进入磨擦面。6、磨粒得到及时而完全的排除。7、两个面应有硬度差。8、加以一定润滑,以減少磨擦力,避免金属直接接触。9、比压小。10、在软面上开容屑槽或断屑槽11、釆用塑性流动压力大的材料12、采用不易发生冷作硬化的材料13、消除阀杆与其它的零件相碰擦14、正确安装填料或适当压紧填料。15、应该加润滑剂的部位应加以相应的润滑。
阀门加工后密封圈连结处泄漏该怎么修复?原因:密封圈与本体焊接,堆焊质量差;密封圈辗压不严;密封圈连接螺纹、螺钉、压圈松动;密封圈连接而被腐蚀。修复方法:1、密封辗压处泄漏应注胶粘剂再辗压固定;2、密封圈应按施焊规范重新不解之补焊。堆焊处无法补焊时应清理掉原堆焊和加工;3、密封圈连接面被腐蚀,可用研磨,粘接等方法修复,无法修复时用应更换密封圈。;4、卸下螺钉、压圈清洗,更换损坏的部件,研磨密封与连接座密合面,重新装配。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电咨询。
阀门配件日常修复保养调试怎么做?阀门的具体修复保养措施有:定期修复打压、定期清洗、更换易损件,并对修复保养后的阀门进行技术鉴定。阀门月检查表:检查所有阀门的开闭是否正常;检查阀体有无损伤及泄漏等异常现场;对常开或者常闭阀门的阀杆部位进行润滑并记录周期;检查阀杆动密封和法兰垫片静密封处是否有泄漏;针对常开或常闭阀门转动1~2圈做一次升级实验;检查和调试阀门的动力头和电气系统。半年检查:针对电动阀和气动阀的行程控制器、开度指标器做一次调试。年检:对使用5年以上的阀门检查抽检10%以上,进行解体检查和水压试验。阀门阀杆加工后要注意常开阀门,要定期转动手轮,以免阀杄锈住。苏州专业阀门配件加工生产厂家
平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电洽谈。镇江气动阀门配件加工厂电话
阀门配件加工中,支架与阀盖相连,用于支承阀杆螺母或传动装置的零件。阀杆与阀杆螺母或传动装置直接相接,光杆部分与填料形成密封副,能传递力矩起着启闭闸板的作用,应该根据阀杆上螺纹的位置分明杆闸阀和暗杆闸阀。阀杆做升降运动,其传动螺纹在体腔外部的闻阀。阀杆的升降是通过在阀盖或支架上的阀杆螺母旋转来实现的,阀杆螺母只能转动,而没有上下位移,对阀杆润滑有利,闸板开度清楚,阀杆螺纹及阀杆螺母不与介质接触,不受介质温度和腐蚀性的影响,因而使用中比较普遍。镇江气动阀门配件加工厂电话