商机详情 -
静安区疏水阀门配件加工
对阀体的泄漏常用修复方法的是引流焊接法。首先,按阀体泄漏部位的外部开头设计制作一个引流器,引流器一般由封闭板或封闭盒及闸阀组成。由于封闭板或封闭盒与泄漏部位的外表面能较好的贴合,因此在处理泄漏部位时,只要将引流器靠紧在泄漏部位上,事先把闸阀全部打开,泄漏介质会沿着引流器的引流通道及闸阀排掉,在封闭板的四周边缘处则没有或有很少的介质外泄。这时,可以将引流器牢固地焊在泄漏部位。引流器焊好后,关闭闸阀就能达到重新密封的作用。在松开阀门法兰螺拴时,工作人员不准正对法兰结合面处站立,以防有残余汽水喷出伤人。阀门制造工艺及加工工艺流程:机械加工工艺。静安区疏水阀门配件加工
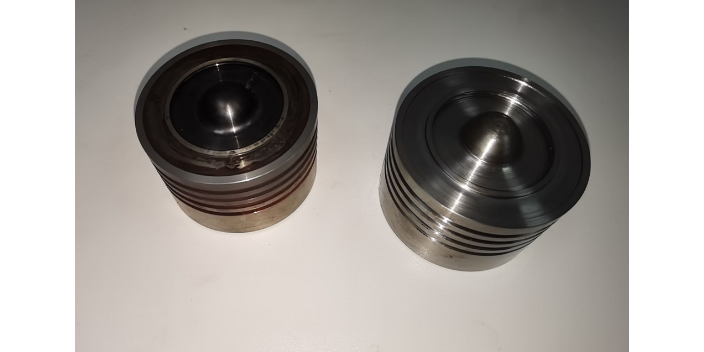
阀门内件咬擦伤的修复:1、严格的阀门内腔清洁度。2、适当提高密封面光洁度。3、增大接触面。4、提高吻合度。5、无硬质微粒进入磨擦面。6、磨粒得到及时而完全的排除。7、两个面应有硬度差。8、加以一定润滑,以減少磨擦力,避免金属直接接触。9、比压小。10、在软面上开容屑槽或断屑槽11、釆用塑性流动压力大的材料12、采用不易发生冷作硬化的材料13、消除阀杆与其它的零件相碰擦14、正确安装填料或适当压紧填料。15、应该加润滑剂的部位应加以相应的润滑。静安区疏水阀门配件加工疏水阀门配件加工请找上海沙威阀门有限公司,欢迎来电详询。
阀门配件加工的发展趋势是自动化和智能化。随着科技的不断进步,阀门配件加工正朝着自动化和智能化方向发展。自动化加工可以提高生产效率和产品质量,减少人工操作和劳动强度。智能化加工可以实现加工过程的自动控制和优化,提高加工精度和一致性。同时,还可以通过数据采集和分析,实现对加工过程的实时监控和追溯,提高生产管理和质量控制水平。未来,随着人工智能、大数据和物联网等技术的应用,阀门配件加工将进一步实现智能化和数字化,为阀门行业的发展提供更多可能性。
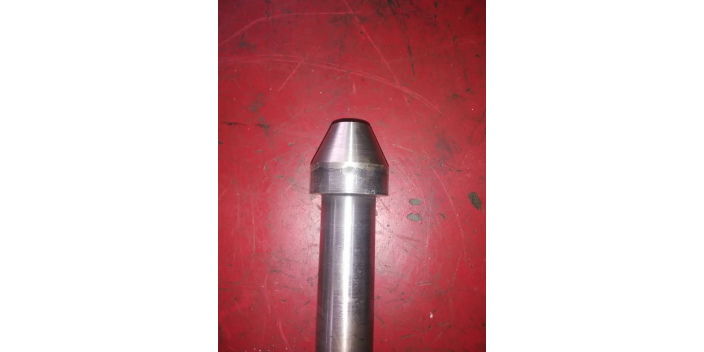
如何修复阀门内漏?停运后冲洗:有些阀门在运行中为常关阀门,一般在停机后打开启动时关闭,在阀门状态改变时均在系统无压状态下进行,如果阀芯内积存杂质将造成阀芯无法关严,因此这些阀门在条件允许时应在带压状态下开关几次进行冲洗。调整阀门行程:电动门、气动门关行程较好为0,现在一般阀门是通过力矩来确定关位的,一定要精心整定,确保阀门可以关严,防止冲刷。优化热力系统:为防止高压蒸汽冲刷导致阀门内漏,对需节流调节的系统加装二道门。取消重复设计或极少用的疏放水点,减少系统阀门内漏点,如重复设计的给水系统放水、放空气点,汽轮机的第1、第二通风阀等。在高中蒸汽疏水气动门后增加手动门,并在调试期间保持手动门全开。阀杆能够实现阀门的开关或者调节作用。
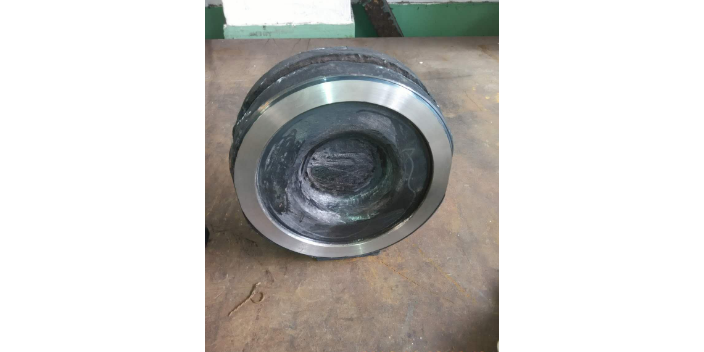
阀门手轮加工后断裂的修复方法:螺孔的修复:螺孔损坏后,一般用镶套方法修复。先将旧螺纹车除,单边上削量不少于5mm,然后车制一个与螺孔规格相同的套筒,与手轮上的扩大孔配合。套筒与手轮上扩大孔的连接形式,可用点焊、粘接、埋骑缝螺钉的方法固定。方孔的修复:方孔、锥方孔损坏后,可以用方锉均匀锉削方孔的内面,加工新的方孔、锥方孔。然后用铁皮制成方形套,嵌入锥方孔中,用粘贴法固定。修复后的方孔与阀杆的配合间隙要均匀。修复后的锥方孔与阀杆配合应该紧密,其锥度一致;拧紧螺母后,锥方孔底面与阀杆台肩保持l.5mm~3mm的间距;有利于锥方孔与阀杆接触面密合,不致松动。撞击或长杠杄猛力操作所致。只要操作人员和其他有关人员注意,便可避免。哪些阀门加工工艺特点我们需要注意呢?静安区疏水阀门配件加工
阀杆具备足够的强度、良好的冲击韧性、抗擦伤性、耐腐蚀性。静安区疏水阀门配件加工
要想使阀门修复设备的效果发挥到极点,必须要做好各方面的流程。因此大家在使用阀门修复设备的时候就需要遵守一些正规的操作流程,有效地进行加工的同时,确保阀门修复设备寿命得到延长。使用阀门修复设备时要注意哪些流程?1.在使用阀门修复设备的时候,要确保操作人员接受过正规的培训,而且要经过专业测试并且取得相关培训证书。只有经过正规的培训,才会更加对机器了解的更彻底,这样的人员来操作设备的时候才能够保证阀门修复设备得更大发挥。2.在开始使用阀门修复设备的时候我们要对机器进行检查,包括冷水机,送粉器电源仪表盘等一系列工作,要把检查机器当成每次工作前的一种常态。确保正常后在启动。3.注意工作场所禁止烟火,确保工作环境的安全。常备消防器材,防患于未然。4.日常的使用后要对阀门修复设备进行检查,要注意设备的清洁与保养。有利于提高设备的寿命。静安区疏水阀门配件加工