商机详情 -
金华主蒸汽阀门配件加工生产厂家
在管路中所使用的阀门品种繁多,结构各异,又是较易损坏的管路附件,对每种阀门的修复,应根据具体结构进行。阀门的修复方法技巧:填料室的修复填料室的修复包括填料更换和填料函部位检查修理.选用填料时,必须考虑使用条件和介质情况.一般来说,油侵石棉盘根适用于一定温度的空气,蒸汽,水和重油产品.石墨石棉盘根可用于高温高压条件下,尤以夹有钢丝的石墨石棉盘根耐压力更佳.高温并且温度经常变化的介质可用石棉加铅盘根.强腐蚀介质可用侵聚四氟乙烯石棉盘根或聚四氟乙烯编织。阀门配件加工的操作步骤是所有员工在进入工作岗位前,检查自己服饰是否符合工作要求。金华主蒸汽阀门配件加工生产厂家
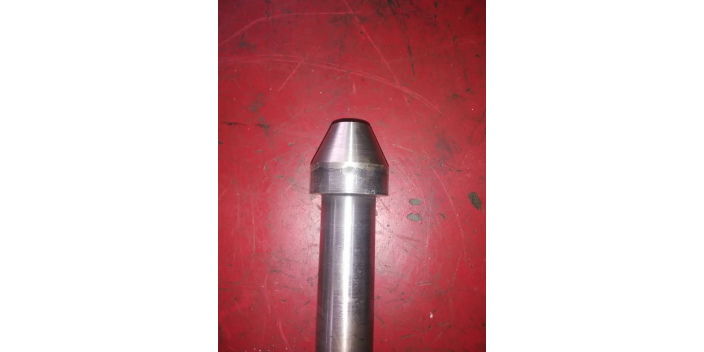
阀门密封面的泄露原因及修复方法:原因:1、密封面研磨不平,不能形成密合线;2、阀杆与关闭件的连接处顶心悬空、不正或磨损;3、阀杆弯曲或装配不正,使关闭件歪斜或不逢中;4、密封面材质量选用不当或没有按工况条件选用阀。修复方法:1、按工况条件正确选用颠垫片的材料和型式;2、精心调节,平稳操作;3、应均匀对称地拧螺栓,必要时应使用扭力扳手,预紧力应符合要求,不可过大或小。法兰和螺纹连接处应有一定的预紧间隙;4、垫片装配应逢中对正,受力均匀,垫片不允许搭接和使用双垫片;5、静密封面腐蚀、损坏加工、加工质量不高,应进行修复、研磨,进行着色检查,使静密封面符合有关要求;6、安装垫片时应注意清洁,密封面应用煤油清,垫片不应落地。镇江球阀门配件加工哪家好锻钢阀门配件加工请找上海沙威阀门有限公司,欢迎来电。
阀门加工后密封圈连结处泄漏该怎么修复?原因:密封圈与本体焊接,堆焊质量差;密封圈辗压不严;密封圈连接螺纹、螺钉、压圈松动;密封圈连接而被腐蚀。修复方法:1、密封辗压处泄漏应注胶粘剂再辗压固定;2、密封圈应按施焊规范重新不解之补焊。堆焊处无法补焊时应清理掉原堆焊和加工;3、密封圈连接面被腐蚀,可用研磨,粘接等方法修复,无法修复时用应更换密封圈。;4、卸下螺钉、压圈清洗,更换损坏的部件,研磨密封与连接座密合面,重新装配。
阀门用久后,怎么修复密封面、提升气密性?清洗和检查过程:清洗密封面在油盘内,使用专业清洗剂,边洗边检查密封面的损坏情况。用肉眼难以确定的细微裂纹可用着色探伤法进行。经过清洗后,应检查阀瓣或闸阀与阀座密封面的密合情况,检查时用红色和铅笔。用红丹试红,检查密封面印影,确定密封面密合情况;或用铅笔在阀瓣和阀座密封面上划几道同心圆,然后将阀瓣与阀座密合旋转,检查铅笔圆圈擦掉情况,确定密封面的密合。如果密合不好,可用标准平板分别检验阀瓣或闸板密封面和阀体密封面,确定研磨部位。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电询价。
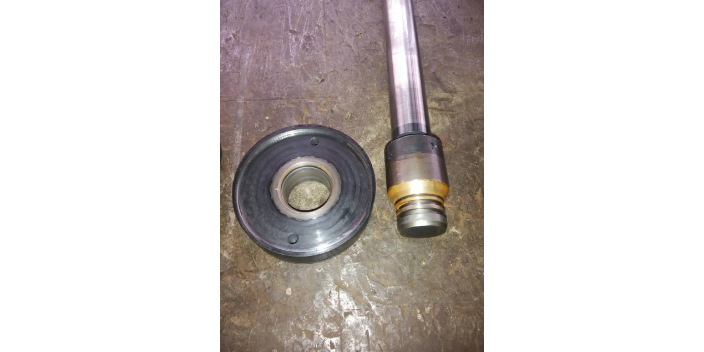
阀门配件日常修复保养调试怎么做?阀门的具体修复保养措施有:定期修复打压、定期清洗、更换易损件,并对修复保养后的阀门进行技术鉴定。阀门月检查表:检查所有阀门的开闭是否正常;检查阀体有无损伤及泄漏等异常现场;对常开或者常闭阀门的阀杆部位进行润滑并记录周期;检查阀杆动密封和法兰垫片静密封处是否有泄漏;针对常开或常闭阀门转动1~2圈做一次升级实验;检查和调试阀门的动力头和电气系统。半年检查:针对电动阀和气动阀的行程控制器、开度指标器做一次调试。年检:对使用5年以上的阀门检查抽检10%以上,进行解体检查和水压试验。平衡阀门配件加工请找上海沙威阀门有限公司,欢迎来电沟通。淮安锻钢阀门配件加工联系方式
阀门内件咬擦伤的修复:正确安装填料或适当压紧填料。金华主蒸汽阀门配件加工生产厂家
阀座用滚压、焊接、螺纹连接等方法将阀座固定在阀体上与闸板组成密封副的零件。阀座密封圈可根据客户要求在阀体上直接堆焊金属形成密封面。对于铸铁、奥氏体不锈钢及铜合金等阀门,也可在阀体上直接加工出密封面。填料装入填料函(填料箱)中,阻止介质沿阀杆处泄漏的填充物。填料压盖通过螺栓及螺母用以压紧填料以达到阻止介质沿阀杆处泄漏的零件。闸板是闸阀的启闭件,闸阀的启闭以及密封性能和寿命都主要取决于闸板,它是闻阀的关键控压零件。根据闸板的结构形式可以分两大类。平行式闸阀:闸板两密封面相互平行,且与阀体通道中心线垂直。它分为平行式单闸板和平行式双闸板两种。楔式闸阀:密封面与闸板垂直中心线对称成一定倾角,称为楔半角。楔半角的大小主要取决于介质的温度和通径的大小,一般介质温度越高,通径越大,所取楔半角越小,常见的楔形闸板其楔半角为252和5°两种。模式闸阀又分模式单闸板、弹性闸板和模式双闸板。金华主蒸汽阀门配件加工生产厂家