商机详情 -
金锡焊料长期植入采购
金锡焊料的性能不*取决于金和锡的比例,还与原材料的纯度等级密切相关。工业级金锡焊料通常要求金的纯度不低于99.99%(4N级),锡的纯度不低于99.99%,以确保合金的共晶特性和力学性能不受杂质干扰。杂质元素对金锡焊料的影响机制可从以下几个方面加以分析。铅(Pb)即使以痕量形式存在,也会在金锡合金晶界处偏析,降低合金的高温强度与疲劳寿命;铁(Fe)和铜(Cu)等过渡金属元素则会在焊接界面形成脆性金属间化合物,降低焊点韧性;铋(Bi)和锑(Sb)会***改变合金熔点,破坏共晶特性。为确保杂质含量处于可控范围,生产企业通常采用原子吸收光谱(AAS)、电感耦合等离子体质谱(ICP-MS)等高精度分析手段对原材料和成品进行***检测,并建立严格的原材料入库标准与批次追溯体系。对于特别关键的航空航天或深空探测应用,部分用户还会要求提供第三方机构出具的成分检测报告,以确保焊料批次的一致性与可靠性。纯度的严格控制,是金锡焊料产品品质的基础保障,也是其在高可靠性领域获得认可的重要前提。公司以客户需求为导向,定制金锡焊料产品方案。金锡焊料长期植入采购
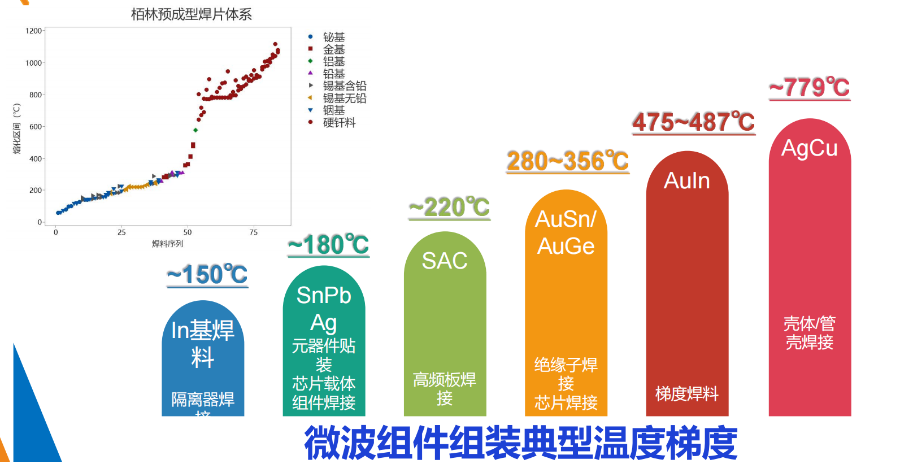
宇航级器件(SpaceGrade)采用的封装材料和工艺必须符合严格的空间应用规范,以确保在空间极端环境中的长期可靠性。金锡焊料作为宇航级器件封装的标准焊接材料,需满足一系列特定的材料规范和质量控制要求。在材料规范方面,宇航级金锡焊料通常需符合MIL-P-38535(集成电路一般规范)、NASA-STD-8739.3(空间飞行器钎焊手册)或相关宇航行业标准的材料要求,包括成分公差、纯度等级、表面处理和包装要求。成分偏差一般要求Au含量在(80±1)wt%范围内,有害杂质元素总量不超过0.1wt%。在质量控制方面,宇航级金锡焊料批次需提供详细的材料认证文件,包括熔点测试报告(DSC法)、成分分析报告(ICP-MS法)、力学性能测试报告和尺寸检测报告。部分宇航型号还要求对焊料批次进行采购方的入厂复验,确保所用焊料符合设计规定的技术要求。宇航器件制造商通常会建立认证供应商名录,要求焊料供应商通过AS9100、ISO9001和相关**质量体系认证,并对批次质量记录保存不少于15年,以支持器件全寿命周期的质量追溯需求。金锡焊料中国 CMIA 标准应用方案磁控溅射技术可用于金锡焊料表面改性处理。
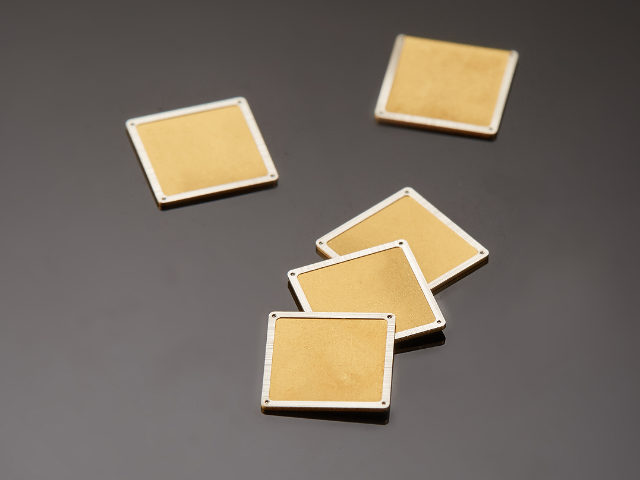
当金锡焊料封装的器件出现失效或性能异常时,开展系统性的失效分析对于查明失效原因、改进工艺设计和预防同类问题复发至关重要。失效分析通常按照"由外到内、由宏观到微观"的原则有序展开。宏观检查阶段:使用光学显微镜对失效器件的外观进行***检查,记录外观异常(变色、裂纹、气泡、溢焊等),初步判断失效的可能位置和类型。对于气密封装器件,首先进行氦质谱漏率检测,判断气密性是否受损。无损检测阶段:采用X射线透射检测(X-ray)观察焊点内部是否存在空洞、裂纹或异物;采用超声扫描显微镜(SAM)检测界面分层或脱粘缺陷;对于涉及电气失效的问题,进行电气参数测试以确认失效模式(短路、断路或参数漂移)。破坏性分析阶段:通过机械剖面或精密研磨制备焊点截面样品,在扫描电子显微镜(SEM)下观察焊点微观形貌,评估金属间化合物层厚度、组织均匀性和裂纹形态;采用能谱分析(EDS)确认界面化学成分;对于疲劳裂纹,通过断口形貌分析判断裂纹起源和扩展模式。综合各阶段分析结果,形成失效分析报告,明确失效机理,提出有针对性的改进建议,推动封装工艺的持续改进。
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。预成型金锡焊料,简化电子封装焊接操作流程。
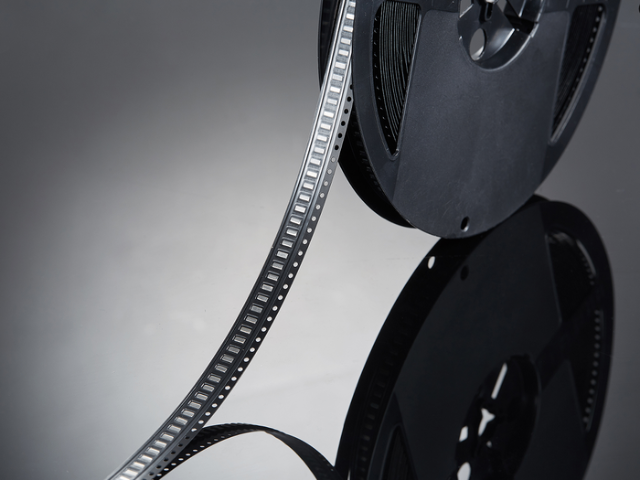
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。材料组织分析实验中心,检测金锡焊料内部结构。金锡焊料长期植入采购
金锡焊料满足海康威视安防电子封装需求。金锡焊料长期植入采购
金锡焊料作为含贵金属的战略性材料,其采购和供应链管理具有一定的特殊性,需要采购方建立适应贵金属材料特点的专项管理机制。在供应商选择方面,金锡焊料的采购应优先选择具有完整质量体系认证(ISO9001、GJB9001或AS9100)、稳定生产能力和良好交货记录的正规生产企业,并建立经过资质审核的合格供应商名录。对于**和航天用途,还需确认供应商持有相关的武器装备科研生产许可证和行业资质,避免使用来源不明或未经认证的材料。在采购合同管理方面,采购合同应明确技术要求(成分、尺寸、性能指标及其验收方法)、质量文件要求(出厂检验报告、成分分析报告、熔点测试报告等)、包装和运输要求以及质量追溯要求。对于大批量采购,可采用框架合同方式,结合黄金价格指数约定价格调整机制,降低贵金属价格波动风险。在供应链风险管理方面,金锡焊料依赖稀缺的黄金资源,供应链稳定性需要重点关注。建议对关键用量的金锡焊料保持合理的安全库存(通常3~6个月的使用量),并建立备用供应商资源,以应对可能的供货中断风险。定期对供应商进行现场审核,评估其质量体系运行状况和生产能力,确保供应链的持续稳定。金锡焊料长期植入采购
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!