商机详情 -
金锡焊料抗体液腐蚀原料
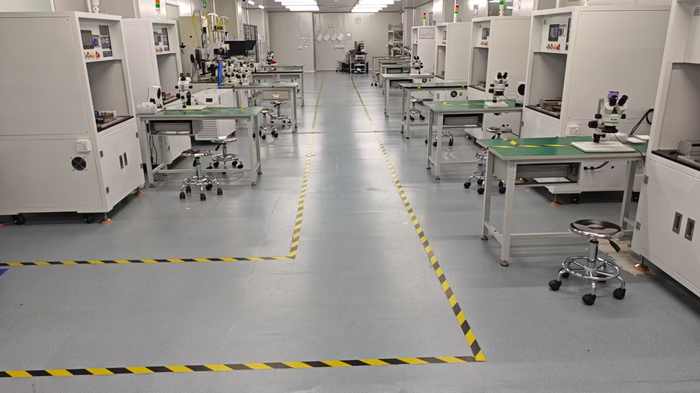
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。金锡焊料符合国家武器装备质量管理体系标准。金锡焊料抗体液腐蚀原料
在复杂的多层封装和多芯片模块(MCM)制造过程中,需要执行多次焊接工序,每次焊接步骤的焊料熔点应从高到低依次递减,以确保后续焊接工序不会导致先前形成的焊点重熔。金锡焊料的280°C熔点使其在多次焊接工艺的层次设计中占据有利位置。典型的多层次焊接工艺方案示例如下:***层次(比较高熔点层)使用Au80Sn20金锡焊料(280°C)完成芯片与基板的贴装;第二层次使用Ag/Cu共晶焊料(779°C)或低温铜锡焊料(230°C)完成基板到外壳的连接;第三层次使用铅锡焊料(183°C,若允许)或锡银铜焊料(217°C)完成外部引脚或接口的焊接。通过合理选择各层次焊料的熔点,可以确保每个焊接步骤在足够低的温度下进行,不对已完成的焊点造成影响。在实际工程中,各层次焊料熔点之间的间隔通常建议不低于30~50°C,以在回流温度窗口中留有足够的工艺裕量,防止因温控精度不足而误熔先期焊点。金锡焊料的精确熔点(280°C)和窄熔化区间使其在多层次焊接工艺的层次设计中具有明确的工艺优势,是实现复杂封装结构高可靠性的重要材料选择依据之一。金锡焊料汽轮机应用方案科技创新示范基地赋能,提升金锡焊料封装适配性。
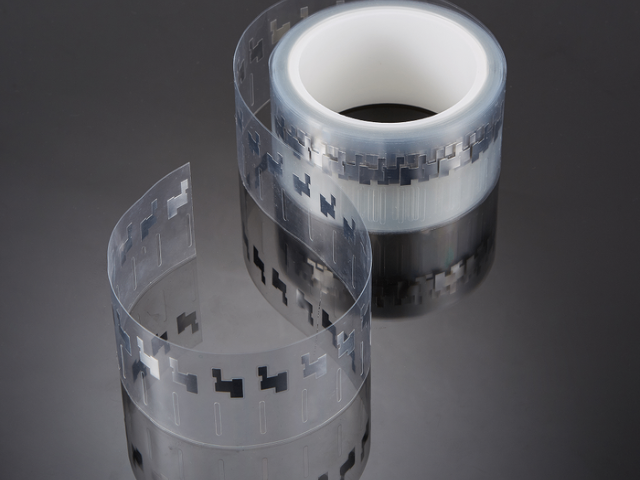
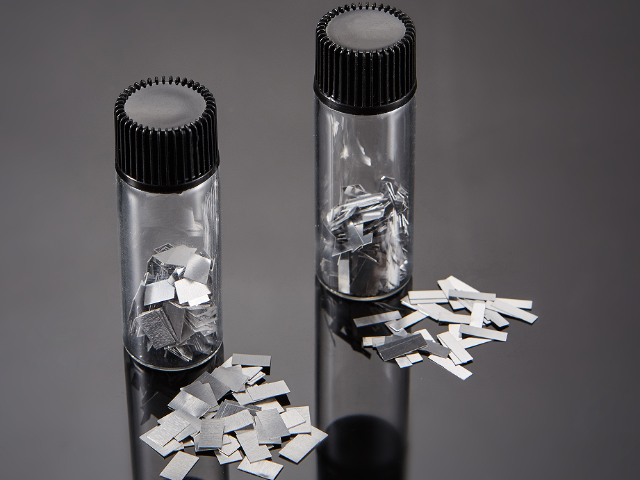
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。
在电子器件工作过程中,由于芯片、焊料和基板之间热膨胀系数(CTE)的差异,焊点在每次温度循环中都会经历反复的热应变,长期积累后可能导致焊点疲劳裂纹萌生和扩展,**终引发焊点失效,这就是热疲劳失效机制。金锡共晶焊料凭借其均匀的共晶微观组织和较高的熔点,展现出优于多数无铅焊料的热疲劳寿命。通过MIL-STD-883规定的温度循环测试(如-55°C至+125°C,循环1000次或2000次),金锡焊点通常能够以较低的失效率通过测试,表现出符合***可靠性要求的热疲劳性能。影响金锡焊点热疲劳寿命的因素包括焊点几何尺寸(厚度、面积)、基板与芯片的CTE差异值、温度循环的范围和速率、以及焊料微观组织的均匀性。通过优化焊接工艺(控制焊料厚度、回流曲线、冷却速率),可以改善焊点微观组织,提升热疲劳寿命。在器件封装设计阶段,采用有限元热-力耦合仿真方法对焊点应力应变进行定量评估,有助于在设计早期识别和规避热疲劳风险,确保**终产品满足预定的使用寿命要求。金锡焊料适配航天领域电子元器件封装使用。
蠕变是指金属材料在持续应力作用下随时间发生的缓慢塑性变形。对于焊料材料而言,由于其熔点相对较低,在常温或中高温工作环境中即可能进入高温蠕变区域(通常定义为工作温度高于0.5Tm,Tm为材料***熔点)。金锡共晶焊料的***熔点约为553K(280°C),0.5Tm约为177K,即约-96°C。这意味着在室温(约25°C,即298K)下,金锡焊料已工作在0.5Tm以上,处于热***蠕变区域。然而,由于金锡合金的层片状共晶组织具有较强的相界障碍效应,能够有效阻碍位错滑移和晶界扩散,其蠕变速率远低于铅锡、锡银铜等低熔点焊料,在相同温度和应力条件下表现出更强的抗蠕变能力。在实际工程应用中,这种优异的高温蠕变抗力使金锡焊料特别适合用于长期承受机械应力或热应力的封装结构。例如,在卫星载荷中,器件焊点需要在轨运行数年甚至数十年,期间不*要承受工作温度的持续变化,还要抵抗各种力学冲击。金锡焊料的抗蠕变特性能够有效保障焊点在此类长寿命应用场景下的结构完整性,是其在高可靠性器件封装中具有竞争力的重要性能优势之一。金锡焊料可配套预置银铜引线封装焊接使用。金锡焊料售后保障服务
金锡焊料经精密金属成型工艺加工,成型效果稳定。金锡焊料抗体液腐蚀原料
金锡焊料中金含量高达80wt%,而黄金作为贵金属,价格远高于普通金属,这使得金锡焊料的单位价格远高于常规无铅焊料。对于采购决策者而言,理性评估金锡焊料的经济性,需要从全生命周期成本和可靠性价值两个维度综合考量。从材料成本角度看,金锡焊料的价格受国际金价波动影响较大。以近年来黄金价格为参考,Au80Sn20焊料的市场价格约为普通SAC无铅焊料的100~200倍。对于单个封装而言,所用金锡焊料的重量通常在毫克级别,***材料成本并不高,但在大批量生产中,焊料成本的积累仍然需要纳入成本预算。从可靠性价值角度看,采用金锡焊料封装的器件具有更长的使用寿命和更低的在役失效率,这意味着减少了维护成本、替换成本和因器件失效导致的系统停机成本。在***和航天应用中,器件失效的代价远超焊料本身的成本,因此选用高可靠性封装材料的经济合理性是明确的。在成本优化方面,通过精确设计焊料用量(避免过量使用)、建立焊料边角料回收体系(回收贵金属价值)和优化采购策略(批量采购或套期保值)等措施,可以在保证封装可靠性的同时合理控制金锡焊料的使用成本,实现质量与经济性的平衡。金锡焊料抗体液腐蚀原料
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!