商机详情 -
气密性封装金锡焊料
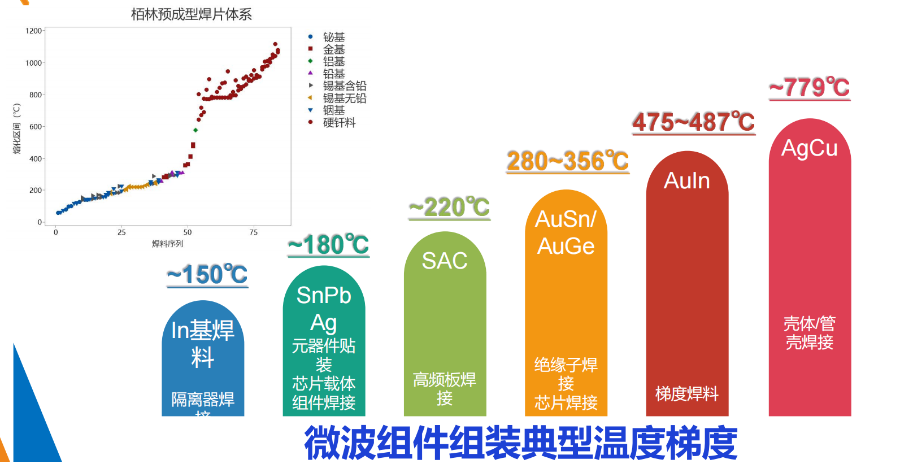
在复杂的多层封装和多芯片模块(MCM)制造过程中,需要执行多次焊接工序,每次焊接步骤的焊料熔点应从高到低依次递减,以确保后续焊接工序不会导致先前形成的焊点重熔。金锡焊料的280°C熔点使其在多次焊接工艺的层次设计中占据有利位置。典型的多层次焊接工艺方案示例如下:***层次(比较高熔点层)使用Au80Sn20金锡焊料(280°C)完成芯片与基板的贴装;第二层次使用Ag/Cu共晶焊料(779°C)或低温铜锡焊料(230°C)完成基板到外壳的连接;第三层次使用铅锡焊料(183°C,若允许)或锡银铜焊料(217°C)完成外部引脚或接口的焊接。通过合理选择各层次焊料的熔点,可以确保每个焊接步骤在足够低的温度下进行,不对已完成的焊点造成影响。在实际工程中,各层次焊料熔点之间的间隔通常建议不低于30~50°C,以在回流温度窗口中留有足够的工艺裕量,防止因温控精度不足而误熔先期焊点。金锡焊料的精确熔点(280°C)和窄熔化区间使其在多层次焊接工艺的层次设计中具有明确的工艺优势,是实现复杂封装结构高可靠性的重要材料选择依据之一。金锡焊料适配微电子行业微组装焊接工艺。气密性封装金锡焊料
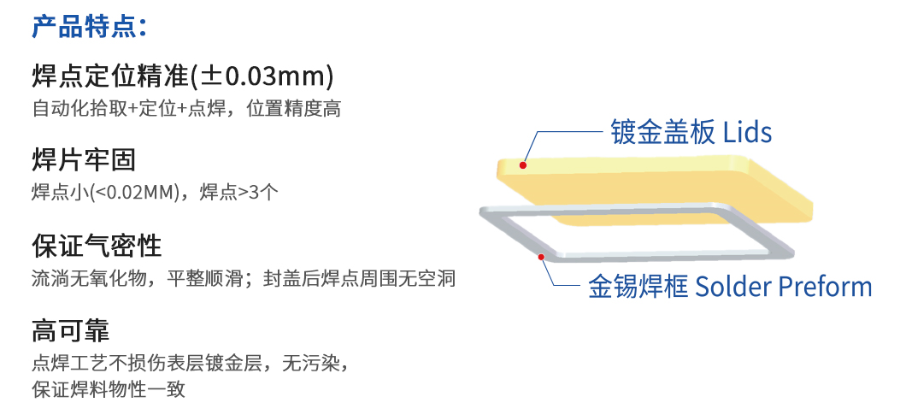
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。气密性封装金锡焊料金锡焊料可配套预覆金锡盖板封装作业使用。
焊点的抗剪强度是评价封装可靠性的**力学指标之一,直接关系到器件能否在振动、冲击等力学环境中保持结构完整性。金锡共晶焊料的室温抗剪强度通常在270~320MPa范围内,在常用焊料材料中处于较高水平。与普通锡银铜(SAC)无铅焊料相比,金锡焊料的抗剪强度约为SAC的2~3倍,这种差异源于两者微观组织的本质区别:金锡共晶组织中金属间化合物相的体积分数更高,相界障碍效应更强,位错运动的阻力更大。此外,金锡焊料在高温下仍能保持较高比例的室温强度,这是许多普通焊料所不具备的性能特点。在实际应用中,高抗剪强度对于以下场景尤为重要:大功率器件的芯片贴装(芯片面积大,焊点所受剪切力大);需要承受振动和冲击的机载、弹载电子设备;以及需要经受高重力加速度测试(如20000g冲击测试)的精密引信组件。通过对金锡焊料焊点进行系统性的剪切力测试,可以建立焊接工艺参数与焊点强度之间的关系模型,为产品设计和工艺优化提供量化依据,确保封装结构在规定的力学环境条件下可靠工作。
规范和标准体系是保障金锡焊料产品质量和应用可靠性的重要基础。了解和掌握相关行业标准,对于焊料生产商和用户均具有重要意义。在国际标准方面,IEC61190-1系列标准(Electronicassemblymaterial—Requirementsforsolderingfluxesforsolderingelectronicassemblies)虽主要针对含助焊剂焊料,但其测试方法部分也适用于金锡焊料;JEDEC和IPC组织发布了多项关于高可靠性封装材料和工艺的规范,如IPC-7711/7721(返修和重工)和IPC-A-610(电子组件的可接收性)。在美国***标准方面,MIL-STD-883(微电路试验方法标准)规定了气密封装器件的检漏测试要求;MIL-PRF-38534规定了混合电路和微电子器件的质量保证要求;MIL-P-38535规定了集成电路(微电路)的一般规范,均对封装焊料的使用和质量控制提出了具体要求。在中国国家和行业标准方面,GJB548系列标准(微电子器件试验方法和程序)、GJB65系列标准(有可靠性指标的微电路总规范)以及相关电子行业标准对***电子器件封装材料和工艺提出了系统性规范要求。熟悉并遵循这些标准规范,不*是产品合规的基本要求,也是指导工程实践、规范生产工艺、保障产品可靠性的重要技术依据。金锡焊料可应用于医疗电子设备封装环节。
航天电子器件工作于真空、强辐射、极端温度循环的太空环境中,对封装材料的要求远超地面应用。航天器件封装需要满足长达10年以上的在轨寿命要求,封装材料在此期间不得因老化、蠕变或腐蚀而导致器件失效。金锡焊料是航天器件封装的标准材料之一,被NASA、ESA等主要航天机构的材料选用标准(如NASA-STD-8739.3)所认可。在卫星、载人航天飞船和深空探测器的电子设备中,金锡焊料***用于**处理器、存储芯片、信号处理芯片和功率管理器件的气密封装。航天应用中金锡焊料的关键优势包括:在真空环境中不会释放有机挥发物,避免污染光学元件和精密机构;在强辐射环境(包括质子辐照、重粒子辐照和宇宙射线)下焊接界面不发生辐照损伤;在从-55°C至+125°C的在轨温度循环中展现出优异的热疲劳寿命;成分稳定不含易挥发或易偏析的元素。此外,金锡焊料的无磁性特点对于某些对磁场敏感的精密仪器(如陀螺仪和磁强计)封装也是重要优势。这些综合性能优势使金锡焊料在航天封装领域保持着不可替代的重要地位。公司全流程品控,确保金锡焊料批次质量统一。气密性封装金锡焊料
公司 5 名材料专业人士,主导金锡焊料研发设计。气密性封装金锡焊料
在某些微型化和集成化程度较高的封装场景中,传统的预成型片或线材焊料可能因尺寸限制而难以使用,这时金锡焊料薄膜就发挥出独特的技术价值。金锡薄膜通常通过物***相沉积(PVD)技术,包括磁控溅射或电子束蒸发,沉积在封装基板或盖板表面,形成厚度从数百纳米到数微米的均匀合金薄膜。金锡薄膜焊接工艺的**优势在于:焊料层厚度和成分可以通过工艺参数精确控制;薄膜与基板表面的结合性好,在后续处理和装配过程中不易脱落;焊料层面积覆盖精度高,与光刻或掩模技术结合可实现微米级精度的焊料图案化;无需额外的助焊剂,可降低焊接后清洗的工艺复杂度。在MEMS封装、光电子器件封装和毫米波器件封装等领域,金锡薄膜焊接技术得到了较多应用,尤其适合芯片级封装(WLP)和晶圆键合(WaferBonding)工艺。通过精确控制薄膜沉积工艺参数,可以在晶圆级别统一实现焊料层的制备,大幅提升生产效率和一致性。随着微电子封装向更小尺寸、更高集成度方向发展,金锡薄膜焊接技术在精密封装领域的应用前景值得持续关注。气密性封装金锡焊料
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!