商机详情 -
金锡锗焊料
机械冲击和振动是电子设备,特别是***及空间设备在服役过程中不可避免的力学环境载荷。封装焊点作为器件与基板之间的主要连接界面,是承受这些机械载荷的关键结构单元,其抗冲击和抗振动能力直接决定了设备的力学可靠性。金锡焊料具有较高的硬度(维氏硬度约HV150~180)和弹性模量(约68GPa),这意味着在受到外部冲击时,焊点本身能够凭借较高的刚度抵抗形变,降低因应力集中导致裂纹萌生的风险。同时,其层片状共晶微观组织对裂纹扩展具有一定的阻碍作用,有助于提升焊点的断裂韧性。在MIL-STD-883规定的力学测试项目中,包括机械冲击测试(MechanicalShock,TestMethod2002)和振动测试(Vibration,TestMethod2007),金锡焊料封装的器件通常能够满足A/B级可靠性要求。对于特别严苛的应用场景(如弹载引信、火工品控制电路),还需进行专项的高g值冲击测试(如15000g、20000g),金锡焊料凭借其**度和良好的界面结合质量,能够在此类极端力学条件下保持焊点完整性。合理的焊点设计与工艺控制,结合金锡焊料的力学性能优势,是确保高可靠性封装产品力学环境适应性的技术基础。预成型金锡焊料,简化电子封装焊接操作流程。金锡锗焊料
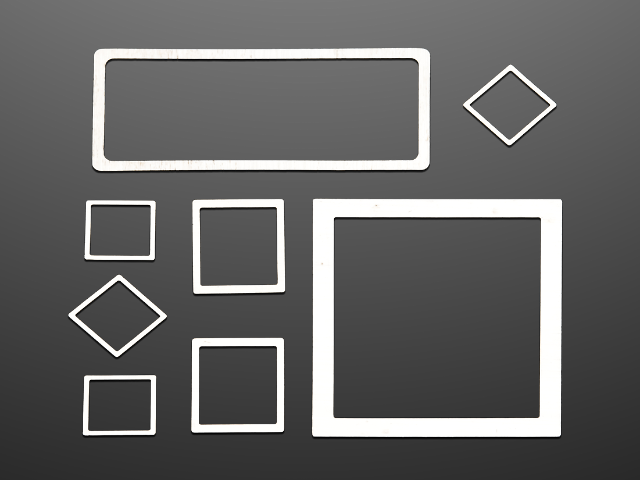
宇航级器件(SpaceGrade)采用的封装材料和工艺必须符合严格的空间应用规范,以确保在空间极端环境中的长期可靠性。金锡焊料作为宇航级器件封装的标准焊接材料,需满足一系列特定的材料规范和质量控制要求。在材料规范方面,宇航级金锡焊料通常需符合MIL-P-38535(集成电路一般规范)、NASA-STD-8739.3(空间飞行器钎焊手册)或相关宇航行业标准的材料要求,包括成分公差、纯度等级、表面处理和包装要求。成分偏差一般要求Au含量在(80±1)wt%范围内,有害杂质元素总量不超过0.1wt%。在质量控制方面,宇航级金锡焊料批次需提供详细的材料认证文件,包括熔点测试报告(DSC法)、成分分析报告(ICP-MS法)、力学性能测试报告和尺寸检测报告。部分宇航型号还要求对焊料批次进行采购方的入厂复验,确保所用焊料符合设计规定的技术要求。宇航器件制造商通常会建立认证供应商名录,要求焊料供应商通过AS9100、ISO9001和相关**质量体系认证,并对批次质量记录保存不少于15年,以支持器件全寿命周期的质量追溯需求。金锡焊料医疗设备方案材料焊接实验中心,测试金锡焊料焊接性能。
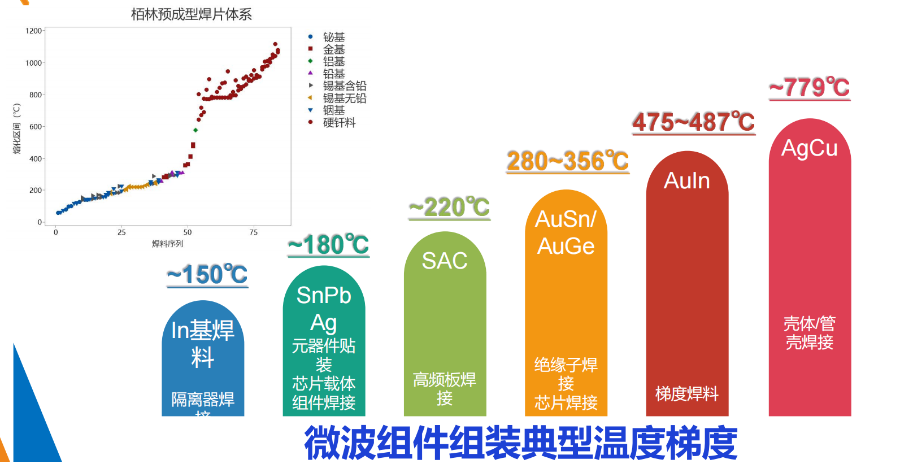
在电子封装领域,金锡焊料与传统铅锡(Pb-Sn)焊料**着两种截然不同的技术路线,两者在成分、熔点、力学性能和应用领域上均存在***差异。传统铅锡共晶焊料(63wt%Sn-37wt%Pb)熔点约183°C,成本较低,焊接工艺窗口宽泛,曾在电子行业中占据主导地位。然而,铅是有毒重金属,对环境和人体健康存在潜在危害,欧盟RoHS指令自2006年起限制在消费电子产品中使用含铅焊料,推动了无铅焊料技术的快速发展。金锡焊料(Au80Sn20)则完全不含铅,符合全球主流环保法规要求。其熔点高达280°C,具备铅锡焊料无法企及的高温稳定性,可在150°C以上的高温环境中长期服役,适合航空、**、卫星等对热可靠性要求严苛的场合。在机械性能方面,金锡焊料的抗剪强度和抗蠕变性能均***优于铅锡焊料,尤其在温度循环测试中表现出更强的疲劳寿命。当然,金锡焊料也存在成本较高、工艺窗口相对较窄的局限性,因此并非所有应用场景的优先。在实际选型时,需根据具体应用对可靠性、成本、工艺条件和环保合规性的综合权衡来做出决策。
在某些微型化和集成化程度较高的封装场景中,传统的预成型片或线材焊料可能因尺寸限制而难以使用,这时金锡焊料薄膜就发挥出独特的技术价值。金锡薄膜通常通过物***相沉积(PVD)技术,包括磁控溅射或电子束蒸发,沉积在封装基板或盖板表面,形成厚度从数百纳米到数微米的均匀合金薄膜。金锡薄膜焊接工艺的**优势在于:焊料层厚度和成分可以通过工艺参数精确控制;薄膜与基板表面的结合性好,在后续处理和装配过程中不易脱落;焊料层面积覆盖精度高,与光刻或掩模技术结合可实现微米级精度的焊料图案化;无需额外的助焊剂,可降低焊接后清洗的工艺复杂度。在MEMS封装、光电子器件封装和毫米波器件封装等领域,金锡薄膜焊接技术得到了较多应用,尤其适合芯片级封装(WLP)和晶圆键合(WaferBonding)工艺。通过精确控制薄膜沉积工艺参数,可以在晶圆级别统一实现焊料层的制备,大幅提升生产效率和一致性。随着微电子封装向更小尺寸、更高集成度方向发展,金锡薄膜焊接技术在精密封装领域的应用前景值得持续关注。模具治具机加技术,保障金锡焊料尺寸精度达标。
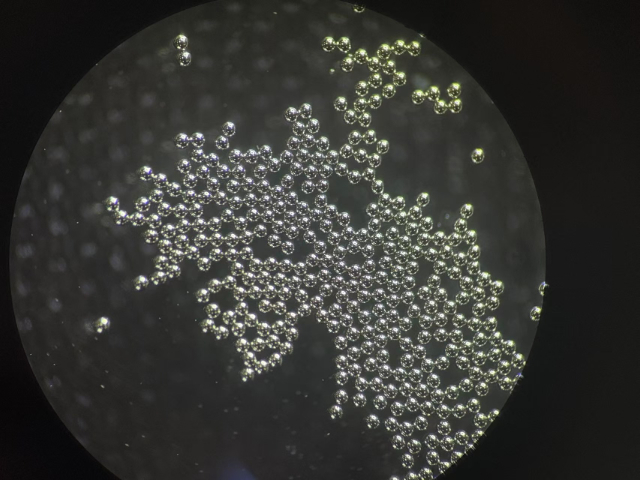
金锡焊料的表面状态对焊接质量具有直接影响。在金锡合金中,锡元素在空气中具有一定的氧化倾向,当暴露在潮湿或富氧环境中时,合金表面会逐渐形成SnO₂氧化薄膜。氧化膜的存在会阻碍润湿,影响焊料铺展,并可能在焊点内部引入夹杂物,降低焊接质量。为控制氧化风险,金锡焊料产品通常采用真空封装或充氮密封包装,避免在储存和运输过程中与潮湿空气接触。建议的储存条件为温度20~25°C、相对湿度40%以下的洁净干燥环境,避免与酸性或碱性气体共存。在实际使用前,若发现焊料表面有明显氧化变色,应进行适当的清洁处理后再投入使用。在焊接工艺方面,金锡焊料通常在氮气保护或真空环境下进行回流焊,以防止焊接过程中的氧化干扰。氮气浓度一般要求氧含量低于100ppm,真空回流则要求系统真空度优于10⁻²Pa。合理的储存管理与工艺气氛控制,是保障金锡焊料焊接质量稳定性的重要环节,也是精密电子封装生产线质量管理体系的组成部分。金锡焊料加工精度高,契合微型器件封装标准。低温金锡焊料
公司提供金锡焊料配套焊接工艺改进服务。金锡锗焊料
金锡焊料是以金(Au)和锡(Sn)为主要成分的二元合金焊料,其中应用较为***的共晶成分为80wt%Au-20wt%Sn,即通常所说的Au80Sn20合金。这一比例并非随意选取,而是经过严格热力学计算与大量工程实践验证得出的比较好配比。在Au-Sn二元相图中,80/20成分处于共晶点附近,该成分合金在特定温度下同时完成液-固相变,凝固组织均匀细腻,不存在较宽的两相区,从而有效避免了凝固偏析问题。合金的微观组织由ζ(Au5Sn)相和δ(AuSn)相交替排列构成,两相在凝固过程中协同生长,形成层片状共晶结构。这种精细的层片结构赋予焊料良好的导热性与导电性,同时保持适当的机械强度。值得注意的是,该合金中不含铅、镉等有害重金属元素,符合国际RoHS环保指令要求,可广泛应用于对环保合规有严格要求的**和**民用电子领域。部分特殊应用场景还会在基础Au-Sn配方上微量添加其他元素,如铟(In)或银(Ag),以进一步调节熔点或改善焊接润湿性,但**成分始终以Au和Sn为主导。正是这种经过精心设计的合金成分,使金锡焊料在高可靠性封装领域具备其他焊料难以替代的独特价值。金锡锗焊料
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!