商机详情 -
金锡焊料防静电封装方案
在传统电子焊接工艺中,焊膏通常含有助焊剂成分,用于在焊接过程中***金属表面氧化膜,改善焊料润湿性。然而,助焊剂残留是电子封装中的一个潜在可靠性隐患:残余助焊剂中的离子性污染物在高湿度环境下可能引发电化学腐蚀,导致绝缘电阻下降甚至短路故障;有机残留物在高温服役中可能挥发,污染封装内腔的洁净环境。金锡焊料预成型片不含任何助焊剂,在焊接工艺中也无需额外添加助焊剂。这一"无助焊剂"工艺特性带来以下几方面的实际优势:一,焊后无需清洗。传统助焊剂焊接工艺需要采用化学清洗剂(如异丙醇)对焊后电路板进行清洗,以去除助焊剂残留,增加了工艺流程复杂度和生产成本。金锡焊料免去了这一清洗步骤,简化了生产工艺。二,内腔洁净无污染。在气密封装器件中,助焊剂挥发物进入内腔后会长期存在,在某些工作条件下可能引发不可预期的失效。金锡焊料无助焊剂的焊接工艺确保封装内腔的洁净度,对于MEMS器件、惯性传感器等对内腔污染极为敏感的应用尤为重要。三,材料相容性好。金锡焊料可与多种金属基板(镀金、镀镍、镀铂)和陶瓷基板良好润湿,无需助焊剂辅助即可实现高质量的焊接界面,这得益于金锡合金本身对金属氧化物的良好润湿动力学特性。栢林电子 2012 年成立,拥有十余年金锡焊料生产经验。金锡焊料防静电封装方案
在当前电子**器件国产化替代的战略背景下,国内高可靠性封装材料行业迎来了重要的发展机遇期。金锡焊料作为气密封装的**材料,长期以来**产品主要依赖进口,国内产品在纯度控制、尺寸精度和批次一致性方面与国际**企业存在一定差距。随着国内半导体封装产业的快速发展和对自主可控要求的持续强化,**和航天系统对国产金锡焊料的需求快速增长,形成了明确的市场导入机会。国内先行企业通过持续的研发投入,在合金冶炼工艺、轧制加工精度、纯度检测能力和质量体系建设等方面不断取得突破,产品质量水平持续提升,部分指标已达到或接近国际先进水平。从产业链配套角度看,国内在高纯金属冶炼、精密金属加工和精密检测仪器等方面的配套能力也在不断增强,为国产金锡焊料品质提升提供了有力的产业基础支撑。随着更多国产金锡焊料产品通过***器件封装厂的工艺验证,并积累可靠的产品使用记录,国产化替代进程有望进一步加速,为国内高可靠性封装材料企业提供持续的市场增长动力。在这一背景下,专注于质量提升和工艺创新的国产金锡焊料企业,正处于良好的发展机遇窗口期。金锡焊料低阻抗批发金锡焊料可配套预覆金锡盖板封装作业使用。
当金锡焊料封装的器件出现失效或性能异常时,开展系统性的失效分析对于查明失效原因、改进工艺设计和预防同类问题复发至关重要。失效分析通常按照"由外到内、由宏观到微观"的原则有序展开。宏观检查阶段:使用光学显微镜对失效器件的外观进行***检查,记录外观异常(变色、裂纹、气泡、溢焊等),初步判断失效的可能位置和类型。对于气密封装器件,首先进行氦质谱漏率检测,判断气密性是否受损。无损检测阶段:采用X射线透射检测(X-ray)观察焊点内部是否存在空洞、裂纹或异物;采用超声扫描显微镜(SAM)检测界面分层或脱粘缺陷;对于涉及电气失效的问题,进行电气参数测试以确认失效模式(短路、断路或参数漂移)。破坏性分析阶段:通过机械剖面或精密研磨制备焊点截面样品,在扫描电子显微镜(SEM)下观察焊点微观形貌,评估金属间化合物层厚度、组织均匀性和裂纹形态;采用能谱分析(EDS)确认界面化学成分;对于疲劳裂纹,通过断口形貌分析判断裂纹起源和扩展模式。综合各阶段分析结果,形成失效分析报告,明确失效机理,提出有针对性的改进建议,推动封装工艺的持续改进。
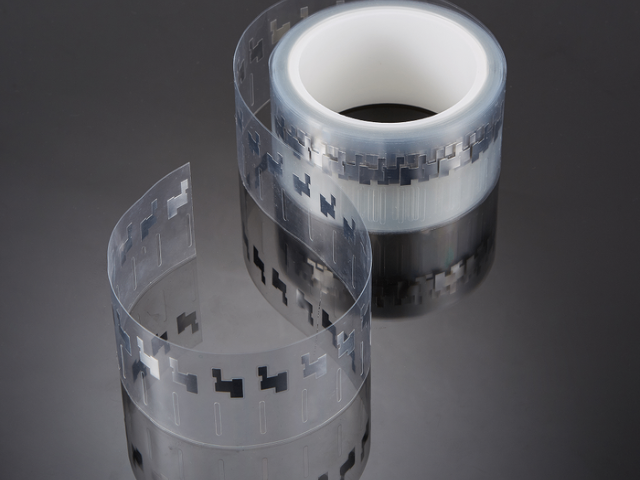
微机电系统(MEMS)是将微米级的机械结构、传感器、执行器和电子电路集成在同一芯片上的微型系统。MEMS器件封装的特殊性在于:封装过程中的温度、压力和化学环境必须与脆弱的微机械结构兼容,不能造成结构损伤或性能漂移。金锡焊料在MEMS封装中的主要应用场景包括:MEMS芯片与基板的气密封接(常见于惯性传感器、压力传感器和谐振器);通过晶圆键合(Wafer-LevelBonding)实现的晶圆级MEMS封装;以及需要在密封腔内维持特定气压(真空或惰性气体)的MEMS封装结构。MEMS封装对焊接工艺的主要要求是低温、低压和清洁气氛。金锡焊料的280°C熔点虽然高于铟焊料,但仍处于多数MEMS结构材料(硅、玻璃、SiO₂、Si₃N₄)可承受的温度范围内,且其气密封接质量优于铟焊料。在晶圆级封装中,通过在晶圆表面磁控溅射沉积金锡薄膜,再将顶盖晶圆与器件晶圆在真空键合炉中进行回流焊,可以实现MEMS器件的批量气密封装,大幅提升生产效率,降低单件封装成本。随着MEMS技术在汽车电子、消费电子和医疗器械领域的***普及,金锡焊料在MEMS封装中的应用也呈现出持续增长的趋势。金锡焊料支持自动化包装,适配批量生产需求。
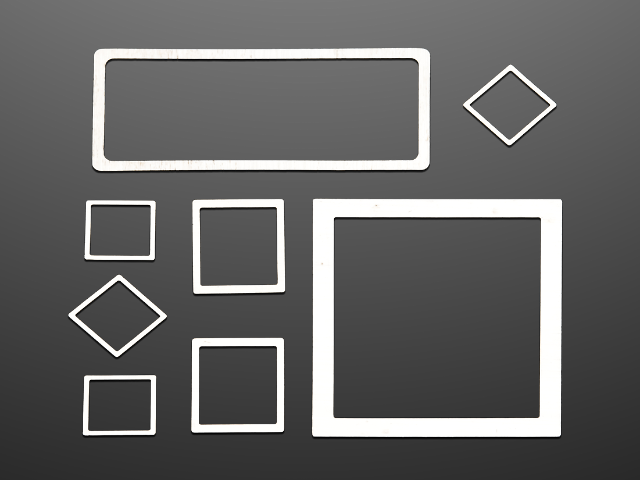
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。金锡焊料满足海康威视安防电子封装需求。金锡焊料防静电封装方案
金锡焊料为中国航天等企业提供封装焊接支持。金锡焊料防静电封装方案
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。金锡焊料防静电封装方案
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!