商机详情 -
半导体激光器金锡焊料
气密封接是指封装外壳与盖板之间达到气体不渗漏的密封连接,是气密封装器件实现内腔环境隔绝的关键工艺。金锡焊料是实现气密封接**常用的材料之一,其优良的润湿性和成膜均匀性使其能够在金属或镀金陶瓷表面形成连续、无孔隙的焊缝,满足气密性要求。气密封接的质量通常以氦质谱检漏仪测定的漏气率来评价,MIL-STD-883要求的气密等级分为细检漏(Fineleak)和粗检漏(Grossleak)两个层级。细检漏要求焊缝的漏气率低于1×10⁻⁸Pa·m³/s(氦气),这对焊缝的致密性和连续性提出了很高要求。金锡焊料在氮气保护或真空回流条件下,能够形成空洞率极低(通常低于5%)的焊缝,满足***气密封装的标准要求。影响金锡焊料气密封接质量的因素包括:基板和盖板的镀金质量(厚度、均匀性)、焊料预成型片的厚度和形状精度、回流焊接的温度曲线、焊接气氛(氮气纯度或真空度)以及夹持夹具的设计。通过优化上述工艺参数,并结合过程控制中的系统性检漏测试,可以确保气密封接质量稳定可靠,满足**和航天器件对长期环境适应性的严格要求。金锡焊料生产遵循 ISO45001 职业健康体系要求。半导体激光器金锡焊料
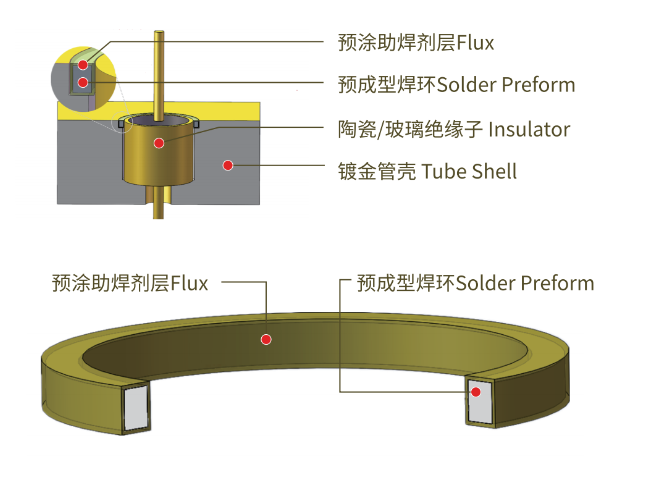
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。车规级金锡焊料金锡焊料适配光电子器件高精度焊接封装场景。
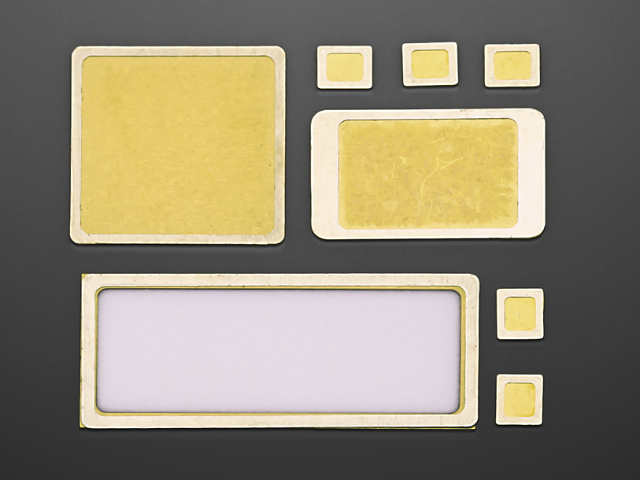
在传统电子焊接工艺中,焊膏通常含有助焊剂成分,用于在焊接过程中***金属表面氧化膜,改善焊料润湿性。然而,助焊剂残留是电子封装中的一个潜在可靠性隐患:残余助焊剂中的离子性污染物在高湿度环境下可能引发电化学腐蚀,导致绝缘电阻下降甚至短路故障;有机残留物在高温服役中可能挥发,污染封装内腔的洁净环境。金锡焊料预成型片不含任何助焊剂,在焊接工艺中也无需额外添加助焊剂。这一"无助焊剂"工艺特性带来以下几方面的实际优势:一,焊后无需清洗。传统助焊剂焊接工艺需要采用化学清洗剂(如异丙醇)对焊后电路板进行清洗,以去除助焊剂残留,增加了工艺流程复杂度和生产成本。金锡焊料免去了这一清洗步骤,简化了生产工艺。二,内腔洁净无污染。在气密封装器件中,助焊剂挥发物进入内腔后会长期存在,在某些工作条件下可能引发不可预期的失效。金锡焊料无助焊剂的焊接工艺确保封装内腔的洁净度,对于MEMS器件、惯性传感器等对内腔污染极为敏感的应用尤为重要。三,材料相容性好。金锡焊料可与多种金属基板(镀金、镀镍、镀铂)和陶瓷基板良好润湿,无需助焊剂辅助即可实现高质量的焊接界面,这得益于金锡合金本身对金属氧化物的良好润湿动力学特性。
在高可靠性电子封装领域,材料的可溯源性和质量认证是用户选材决策的重要依据,也是生产体系合规性的基本要求。金锡焊料的可溯源性体系建设涵盖从原材料采购到成品交付的全流程。可溯源性管理的重点是建立批次管理制度:每批金锡焊料从原材料采购开始,通过惟一批次编号关联原材料检验记录、冶炼工艺记录、加工工艺记录和成品检验记录,确保每批产品的生产历程可以完整重现,任何质量异常均可快速定位到具体批次和工序。对于**和航天用户,通常还要求提供随批次的质量证明文件(COC)和材料试验报告(MTR)。质量认证方面,金锡焊料生产企业通常需要持有ISO9001质量管理体系认证,面向**市场的企业还需持有GJB9001(国军标质量管理体系)认证,面向航天市场则可能需要通过AS9100D质量管理体系审核。部分关键**采购还要求供应商通过武器装备科研生产许可证审查,并在相关***采购机构进行供应商资格备案。完善的质量认证体系不*是市场准入的前提,更是企业质量管理能力的公开证明,是赢得高可靠性用户长期信任的重要基础。公司金锡焊料供货周期稳定,保障生产进度。
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。万余平米自建厂房,可规模化生产金锡焊料。金锡焊料光子芯片方案
公司金锡焊料生产遵循标准化工艺流程。半导体激光器金锡焊料
热膨胀系数(CTE)的匹配程度是决定封装焊点热应力水平的**参数。当焊料与被连接材料的CTE差异较大时,在温度循环过程中焊点会承受***的热错配应力,加速疲劳失效。金锡共晶焊料的CTE约为15.9×10⁻⁶/K,这一数值介于常用封装基板材料(如氧化铝陶瓷:约7×10⁻⁶/K;氮化铝陶瓷:约4.5×10⁻⁶/K;硅:约3×10⁻⁶/K;铜:约17×10⁻⁶/K)之间。在芯片与基板之间的焊料层设计中,焊料的CTE与被连接材料之间总会存在一定差异,关键是通过合理的焊点几何设计和厚度控制来将热应力控制在焊料的疲劳极限以内。值得注意的是,金锡焊料较高的弹性模量(约68GPa)意味着在给定热应变下,其产生的热应力水平高于模量较低的焊料(如铟焊料)。因此,在CTE失配较大的界面(如硅芯片/铜基板),可能需要通过设计适当厚度的焊料层或采用缓冲层结构(如铜-钼-铜复合层)来降低焊点热应力水平,确保器件在规定温度循环范围内的可靠性满足要求。CTE匹配分析是精密封装设计的重要步骤,需要结合具体的材料体系和使用环境进行定量评估。半导体激光器金锡焊料
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!