商机详情 -
金锡焊料厚度批发
蠕变是指金属材料在持续应力作用下随时间发生的缓慢塑性变形。对于焊料材料而言,由于其熔点相对较低,在常温或中高温工作环境中即可能进入高温蠕变区域(通常定义为工作温度高于0.5Tm,Tm为材料***熔点)。金锡共晶焊料的***熔点约为553K(280°C),0.5Tm约为177K,即约-96°C。这意味着在室温(约25°C,即298K)下,金锡焊料已工作在0.5Tm以上,处于热***蠕变区域。然而,由于金锡合金的层片状共晶组织具有较强的相界障碍效应,能够有效阻碍位错滑移和晶界扩散,其蠕变速率远低于铅锡、锡银铜等低熔点焊料,在相同温度和应力条件下表现出更强的抗蠕变能力。在实际工程应用中,这种优异的高温蠕变抗力使金锡焊料特别适合用于长期承受机械应力或热应力的封装结构。例如,在卫星载荷中,器件焊点需要在轨运行数年甚至数十年,期间不*要承受工作温度的持续变化,还要抵抗各种力学冲击。金锡焊料的抗蠕变特性能够有效保障焊点在此类长寿命应用场景下的结构完整性,是其在高可靠性器件封装中具有竞争力的重要性能优势之一。公司金锡焊料研发实力雄厚,技术持续迭代。金锡焊料厚度批发
贵金属材料的有效利用效率是影响金锡焊料封装成本的重要因素。相对于部分半导体封装工艺中大量使用的昂贵介质和工艺材料,金锡焊料虽然单价较高,但其综合材料利用率较高,配合合理的工艺设计可以将材料损耗降到较低水平。在预成型片工艺中,通过精确计算每个封装位置所需的焊料量,并按此设计预成型片的尺寸和厚度,可以将焊料量控制在精确满足工艺需求的水平,避免不必要的过量使用。冲压生成的边角余料可以收集后送贵金属回收冶炼,有效回收其中的金属价值,降低实际材料成本。在薄膜焊料工艺中,通过精确控制PVD镀膜的靶材利用率(现代磁控溅射设备的靶材利用率通常可达30%~50%),以及采用掩模图案化技术确保焊料只沉积在需要的区域,可以进一步提升焊料材料的利用效率。对于批量化生产,建立完善的贵金属流转和回收制度,对生产过程中产生的各类含金锡废料(边角料、不合格品、清洗液等)进行系统性回收,是降低综合生产成本的重要管理措施。合理的材料利用策略和回收体系,有助于在保证产品质量的前提下合理控制金锡焊料封装的成本水平。金锡焊料代理企业公司全流程品控,确保金锡焊料批次质量统一。
金锡焊料凭借金元素的化学惰性,展现出优异的抗腐蚀特性,这是其在特殊环境应用中具备独特优势的重要因素之一。在Au80Sn20合金中,黄金(Au)作为贵金属,在常温常压下几乎不与空气中的氧气、水蒸气或常见腐蚀性气体发生反应,能够有效保护焊点免受氧化腐蚀。即便在含有氯离子、硫化物或盐雾的恶劣环境中,金锡焊料的表面仍能保持较好的化学稳定性,不会像普通锡基焊料那样出现锡须(TinWhisker)生长问题。锡须是无铅焊料领域一个重要的可靠性隐患,细长的金属须晶能够在相邻导体之间造成短路故障,而金锡焊料中金含量高达80%,有效抑制了锡须的生长趋势。在盐雾测试(依据MIL-STD-810或GJB系列标准)中,金锡焊料封装器件能够在严苛的盐雾腐蚀环境中保持长时间的性能稳定性,这对于舰载、车载和野外部署的***电子装备尤为重要。良好的抗腐蚀特性不*延长了器件的使用寿命,也降低了维护频率,是金锡焊料在高可靠性封装领域综合性能优势的重要组成部分。
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。微型焊接工艺可配套金锡焊料封装使用场景。
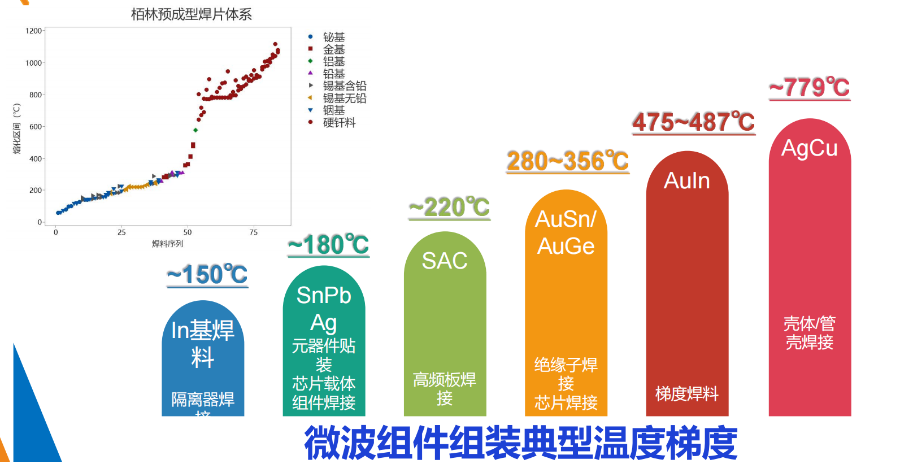
金锡焊料的焊接工艺质量直接决定封装器件的可靠性,而工艺优化是持续提升焊接质量的重要手段。工艺优化实践涵盖焊前准备、回流工艺和焊后检验三个主要阶段。焊前准备阶段的关键是确保焊接界面的清洁度和焊料表面的质量。基板镀金层在焊接前应进行等离子清洗或UV清洗,去除表面有机污染物,以改善焊料润湿性;金锡预成型片应在洁净室环境中从密封包装中取出,避免与裸手接触,防止污染;焊接夹具应定期清洁,防止夹具污染物转移到焊接界面。回流工艺阶段的关键是精确控制温度曲线。标准的金锡焊接回流曲线通常包括:预热段(室温升至200°C,升温速率约5°C/s)、均热段(200°C保温约60s,确保组件各部分温度均匀)、回流段(升温至300~320°C,峰值温度高出熔点20~40°C,确保焊料充分熔化流动)和冷却段(以约3~5°C/s的速率冷却,防止过快冷却产生过大热应力)。氮气保护或真空环境可进一步降低氧含量,改善焊料流动性和焊点质量。焊后检验阶段需通过X射线检查评估焊点空洞率,通过截面分析检查焊点微观组织,通过气密性检测验证封接质量,通过剪切力测试评估焊点力学强度。建立系统性的工艺优化反馈机制,将检验结果反馈到工艺参数调整中。公司以客户需求为导向,定制金锡焊料产品方案。金锡焊料厚度批发
公司金锡焊料历经多道检测,性能达标出厂。金锡焊料厚度批发
在电子封装领域,金锡焊料与传统铅锡(Pb-Sn)焊料**着两种截然不同的技术路线,两者在成分、熔点、力学性能和应用领域上均存在***差异。传统铅锡共晶焊料(63wt%Sn-37wt%Pb)熔点约183°C,成本较低,焊接工艺窗口宽泛,曾在电子行业中占据主导地位。然而,铅是有毒重金属,对环境和人体健康存在潜在危害,欧盟RoHS指令自2006年起限制在消费电子产品中使用含铅焊料,推动了无铅焊料技术的快速发展。金锡焊料(Au80Sn20)则完全不含铅,符合全球主流环保法规要求。其熔点高达280°C,具备铅锡焊料无法企及的高温稳定性,可在150°C以上的高温环境中长期服役,适合航空、**、卫星等对热可靠性要求严苛的场合。在机械性能方面,金锡焊料的抗剪强度和抗蠕变性能均***优于铅锡焊料,尤其在温度循环测试中表现出更强的疲劳寿命。当然,金锡焊料也存在成本较高、工艺窗口相对较窄的局限性,因此并非所有应用场景的优先。在实际选型时,需根据具体应用对可靠性、成本、工艺条件和环保合规性的综合权衡来做出决策。金锡焊料厚度批发
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!