商机详情 -
金锡焊料集中采购
金锡合金的微观结构是其宏观性能的直接体现。在Au80Sn20共晶合金的凝固组织中,主要存在两种金属间化合物相:富金的ζ相(化学式Au5Sn)和等原子比的δ相(化学式AuSn)。这两种相在共晶凝固过程中协同析出,形成交替排列的层片状结构,层片间距通常在微米级别。ζ相(Au5Sn)具有六方晶体结构,硬度较高,是合金强度的主要来源之一;δ相(AuSn)具有斜方晶体结构,韧性相对较好,有助于缓解焊点在热循环过程中产生的应力集中。两相协同作用,使合金在强度与韧性之间取得较好的平衡。在焊接界面区域,金锡合金还可能与基板金属(如镍、铜或金镀层)发生反应,形成新的界面金属间化合物层。界面层的厚度和成分分布对焊点可靠性有重要影响,过厚或成分不均的界面层容易成为裂纹萌生的薄弱点。通过合理控制焊接温度、时间和基板表面处理工艺,可以将界面金属间化合物层控制在合理范围内,确保焊点的长期可靠性。深入理解金锡合金的微观组织特征,是优化焊接工艺和提升封装可靠性的科学基础。金锡焊料导电导热性能优,适配电子器件封装。金锡焊料集中采购
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料集中采购金锡焊料采用金基合金材质,适配高精度封装需求。
金锡焊料的润湿和结合性能与基板表面处理(镀层)密切相关。选择合适的基板镀层处理方案,对于实现高质量、高可靠性的金锡焊接至关重要。金锡焊料与镀金(Au)表面具有天然的良好相容性:金-金的互溶性好,在焊接温度下金基板表面的金层能够迅速溶入焊料,促进焊料的快速铺展和润湿。通常建议基板的镀金厚度在1μm~5μm范围内,过薄的镀金层可能在焊接温度下被全部消耗,导致焊料直接接触底层金属(如镍),影响界面质量;过厚的镀金层则会导致焊料成分中金的比例***升高,偏离共晶成分,影响焊接温度特性。对于镀镍/镀金(Ni/Au)表面处理,金层下方的镍层起到阻挡层的作用,防止基板铜或铁扩散进入焊料。焊接过程中,镍会在界面形成薄层Ni₃Sn₄金属间化合物,该界面层在厚度适当时(通常1~3μm)对焊点可靠性影响有限,但若镍层质量差(孔隙率高或含磷量不当),则可能成为界面失效的弱点。在陶瓷封装基板上,金锡焊料通常在W/Au或Mo/Mn/Ni/Au金属化层表面进行焊接,需要确保金属化层的致密性和各层间结合强度,以获得良好的焊接润湿效果和焊点可靠性。
金锡共晶合金的熔点约为280°C,这一数值在常用高温焊料中具有特殊的工程意义。与传统铅锡焊料(熔点约183°C)相比,金锡焊料的熔点高出近100°C,这使其在高温工作环境下具备更强的焊点稳定性。而与纯金(1064°C)或其他贵金属焊料相比,280°C的操作温度又处于大多数陶瓷、金属和半导体材料可承受的范围之内,工艺可行性良好。从封装应用角度看,高熔点带来的一个重要优势是"耐回流性"。在多层封装或多次焊接工艺中,先行焊接的金锡焊点能够在后续低温工艺步骤(如引线键合后的固化、环氧封装固化等)中保持稳定,不会因工艺热冲击而发生重熔或变形,这对于多芯片模块(MCM)和三维叠层封装(3D-IC)等复杂封装结构尤为重要。此外,280°C的工作温度也低于多数功能性陶瓷材料(如氧化铝、氮化铝)的耐热上限,这意味着金锡焊料可与陶瓷基板良好兼容,***用于陶瓷封装外壳的盖板钎焊与引脚封装。精细的熔点控制与适宜的工艺温度窗口,是金锡焊料在精密电子封装领域广受认可的**竞争力之一。磁控溅射技术可用于金锡焊料表面改性处理。
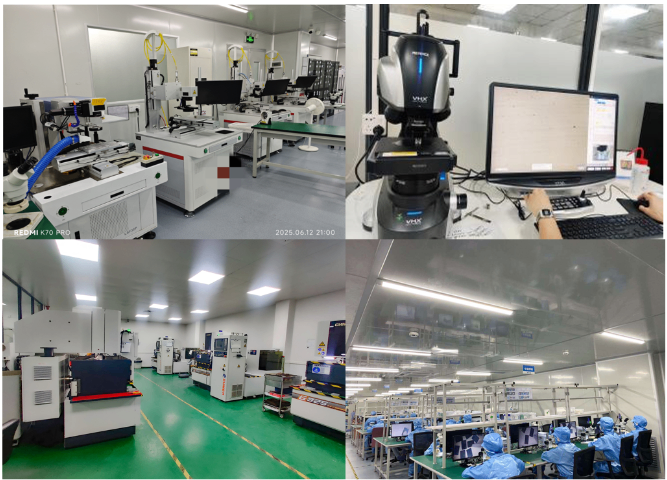
当金锡焊料封装的器件出现失效或性能异常时,开展系统性的失效分析对于查明失效原因、改进工艺设计和预防同类问题复发至关重要。失效分析通常按照"由外到内、由宏观到微观"的原则有序展开。宏观检查阶段:使用光学显微镜对失效器件的外观进行***检查,记录外观异常(变色、裂纹、气泡、溢焊等),初步判断失效的可能位置和类型。对于气密封装器件,首先进行氦质谱漏率检测,判断气密性是否受损。无损检测阶段:采用X射线透射检测(X-ray)观察焊点内部是否存在空洞、裂纹或异物;采用超声扫描显微镜(SAM)检测界面分层或脱粘缺陷;对于涉及电气失效的问题,进行电气参数测试以确认失效模式(短路、断路或参数漂移)。破坏性分析阶段:通过机械剖面或精密研磨制备焊点截面样品,在扫描电子显微镜(SEM)下观察焊点微观形貌,评估金属间化合物层厚度、组织均匀性和裂纹形态;采用能谱分析(EDS)确认界面化学成分;对于疲劳裂纹,通过断口形貌分析判断裂纹起源和扩展模式。综合各阶段分析结果,形成失效分析报告,明确失效机理,提出有针对性的改进建议,推动封装工艺的持续改进。 金锡焊料适配华为电子通讯器件焊接场景。金锡焊料安防监控方案
金锡焊料适配 ISO13485 医疗器械封装使用要求。金锡焊料集中采购
金锡焊料的性能优劣与生产过程中的纯度控制密切相关。高纯度的生产控制不*是产品质量的保障,也是赢得高可靠性用户信任的**能力。在原材料管控方面,金锡焊料的生产应使用4N级(纯度≥)以上的高纯金和高纯锡作为基础原料,并对每批原材料进行入厂复验,采用ICP-MS或AES等高灵敏度分析手段检测关键杂质元素(Pb、Fe、Cu、Bi、Sb等)的含量,确保原材料质量满足技术规范要求。在合金冶炼方面,采用真空感应熔炼工艺,在高纯氮气或真空保护下将金和锡按精确配比熔化混合,避免熔炼过程中的氧化污染和成分偏析。熔炼后对合金进行成分复核,并通过差示扫描量热法(DSC)检测熔化温度是否符合Au80Sn20共晶点要求,以成分和熔点双重指标确认合金质量。在后续加工(轧制、冲压、包装)各环节,建立严格的操作规程和环境控制标准,防止交叉污染,确保产品表面洁净、无污染。对成品进行全批次检验,包括尺寸、外观和关键性能指标,并出具完整的出厂检验报告,为用户提供可追溯的质量证明。高纯度生产控制体系是金锡焊料产品品质的根本保证,也是企业质量竞争力的**体现。 金锡焊料集中采购
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!