商机详情 -
激光雷达金锡焊料
在金锡二元合金体系里,共晶点对应的成分约为80wt%Au-20wt%Sn(原子百分比约为73.5at%Au-26.5at%Sn),共晶温度为280°C。这一数据来源于大量实验测定与热力学数据库计算的综合结果,被冶金学界***认可。共晶合金的**特征在于其单一的熔化温度,即在280°C时由固态直接转变为液态,没有固液两相共存的"糊状区"。这一特性对焊接工艺而言意义重大:工程师能够精确控制焊接温度窗口,降低工艺设计难度,提升焊点质量的重复性与一致性。与具有宽熔程区间的非共晶合金相比,Au80Sn20在回流焊过程中润湿迅速、铺展均匀,焊点空洞率明显降低。从相图角度分析,当合金成分偏离共晶点时,熔点会随之升高,并出现固-液两相共存区间。因此,在实际生产中需严格控制原材料纯度与配比精度,确保合金成分落在共晶点附近的合理范围内,以充分发挥共晶成分的工艺优势。对于有特殊需求的应用场景,也可选择富金或富锡的非共晶成分以调节熔化温度,但需相应调整焊接工艺参数。正是深刻理解Au-Sn相图的热力学规律,才能在实际应用中做到精细控制、稳定生产。公司金锡焊料历经多道检测,性能达标出厂。激光雷达金锡焊料
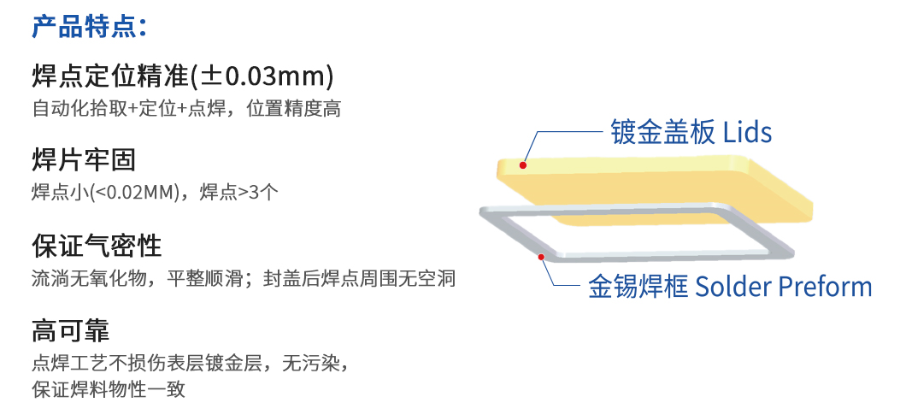
金锡焊料作为含贵金属的战略性材料,其采购和供应链管理具有一定的特殊性,需要采购方建立适应贵金属材料特点的专项管理机制。在供应商选择方面,金锡焊料的采购应优先选择具有完整质量体系认证(ISO9001、GJB9001或AS9100)、稳定生产能力和良好交货记录的正规生产企业,并建立经过资质审核的合格供应商名录。对于**和航天用途,还需确认供应商持有相关的武器装备科研生产许可证和行业资质,避免使用来源不明或未经认证的材料。在采购合同管理方面,采购合同应明确技术要求(成分、尺寸、性能指标及其验收方法)、质量文件要求(出厂检验报告、成分分析报告、熔点测试报告等)、包装和运输要求以及质量追溯要求。对于大批量采购,可采用框架合同方式,结合黄金价格指数约定价格调整机制,降低贵金属价格波动风险。在供应链风险管理方面,金锡焊料依赖稀缺的黄金资源,供应链稳定性需要重点关注。建议对关键用量的金锡焊料保持合理的安全库存(通常3~6个月的使用量),并建立备用供应商资源,以应对可能的供货中断风险。定期对供应商进行现场审核,评估其质量体系运行状况和生产能力,确保供应链的持续稳定。金锡焊料成分检测金锡焊料适配精密电子器件小批量封装生产。
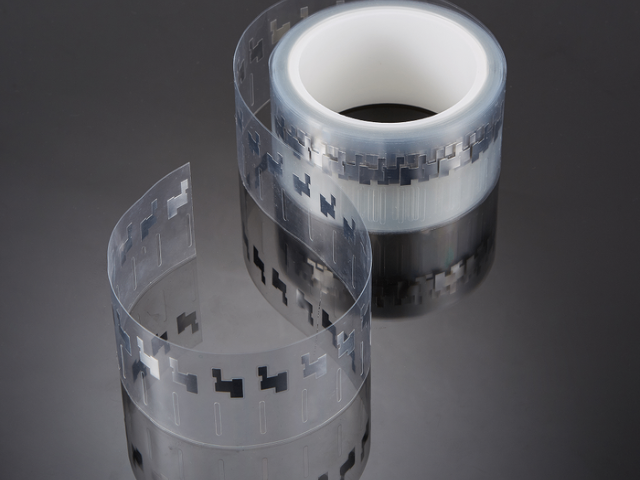
金锡焊料线材是金锡合金通过精密拉拔工艺制成的细丝状焊料产品,主要用于手工焊接、半自动焊接以及部分特殊封装工艺中的焊料供给。与预成型片相比,焊料线材在使用灵活性方面具有一定优势,可根据实际需要控制送料量。金锡线材的常见直径规格包括0.1mm、0.2mm、0.3mm、0.5mm、1.0mm等,可根据具体焊接工艺需求定制。细径线材(0.1~0.2mm)适合用于精密微小焊点的焊接;粗径线材(0.5~1.0mm)则适合用于较大面积焊点或需要大量焊料供给的场合。金锡焊料线材的拉拔工艺要求较高,需要控制好拉拔温度、润滑条件和多道次减径的变形量,以避免在线材内部产生微裂纹或表面损伤。合格的金锡线材应具有表面光洁、截面圆度好、直径均匀无节点等外观质量,以确保在实际使用中能够均匀供料。由于金锡合金较硬,线材盘卷时需要注意最小弯曲半径限制,避免线材在使用过程中发生断裂。针对不同用途,线材可按照客户要求的长度进行切割和包装,并附有成分检测报告和尺寸检测报告,以满足用户对产品质量可追溯性的要求。
光电子器件,包括光电探测器(PIN/APD)、光调制器、光开关和光电集成电路,对封装精度和可靠性的要求极为严苛,因为光路的对准精度通常要求在亚微米甚至纳米量级,任何微小的焊点变形或蠕变都可能导致光路失准,严重影响器件性能。金锡焊料在光电子封装中的**优势在于其较高的抗蠕变性能。相比于纯铟焊料(熔点157°C,蠕变率较高),金锡焊料在室温和高温下均表现出更强的抗蠕变能力,能够在长期服役过程中维持光电子器件的光路对准精度。对于需要在温度循环环境中工作的光通信收发模块(Transceiver)和激光雷达(LiDAR)系统,金锡焊料对焊点几何形状的保持能力尤为重要。在航天光电子载荷中,对焊点稳定性的要求更为极端。卫星在轨运行期间,光电子仪器需要历经剧烈的温度循环(从阳照区的+100°C到阴影区的-40°C以下),同时还要应对微振动和宇宙辐射环境。金锡焊料优异的力学稳定性和耐辐照特性,使其成为航天光电子封装的可靠选择。随着光电子技术在通信、传感和成像领域的快速渗透,金锡焊料在光电子封装市场中的应用需求持续增长。金锡焊料可配套预覆金锡盖板封装作业使用。
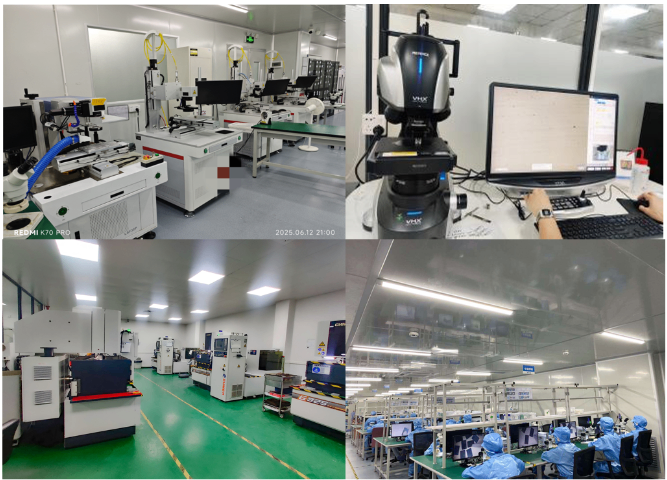
标准规格的金锡焊料预成型片可满足大多数常规封装需求,但对于特殊形状或尺寸的封装外壳,往往需要定制化的焊料片几何形状。金锡焊料的定制化加工能力,是满足多样化封装需求的重要服务能力。常见的定制化需求包括:非矩形或非圆形的异形焊料片(如L形、T形、多孔框架形等);带有特定通孔或凹槽的焊料片;厚度变化区域不同的多台阶焊料片;以及超出标准尺寸范围的大面积或超小面积焊料片。实现这些定制化形状的主要加工工艺包括精密冲压、激光切割和化学蚀刻。精密冲压适合批量生产尺寸公差在±0.05mm范围内的标准和半定制形状,生产效率高;激光切割适合小批量、复杂形状的定制加工,切割精度可达±0.02mm,但生产效率相对较低;化学蚀刻则适合制造超薄(≤50μm)且形状复杂的焊料片,可实现微米级的图案精度,但工艺流程较长。在承接定制化订单时,需要与客户深入沟通封装设计要求,结合焊料材料特性和加工工艺能力,提出**合理的尺寸方案,确保定制产品满足用户的使用要求。材料分析检测中心,严控金锡焊料出厂质量。金锡焊料高隔离封装方案
公司 5 名材料专业人士,主导金锡焊料研发设计。激光雷达金锡焊料
光纤通信系统中的有源光器件,包括半导体激光器(DFB、VCSEL)、光放大器(SOA)、光探测器(APD、PD)和电吸收调制激光器(EML),对封装的精度和稳定性要求较高。在这些器件的封装中,金锡焊料作为**芯片贴装材料,发挥着不可替代的作用。光纤通信波段(1310nm和1550nm)激光芯片对工作温度极其敏感,温度变化1°C可导致波长漂移约0.1nm,对于密集波分复用(DWDM)系统,这已经接近信道间隔的容忍限度。因此,高速光模块(如400G、800G和未来的1.6T光模块)中的激光芯片贴装要求极低的热阻和优异的温度均匀性,金锡焊料高导热的特性正好满足这一要求。在光纤器件封装工艺中,金锡焊料还具有一个特殊优势:与铟焊料相比,金锡焊料的蠕变率更低,在长期服役过程中焊点形变量更小,有利于保持光纤对准精度和芯片位置稳定性,从而确保光器件长期工作的波长和功率稳定性。对于需要长达25年使用寿命的光传输网络设备,金锡焊料的这种长期稳定性优势具有重要的工程价值,是光器件封装工程师选用金锡焊料的重要依据之一。激光雷达金锡焊料
汕尾市栢科金属表面处理有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的电子元器件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来汕尾市栢科金属表面处供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!