商机详情 -
金锡焊料焊盘设计规范
蠕变是指金属材料在持续应力作用下随时间发生的缓慢塑性变形。对于焊料材料而言,由于其熔点相对较低,在常温或中高温工作环境中即可能进入高温蠕变区域(通常定义为工作温度高于0.5Tm,Tm为材料***熔点)。金锡共晶焊料的***熔点约为553K(280°C),0.5Tm约为177K,即约-96°C。这意味着在室温(约25°C,即298K)下,金锡焊料已工作在0.5Tm以上,处于热***蠕变区域。然而,由于金锡合金的层片状共晶组织具有较强的相界障碍效应,能够有效阻碍位错滑移和晶界扩散,其蠕变速率远低于铅锡、锡银铜等低熔点焊料,在相同温度和应力条件下表现出更强的抗蠕变能力。在实际工程应用中,这种优异的高温蠕变抗力使金锡焊料特别适合用于长期承受机械应力或热应力的封装结构。例如,在卫星载荷中,器件焊点需要在轨运行数年甚至数十年,期间不*要承受工作温度的持续变化,还要抵抗各种力学冲击。金锡焊料的抗蠕变特性能够有效保障焊点在此类长寿命应用场景下的结构完整性,是其在高可靠性器件封装中具有竞争力的重要性能优势之一。金锡焊料生产通过 ISO9001 质量体系认证管控。金锡焊料焊盘设计规范
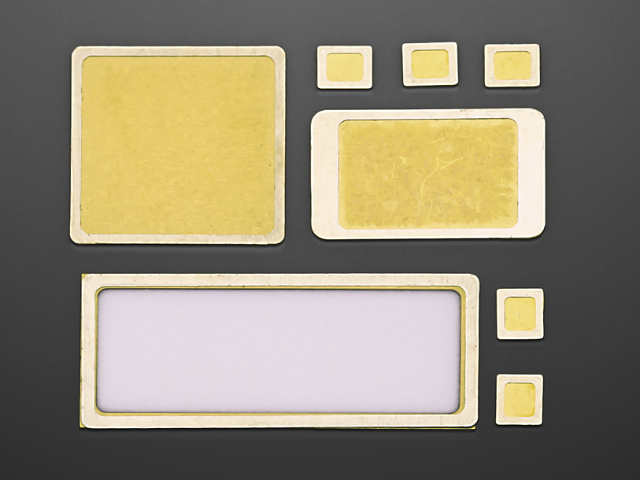
在高可靠性电子封装领域,材料的可溯源性和质量认证是用户选材决策的重要依据,也是生产体系合规性的基本要求。金锡焊料的可溯源性体系建设涵盖从原材料采购到成品交付的全流程。可溯源性管理的重点是建立批次管理制度:每批金锡焊料从原材料采购开始,通过惟一批次编号关联原材料检验记录、冶炼工艺记录、加工工艺记录和成品检验记录,确保每批产品的生产历程可以完整重现,任何质量异常均可快速定位到具体批次和工序。对于**和航天用户,通常还要求提供随批次的质量证明文件(COC)和材料试验报告(MTR)。质量认证方面,金锡焊料生产企业通常需要持有ISO9001质量管理体系认证,面向**市场的企业还需持有GJB9001(国军标质量管理体系)认证,面向航天市场则可能需要通过AS9100D质量管理体系审核。部分关键**采购还要求供应商通过武器装备科研生产许可证审查,并在相关***采购机构进行供应商资格备案。完善的质量认证体系不*是市场准入的前提,更是企业质量管理能力的公开证明,是赢得高可靠性用户长期信任的重要基础。金锡焊料 XRF 测试公司具备金属冶炼能力,保障金锡焊料原料纯度。
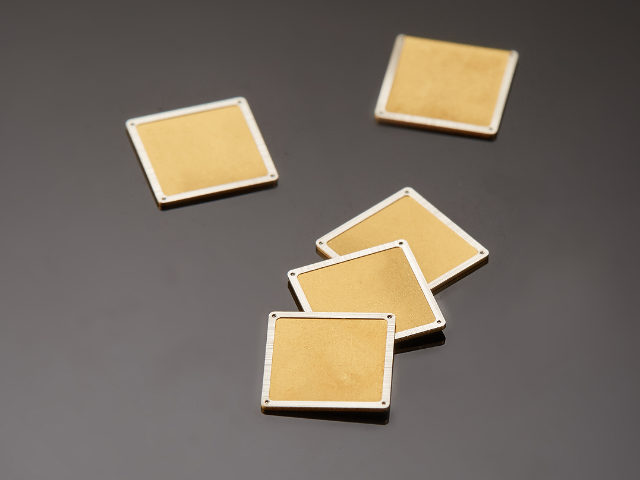
金锡焊料作为含贵金属的战略性材料,其采购和供应链管理具有一定的特殊性,需要采购方建立适应贵金属材料特点的专项管理机制。在供应商选择方面,金锡焊料的采购应优先选择具有完整质量体系认证(ISO9001、GJB9001或AS9100)、稳定生产能力和良好交货记录的正规生产企业,并建立经过资质审核的合格供应商名录。对于**和航天用途,还需确认供应商持有相关的武器装备科研生产许可证和行业资质,避免使用来源不明或未经认证的材料。在采购合同管理方面,采购合同应明确技术要求(成分、尺寸、性能指标及其验收方法)、质量文件要求(出厂检验报告、成分分析报告、熔点测试报告等)、包装和运输要求以及质量追溯要求。对于大批量采购,可采用框架合同方式,结合黄金价格指数约定价格调整机制,降低贵金属价格波动风险。在供应链风险管理方面,金锡焊料依赖稀缺的黄金资源,供应链稳定性需要重点关注。建议对关键用量的金锡焊料保持合理的安全库存(通常3~6个月的使用量),并建立备用供应商资源,以应对可能的供货中断风险。定期对供应商进行现场审核,评估其质量体系运行状况和生产能力,确保供应链的持续稳定。
***气密封装是金锡焊料****的应用领域之一,直接关系到***电子器件在恶劣服役环境下的可靠性和使用寿命。气密封装要求将芯片和电路完全密封在金属或陶瓷外壳内,隔绝外部潮湿空气、腐蚀性气体和污染物,确保器件在极端温度、振动、冲击和辐射环境中长期稳定工作。在***气密封装工艺中,金锡焊料主要应用于两个关键位置:芯片贴装(DieAttach)和盖板封接(LidSealing)。芯片贴装将裸芯片固定在外壳基座上,要求焊料层导热良好、空洞率低,确保芯片产生的热量能够迅速传导至外壳散热;盖板封接将金属或陶瓷盖板与外壳腔口封合,要求焊缝致密连续,氦气漏率满足MIL-STD-883Method1014规定的气密性指标。金锡焊料在***气密封装中的优势体现在多个方面:280°C的熔点赋予封装足够的耐热裕量;无铅无卤素的环保成分满足多国军标的材料管控要求;优异的气密性和力学可靠性确保器件在恶劣服役环境中长期稳定;良好的导热性保障大功率芯片的散热需求。目前,国内主要***集成电路、微波组件和光电子器件封装厂家均***采用金锡焊料作为标准封装工艺材料。公司 5 名材料专业人士,主导金锡焊料研发设计。
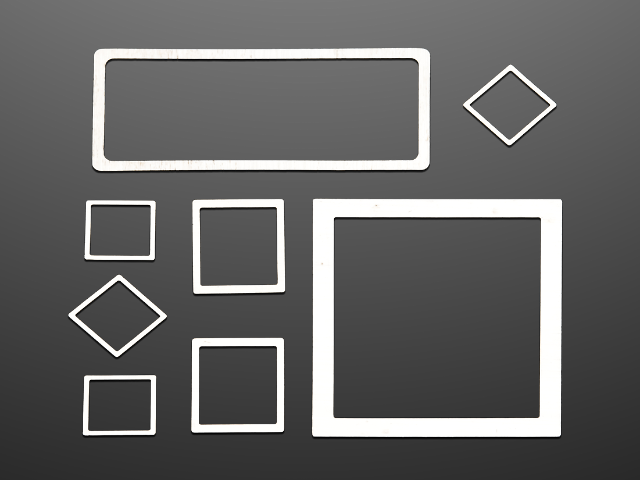
当金锡焊料封装的器件出现失效或性能异常时,开展系统性的失效分析对于查明失效原因、改进工艺设计和预防同类问题复发至关重要。失效分析通常按照"由外到内、由宏观到微观"的原则有序展开。宏观检查阶段:使用光学显微镜对失效器件的外观进行***检查,记录外观异常(变色、裂纹、气泡、溢焊等),初步判断失效的可能位置和类型。对于气密封装器件,首先进行氦质谱漏率检测,判断气密性是否受损。无损检测阶段:采用X射线透射检测(X-ray)观察焊点内部是否存在空洞、裂纹或异物;采用超声扫描显微镜(SAM)检测界面分层或脱粘缺陷;对于涉及电气失效的问题,进行电气参数测试以确认失效模式(短路、断路或参数漂移)。破坏性分析阶段:通过机械剖面或精密研磨制备焊点截面样品,在扫描电子显微镜(SEM)下观察焊点微观形貌,评估金属间化合物层厚度、组织均匀性和裂纹形态;采用能谱分析(EDS)确认界面化学成分;对于疲劳裂纹,通过断口形貌分析判断裂纹起源和扩展模式。综合各阶段分析结果,形成失效分析报告,明确失效机理,提出有针对性的改进建议,推动封装工艺的持续改进。 预成型金锡焊料,简化电子封装焊接操作流程。金锡焊料储存包装成品
材料焊接实验中心,测试金锡焊料焊接性能。金锡焊料焊盘设计规范
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料焊盘设计规范
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!