商机详情 -
金锡焊料 X 射线兼容实验
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料生产遵循 ISO45001 职业健康体系要求。金锡焊料 X 射线兼容实验
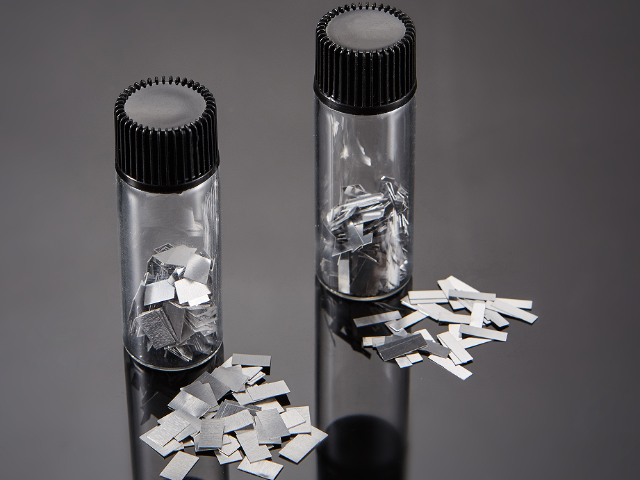
金锡焊料的性能优劣与生产过程中的纯度控制密切相关。高纯度的生产控制不*是产品质量的保障,也是赢得高可靠性用户信任的**能力。在原材料管控方面,金锡焊料的生产应使用4N级(纯度≥)以上的高纯金和高纯锡作为基础原料,并对每批原材料进行入厂复验,采用ICP-MS或AES等高灵敏度分析手段检测关键杂质元素(Pb、Fe、Cu、Bi、Sb等)的含量,确保原材料质量满足技术规范要求。在合金冶炼方面,采用真空感应熔炼工艺,在高纯氮气或真空保护下将金和锡按精确配比熔化混合,避免熔炼过程中的氧化污染和成分偏析。熔炼后对合金进行成分复核,并通过差示扫描量热法(DSC)检测熔化温度是否符合Au80Sn20共晶点要求,以成分和熔点双重指标确认合金质量。在后续加工(轧制、冲压、包装)各环节,建立严格的操作规程和环境控制标准,防止交叉污染,确保产品表面洁净、无污染。对成品进行全批次检验,包括尺寸、外观和关键性能指标,并出具完整的出厂检验报告,为用户提供可追溯的质量证明。高纯度生产控制体系是金锡焊料产品品质的根本保证,也是企业质量竞争力的**体现。 金锡焊料技术规范公司具备金属冶炼能力,保障金锡焊料原料纯度。
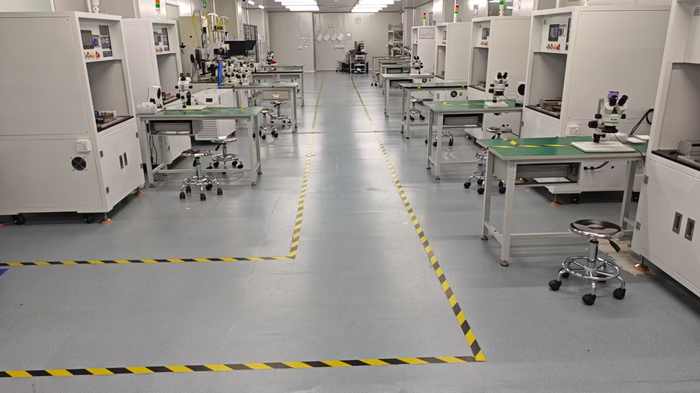
气密封装中,金属外壳与陶瓷或金属盖板之间的封接是实现气密性的关键工序。环形金锡预成型片(RingPreform)是这一工序中***使用的焊料形式,其几何形状与外壳腔口的几何形状相匹配,确保焊料在回流过程中均匀分布于封接界面,形成连续、无间断的气密焊缝。环形片的关键设计参数包括:外径(OD)、内径(ID)、厚度(T)以及宽度(W=(OD-ID)/2)。外径和内径的确定需要与外壳腔口的几何尺寸精确配合,通常内径略大于外壳内腔开口尺寸,外径略小于外壳封接台阶外缘尺寸,留有适当的位置公差以方便装配。厚度的设计需要根据封接间隙高度和所需焊料量来确定,确保在回流后焊料能够充分填充封接间隙而不出现过多溢料。环形片的宽度设计也需要综合考虑封接强度和气密性要求:宽度过窄会导致焊料量不足,封接强度低;宽度过宽则会增加材料成本并可能造成焊料溢出。通常建议环形片宽度与封接台阶宽度之比控制在0.7~0.9之间,以在充分填充的同时避免溢料问题。合理的环形片尺寸设计,结合优化的回流焊工艺,是实现高质量气密封接的前提条件,也是金锡焊料产品质量体系的重要组成部分。
光电子器件,包括光电探测器(PIN/APD)、光调制器、光开关和光电集成电路,对封装精度和可靠性的要求极为严苛,因为光路的对准精度通常要求在亚微米甚至纳米量级,任何微小的焊点变形或蠕变都可能导致光路失准,严重影响器件性能。金锡焊料在光电子封装中的**优势在于其较高的抗蠕变性能。相比于纯铟焊料(熔点157°C,蠕变率较高),金锡焊料在室温和高温下均表现出更强的抗蠕变能力,能够在长期服役过程中维持光电子器件的光路对准精度。对于需要在温度循环环境中工作的光通信收发模块(Transceiver)和激光雷达(LiDAR)系统,金锡焊料对焊点几何形状的保持能力尤为重要。在航天光电子载荷中,对焊点稳定性的要求更为极端。卫星在轨运行期间,光电子仪器需要历经剧烈的温度循环(从阳照区的+100°C到阴影区的-40°C以下),同时还要应对微振动和宇宙辐射环境。金锡焊料优异的力学稳定性和耐辐照特性,使其成为航天光电子封装的可靠选择。随着光电子技术在通信、传感和成像领域的快速渗透,金锡焊料在光电子封装市场中的应用需求持续增长。金锡焊料符合国家武器装备质量管理体系标准。
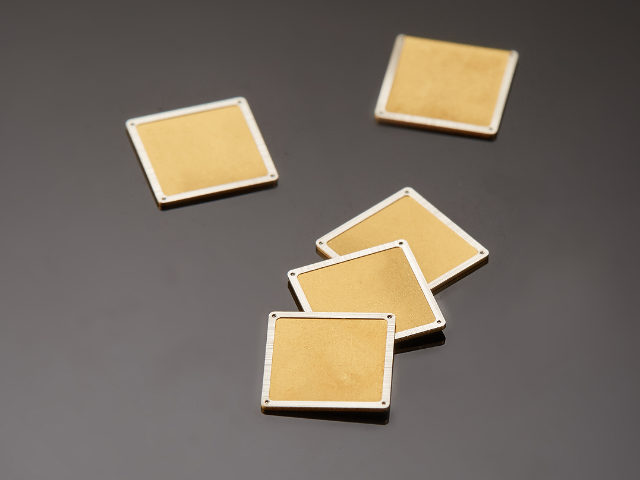
光纤通信系统中的有源光器件,包括半导体激光器(DFB、VCSEL)、光放大器(SOA)、光探测器(APD、PD)和电吸收调制激光器(EML),对封装的精度和稳定性要求较高。在这些器件的封装中,金锡焊料作为**芯片贴装材料,发挥着不可替代的作用。光纤通信波段(1310nm和1550nm)激光芯片对工作温度极其敏感,温度变化1°C可导致波长漂移约0.1nm,对于密集波分复用(DWDM)系统,这已经接近信道间隔的容忍限度。因此,高速光模块(如400G、800G和未来的1.6T光模块)中的激光芯片贴装要求极低的热阻和优异的温度均匀性,金锡焊料高导热的特性正好满足这一要求。在光纤器件封装工艺中,金锡焊料还具有一个特殊优势:与铟焊料相比,金锡焊料的蠕变率更低,在长期服役过程中焊点形变量更小,有利于保持光纤对准精度和芯片位置稳定性,从而确保光器件长期工作的波长和功率稳定性。对于需要长达25年使用寿命的光传输网络设备,金锡焊料的这种长期稳定性优势具有重要的工程价值,是光器件封装工程师选用金锡焊料的重要依据之一。金锡焊料适配医疗器械电子部件密封封装需求。金锡焊料动物实验原料
10 余名实验室人员,检测金锡焊料性能指标。金锡焊料 X 射线兼容实验
金锡焊料线材是金锡合金通过精密拉拔工艺制成的细丝状焊料产品,主要用于手工焊接、半自动焊接以及部分特殊封装工艺中的焊料供给。与预成型片相比,焊料线材在使用灵活性方面具有一定优势,可根据实际需要控制送料量。金锡线材的常见直径规格包括0.1mm、0.2mm、0.3mm、0.5mm、1.0mm等,可根据具体焊接工艺需求定制。细径线材(0.1~0.2mm)适合用于精密微小焊点的焊接;粗径线材(0.5~1.0mm)则适合用于较大面积焊点或需要大量焊料供给的场合。金锡焊料线材的拉拔工艺要求较高,需要控制好拉拔温度、润滑条件和多道次减径的变形量,以避免在线材内部产生微裂纹或表面损伤。合格的金锡线材应具有表面光洁、截面圆度好、直径均匀无节点等外观质量,以确保在实际使用中能够均匀供料。由于金锡合金较硬,线材盘卷时需要注意最小弯曲半径限制,避免线材在使用过程中发生断裂。针对不同用途,线材可按照客户要求的长度进行切割和包装,并附有成分检测报告和尺寸检测报告,以满足用户对产品质量可追溯性的要求。金锡焊料 X 射线兼容实验
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!