商机详情 -
金锡焊料汽车传动电机应用方案
半导体激光器(LD)和激光器阵列对封装材料的要求极为苛刻,因为激光器件对温度高度敏感,工作时芯片节温的微小变化都会***影响其波长、功率和寿命。金锡焊料凭借其高导热性(约57W/m·K)和低热阻的芯片贴装特性,成为半导体激光器封装的优先材料。在激光器封装工艺中,激光芯片通常通过金锡焊料贴装在铜钨(CuW)或铜钼(CuMo)散热基座上,再将基座固定在铜热沉或铝热沉上。金锡焊料良好的导热性能确保激光芯片产生的热量能够迅速传导至散热路径,将芯片节温维持在允许范围内。对于高功率激光器(输出功率大于1W),焊料层的热阻是制约封装热性能的关键因素,金锡焊料薄而均匀的焊点正好满足低热阻芯片贴装的要求。此外,金锡焊料在激光器封装中还有另一个重要优势:其焊接界面具有较高的机械稳定性,能够承受激光器在频繁开关过程中产生的热应力循环而不出现焊点劣化。这对于寿命要求以万小时甚至十万小时计的工业和***激光器而言至关重要。正是凭借高导热、**度和高可靠性的综合优势,金锡焊料在半导体激光器封装领域牢固地占据着**材料地位。金锡焊料可用于雷达设备电子元器件封装焊接。金锡焊料汽车传动电机应用方案
航天电子器件工作于真空、强辐射、极端温度循环的太空环境中,对封装材料的要求远超地面应用。航天器件封装需要满足长达10年以上的在轨寿命要求,封装材料在此期间不得因老化、蠕变或腐蚀而导致器件失效。金锡焊料是航天器件封装的标准材料之一,被NASA、ESA等主要航天机构的材料选用标准(如NASA-STD-8739.3)所认可。在卫星、载人航天飞船和深空探测器的电子设备中,金锡焊料***用于**处理器、存储芯片、信号处理芯片和功率管理器件的气密封装。航天应用中金锡焊料的关键优势包括:在真空环境中不会释放有机挥发物,避免污染光学元件和精密机构;在强辐射环境(包括质子辐照、重粒子辐照和宇宙射线)下焊接界面不发生辐照损伤;在从-55°C至+125°C的在轨温度循环中展现出优异的热疲劳寿命;成分稳定不含易挥发或易偏析的元素。此外,金锡焊料的无磁性特点对于某些对磁场敏感的精密仪器(如陀螺仪和磁强计)封装也是重要优势。这些综合性能优势使金锡焊料在航天封装领域保持着不可替代的重要地位。金锡焊料高稳定供应金锡焊料生产遵循 ISO45001 职业健康体系要求。
气密封接是指封装外壳与盖板之间达到气体不渗漏的密封连接,是气密封装器件实现内腔环境隔绝的关键工艺。金锡焊料是实现气密封接**常用的材料之一,其优良的润湿性和成膜均匀性使其能够在金属或镀金陶瓷表面形成连续、无孔隙的焊缝,满足气密性要求。气密封接的质量通常以氦质谱检漏仪测定的漏气率来评价,MIL-STD-883要求的气密等级分为细检漏(Fineleak)和粗检漏(Grossleak)两个层级。细检漏要求焊缝的漏气率低于1×10⁻⁸Pa·m³/s(氦气),这对焊缝的致密性和连续性提出了很高要求。金锡焊料在氮气保护或真空回流条件下,能够形成空洞率极低(通常低于5%)的焊缝,满足***气密封装的标准要求。影响金锡焊料气密封接质量的因素包括:基板和盖板的镀金质量(厚度、均匀性)、焊料预成型片的厚度和形状精度、回流焊接的温度曲线、焊接气氛(氮气纯度或真空度)以及夹持夹具的设计。通过优化上述工艺参数,并结合过程控制中的系统性检漏测试,可以确保气密封接质量稳定可靠,满足**和航天器件对长期环境适应性的严格要求。
在金锡合金体系中,除80/20共晶成分外,富金成分(金含量高于80wt%)的金锡焊料在特定应用场景中也具有重要地位。常见的富金配方包括88wt%Au-12wt%Sn和90wt%Au-10wt%Sn等,这类合金的液相线温度通常高于共晶点,熔化温度范围在280°C至350°C之间。富金焊料的硬度通常低于共晶成分,延展性更好,在热循环测试中表现出较强的塑性变形吸收能力,适合用于热膨胀系数差异较大的异质材料之间的连接,如硅芯片与铜合金外壳的封装或陶瓷与金属之间的气密封接。此外,富金成分合金的抗氧化性也略优于共晶成分,在某些要求更高表面质量的应用中具有一定优势。在器件封装领域,富金金锡焊料常用于对焊接温度有特殊要求的叠层封装结构中,通过调节不同层次焊料的熔点,实现分步焊接工艺,避免先期焊点在后续焊接过程中发生重熔。合理选择共晶或富金成分金锡焊料,需要综合考虑应用的温度环境、力学要求、基板材料特性及焊接工艺约束,这也是精密封装工艺设计的重要内容之一。金锡焊料可用于光电子器件封装焊接作业。
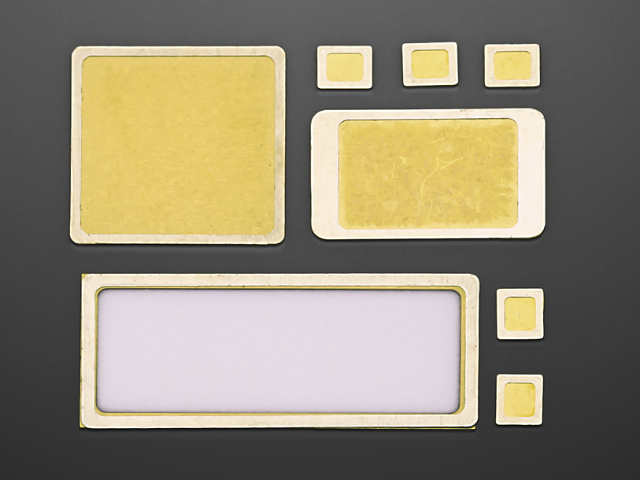
金锡焊料作为含贵金属的战略性材料,其采购和供应链管理具有一定的特殊性,需要采购方建立适应贵金属材料特点的专项管理机制。在供应商选择方面,金锡焊料的采购应优先选择具有完整质量体系认证(ISO9001、GJB9001或AS9100)、稳定生产能力和良好交货记录的正规生产企业,并建立经过资质审核的合格供应商名录。对于**和航天用途,还需确认供应商持有相关的武器装备科研生产许可证和行业资质,避免使用来源不明或未经认证的材料。在采购合同管理方面,采购合同应明确技术要求(成分、尺寸、性能指标及其验收方法)、质量文件要求(出厂检验报告、成分分析报告、熔点测试报告等)、包装和运输要求以及质量追溯要求。对于大批量采购,可采用框架合同方式,结合黄金价格指数约定价格调整机制,降低贵金属价格波动风险。在供应链风险管理方面,金锡焊料依赖稀缺的黄金资源,供应链稳定性需要重点关注。建议对关键用量的金锡焊料保持合理的安全库存(通常3~6个月的使用量),并建立备用供应商资源,以应对可能的供货中断风险。定期对供应商进行现场审核,评估其质量体系运行状况和生产能力,确保供应链的持续稳定。预成型金锡焊料,简化电子封装焊接操作流程。金锡焊料汽车传动电机应用方案
公司以客户需求为导向,定制金锡焊料产品方案。金锡焊料汽车传动电机应用方案
在金锡焊料封装工艺中,焊料层厚度是影响焊接质量的关键工艺变量之一。合理的焊料厚度设计需要在多个相互制约的因素之间寻求平衡。焊料层过薄的问题:当焊料厚度小于某一临界值(通常为25μm)时,焊料量不足以填充封接界面上的所有微观凹坑和不平整区域,容易形成大面积空洞,导致导热路径不连续、力学强度下降和气密性不足;过薄的焊料层在冷却凝固时也更容易产生残余应力集中。焊料层过厚的问题:焊料层过厚(通常超过200μm)会增加焊点的顺应性,一定程度上有利于吸收热错配应变;但同时也会降低整体封装结构的尺寸精度,并可能在焊料层中产生孔洞或气泡聚集。此外,焊料用量增加也直接增加了贵金属材料的成本,不利于生产经济性。从工程实践经验来看,金锡焊料层的比较好厚度范围通常为50μm~150μm,具体值需根据封装结构的几何特征(如芯片面积、封接台阶高度)和热-力仿真结果来确定。工艺控制方面,通过精确的预成型片厚度控制和夹具设计,可以将**终焊缝厚度控制在设计目标值的±15%范围内,确保焊接质量的一致性。金锡焊料汽车传动电机应用方案
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!