商机详情 -
等离子电极刀铂铱电极运输条件
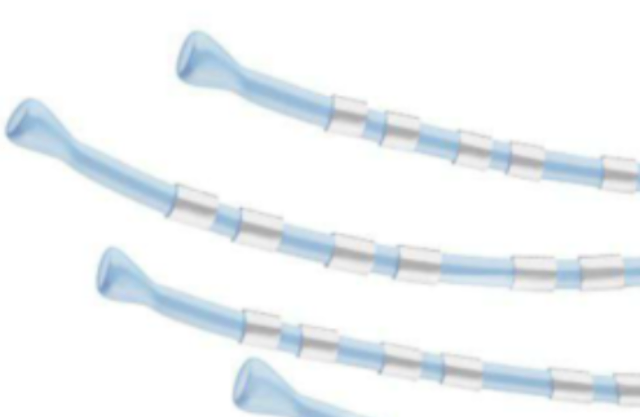
铂铱显影环在支架上的布置方式直接影响**终成像效果和使用安全性,设计时需要在影像可视性、支架柔顺性和血流动力学之间取得平衡。从位置数量看,单环标记(两端各一个)可满足基本定位需求,双环或四环标记则能在复杂解剖部位提供更精确的轴向定位参考。从环的截面形状看,矩形截面的显影面积比较大,成像**清晰,但对支架柔顺性的影响也比较大;扁平椭圆截面在保证足够显影宽度的同时减少了对血管壁的突起高度,有助于降低血栓形成的流体动力学风险。从环的包裹方式看,全周包裹式显影环与支架骨架完全融为一体,成像稳定但加工精度要求高;局部焊接式显影环只在支架特定骨架节段焊接固定,可减轻整体重量但需要注意焊接区域的疲劳强度。环的宽度(轴向尺寸)与支架节段长度的比例关系也需要合理设计——过宽的显影环会增加支架在分叉处的定位难度,过窄则成像对比度不足。介入手术铂铱显影环符合医用耗材加工品质要求。等离子电极刀铂铱电极运输条件
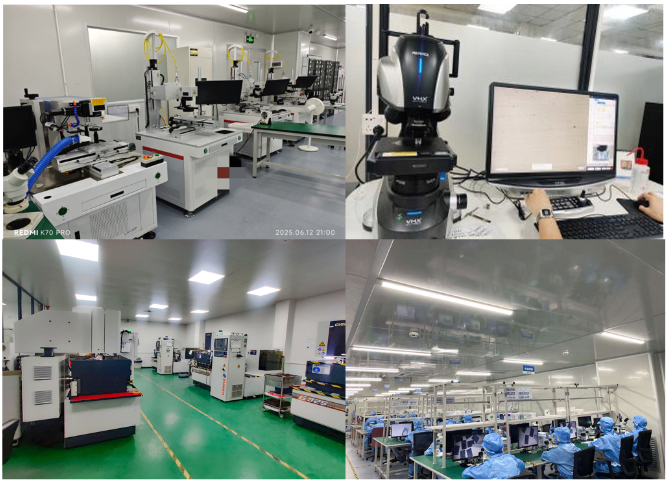
介入手术中显影环的实时******成像是医生操作的重点视觉反馈通道,其导航价值的充分发挥需要医生和技师对显影影像的准确解读。在数字减影血管造影(DSA)模式下,******图像与不含造影剂的蒙片相减,得到只含显影环和造影剂的纯净图像,消除了骨骼和其他组织的遮挡。但DSA模式要求患者保持百分比静止——呼吸和心动周期中的微小移动会在减影图像中产生运动伪影,因此在心脏和呼吸运动剧烈的区域(如胸主动脉、肺动脉)使用受限。非减影******模式则在复杂运动环境中更为稳定,医生通过直接观察显影环与造影剂充盈的血管轮廓的相对关系进行定位。部分高级X射线系统配备了显影环追踪(marker tracking)功能,能够在实时******图像中自动识别显影环的位置并计算相对位移,用于评估支架扩张程度和定位准确性。对于同时植入多枚支架的长病变,术者需要追踪每枚支架的显影环坐标并与术前CTA/磁共振图像融合导航,综合判断各支架的覆盖范围和相对关系。铂铱合金等离子电极金相分析公司模具治具机加能力,保障显影环成型精度。
医用铂铱合金对杂质含量的控制远严于工业级材料,因为微量杂质可能通过腐蚀产物或离子溶出影响材料的生物安全性。行业通常要求用于植入物的铂铱合金杂质总量不超过0.05%,其中对硫、磷、铅、镉等有害元素的限值更为严苛(分别控制在10 ppm以下)。碳是铂铱合金中最常见的杂质来源之一,碳含量过高会形成脆性的金属碳化物,削弱合金的抗疲劳性能。在熔炼工艺中,真空感应熔炼(VIM)和真空自耗熔炼(VAR)是控制杂质和气体含量的主流方法,能够将氧含量降至100 ppm以下。出厂检验通常使用发射光谱(OES)或质谱(ICP-MS)手段分析合金成分,偏差需控制在标称成分的±0.5%以内。杂质控制还贯穿于后续加工工序——拉丝、绕环、热处理等环节中使用的模具、润滑剂和保护气氛都需要严格管理,防止加工过程中的二次污染。
显影环与支架主体连接强度的评估是可靠性验证中的关键环节,剪切测试(shear test)和拉伸剥离测试(peel test)是主要的评价手段。剪切测试模拟连接界面在服役过程中承受的横向剪切载荷——将样品固定后,在距连接界面固定距离的位置施加垂直于界面的剪切载荷,记录比较大的剪切力。合格判定标准因产品规格而异,但通常要求连接破坏发生在母材(显影环或支架骨架本身)而非界面处——即焊缝或机械连接的强度高于被连接材料的自身强度。拉伸剥离测试则考核将显影环从支架骨架上剥离所需的力值,用于评价界面附着力。连接强度测试应在三个维度上设计实验:初始状态(出厂时)、加速老化后(37°C生理盐水浸泡30天/90天/180天)、以及热循环后(-40°C至+60°C循环5次)。后两者用于模拟长期植入条件下的界面退化,任何批次在加速老化后连接强度降幅超过20%均需要启动工艺调查。动态疲劳剪切测试则进一步验证在脉动载荷条件下连接界面的循环寿命。栢林电子 2012 年成立,深耕医用贵金属部件研发。
铂铱合金在人体生理环境中的化学稳定性是其作为长期植入材料的重点安全基础。铂和铱均属于惰性的金属之列——在室温下几乎不与单一酸反应,只溶于王水(浓盐酸和浓硝酸的混合液),在生理盐水中的腐蚀速率极低。静态浸泡测试(37°C 0.9% NaCl溶液,ASTM F2129方法)结果显示,铂铱合金的腐蚀速率低于0.001 mm/年,意味着即使在体内持续工作数十年,腐蚀造成的材料损失在光学显微镜下完全不可见。低腐蚀速率直接带来两个安全优势:金属离子溶出量在皮克级/天的量级,远低于ISO 10993规定的允许溶出限值,不会引发全身或局部金属离子相关的不良反应;显影环的尺寸几何完整性在长期植入后基本保持不变,不存在因腐蚀穿孔导致标记功能丧失或金属碎屑脱落的风险。此外,铂铱合金不存在应力腐蚀开裂倾向(与316L不锈钢不同),即使在高应力状态下的植入环境中也不易发生脆性断裂。临床实践中,铂铱显影环在冠脉支架中的长期随访(>10年)数据充分证实了其安全性。介入手术铂铱显影环加工工艺成熟,品质稳定。等离子电极刀铂铱电极运输条件
介入手术铂铱显影环适配临床介入手术操作使用。等离子电极刀铂铱电极运输条件
铂铱显影环的成型通常经历拉丝→绕环→热处理→精整→抛光等多道工序,每道工序的参数控制都影响尺寸精度和力学性能。绕环是关键的形状成型步骤——将预定直径和壁厚的铂铱丝材在芯模上缠绕成环,芯模直径决定了显影环的内径,绕制圈数决定了壁厚(单圈为壁厚,多圈叠加增加整体厚度)。绕环时张力控制至关重要——张力过大导致丝材过度拉伸引起壁厚不均匀甚至断裂,张力过小则线圈松散、节距不均匀。芯模的材质和表面光洁度同样影响绕环质量——硬质合金芯模耐磨且热膨胀系数低,是高精度绕环的首先选择的。热处理(退火)是绕环后不可或缺的工序,用于消除冷绕过程引入的加工硬化应力,恢复合金的延展性——若退火温度过高或时间过长,可能导致晶粒过度长大而削弱材料强度;若退火不足则残余应力未完全释放,在后续使用中出现应力松弛导致尺寸变化。推荐的热处理工艺是在真空或惰性气氛中加热至800至1000°C保温30至60分钟后缓慢冷却(炉冷)。精整和电解抛光工序负责修正退火后可能轻微变形的外径,并赋予终端产品光滑的表面状态。等离子电极刀铂铱电极运输条件
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!