商机详情 -
铂铱 10 合金等离子电极使用方法
铂铱合金的加工性能虽不及纯银或纯铜,但通过成熟的粉末冶金和精密拉丝工艺,制造商能够实现较高水准的尺寸精度和批次一致性。粉末冶金路线(雾化制粉→等静压成型→高温烧结→热等静压→精拉丝)能够获得成分均匀、夹杂物极少的细晶粒组织,为后续精密加工提供高质量原材料。精拉丝工序通过多道次冷拉拔和中间退火相结合,将丝材直径从毛坯逐步压缩至目标规格,壁厚的控制精度在±0.005mm级别(Cpk≥1.33)。绕环成型后通过热处理消除加工硬化应力和残余应力,保证环的圆度和尺寸稳定性。每批次产品从原材料到成品的全流程数据记录支持完整的批次追溯,一旦发现质量问题可在24小时内定位到具体工艺环节和原材料批次。批次一致性在临床使用中具有重要实际意义——不同批次显影环的尺寸和显影效果应当基本一致,否则医生在使用不同批次产品时会感受到推送手感和成像效果的差异,影响手术习惯和判断一致性。国际有名显影环供应商公开的技术数据通常显示批次间显影效果变异系数(CV)控制在8%以内。铂铱合金生物相容性佳,适配医疗介入手术使用。铂铱 10 合金等离子电极使用方法
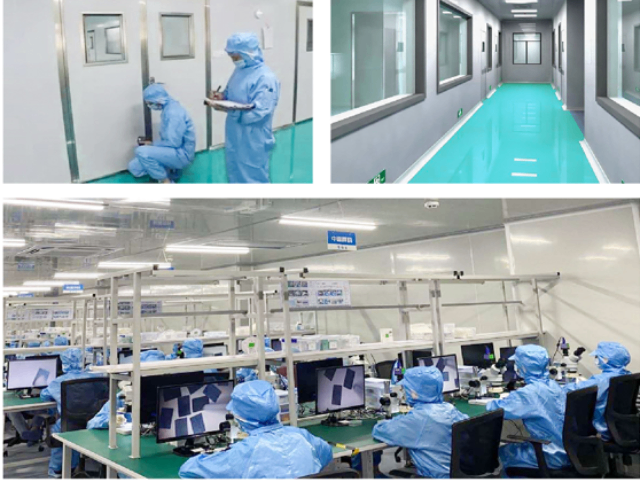
介入手术中显影环的实时******成像是医生操作的重点视觉反馈通道,其导航价值的充分发挥需要医生和技师对显影影像的准确解读。在数字减影血管造影(DSA)模式下,******图像与不含造影剂的蒙片相减,得到只含显影环和造影剂的纯净图像,消除了骨骼和其他组织的遮挡。但DSA模式要求患者保持百分比静止——呼吸和心动周期中的微小移动会在减影图像中产生运动伪影,因此在心脏和呼吸运动剧烈的区域(如胸主动脉、肺动脉)使用受限。非减影******模式则在复杂运动环境中更为稳定,医生通过直接观察显影环与造影剂充盈的血管轮廓的相对关系进行定位。部分高级X射线系统配备了显影环追踪(marker tracking)功能,能够在实时******图像中自动识别显影环的位置并计算相对位移,用于评估支架扩张程度和定位准确性。对于同时植入多枚支架的长病变,术者需要追踪每枚支架的显影环坐标并与术前CTA/磁共振图像融合导航,综合判断各支架的覆盖范围和相对关系。普外科等离子消融电极铂铱材料运输条件20 人工程团队,保障铂铱显影环生产落地实施。
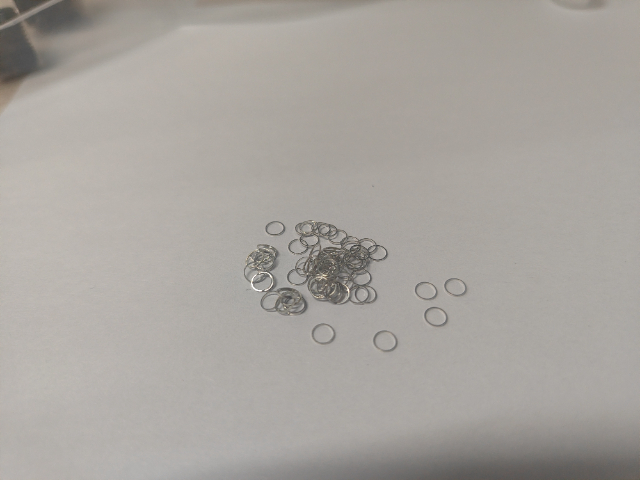
铂铱显影环在支架上的布置方式直接影响**终成像效果和使用安全性,设计时需要在影像可视性、支架柔顺性和血流动力学之间取得平衡。从位置数量看,单环标记(两端各一个)可满足基本定位需求,双环或四环标记则能在复杂解剖部位提供更精确的轴向定位参考。从环的截面形状看,矩形截面的显影面积比较大,成像**清晰,但对支架柔顺性的影响也比较大;扁平椭圆截面在保证足够显影宽度的同时减少了对血管壁的突起高度,有助于降低血栓形成的流体动力学风险。从环的包裹方式看,全周包裹式显影环与支架骨架完全融为一体,成像稳定但加工精度要求高;局部焊接式显影环只在支架特定骨架节段焊接固定,可减轻整体重量但需要注意焊接区域的疲劳强度。环的宽度(轴向尺寸)与支架节段长度的比例关系也需要合理设计——过宽的显影环会增加支架在分叉处的定位难度,过窄则成像对比度不足。
微型化是介入器械显影技术的重要发展方向,在神经血管和冠脉微支架等超细器械中,传统绕制工艺已接近极限,薄膜沉积技术应运而生。磁控溅射(Magnetron Sputtering)和离子束溅射是两种主流的铂铱薄膜沉积工艺,能够在支架骨架表面可控地生长厚度从1μm至50μm的金属膜层。相比机械绕制的实心环,溅射显影层的优势包括:厚度可以精密控制至亚微米级别、表面均匀性优异、适用于复杂曲面和微小管腔内壁。但薄膜显影层也面临独特的技术挑战——与基体材料的附着力是首要问题,尤其在球囊扩张的强应变条件下,薄膜与基体之间可能发生剥落。改善附着力通常需要在基体与显影层之间增加钛或铬的过渡粘附层。此外,溅射膜层的内应力较高,可能导致膜层在沉积后自行卷曲或开裂,需要通过退火处理加以释放。薄膜显影环的等效显影性能需要通过实际X射线成像测试验证,而非简单依据沉积厚度推算——因为薄膜晶粒结构与块体材料存在差异,X射线衰减系数可能略有不同。介入手术铂铱显影环适配多种介入手术器械使用。
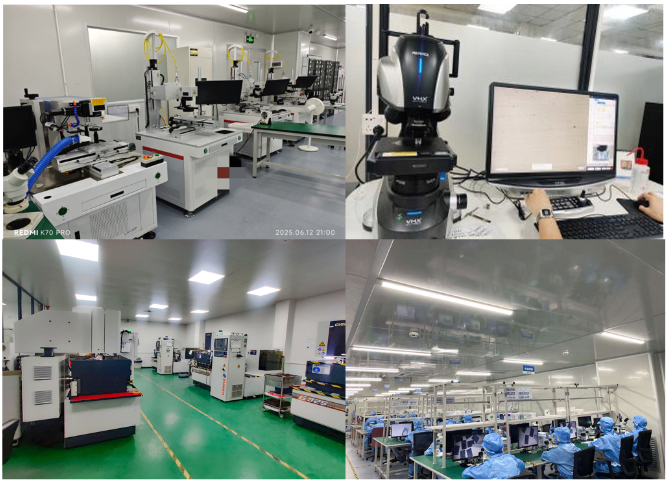
激光焊接是固定铂铱显影环的重点工艺,其参数设置的合理性直接决定焊点质量和服役可靠性。激光焊接属于熔化焊范畴,热输入集中、焊缝狭窄、热影响区小,非常适合用于对精度要求较高的微型医疗器械部件连接。关键工艺参数包括:激光功率(通常30至100 W连续或脉冲输出)、脉冲宽度(0.5至5 ms,脉冲模式下)、脉冲频率(1至20 Hz)、光斑尺寸(50至200 μm)、焊接速度(1至10 mm/s)和保护气体类型及流量(高纯氩气,8至15 L/min)。参数优化的目标是在保证熔深(熔透支架骨架母材的深度应≥骨架厚度的60%)的同时避免过烧——过高的热输入会在焊缝底部产生匙孔效应导致气孔,过低则熔深不足导致结合强度不够。焊前清理工序不可省略:显影环和支架骨架的待焊区域需用异丙醇擦拭去除油污和氧化物,残留有机物在焊接高温下燃烧产生的气体会被封入焊缝形成气孔缺陷。焊后检验通常采用金相切片(观察熔合线形貌和内部缺陷)和拉伸/剪切测试(定量验证结合力)。工艺验证需要覆盖极端参数组合的边界条件测试,以确保生产中不可避免的参数波动不会导致不合格焊点的产生。栢林电子与科研院所产学研合作,优化显影环性能。普外科等离子消融电极铂铱材料运输条件
公司模具治具机加能力,保障显影环成型精度。铂铱 10 合金等离子电极使用方法
温度变化对铂铱显影环尺寸精度的影响在生产和服役两个阶段都需要考虑。在生产阶段,激光焊接是固定显影环的常用方法,焊接瞬间局部温度可达数千摄氏度,焊点冷却后的热收缩会引起显影环的位置偏移和应力集中。工艺控制中需要通过焊接工艺参数优化(脉冲激光能量、脉宽、频率)和焊后热处理(去应力退火)来消除残余应力。在服役阶段,人体体温恒定在37°C左右,环境温度变化幅度有限,热膨胀造成的影响可以忽略不计。但对于需要在高温灭菌(蒸汽灭菌或环氧乙烷灭菌)后使用的器械,显影环与支架主体材料的热膨胀系数(CTE)差异会在冷却过程中引入热应力——铂铱合金的CTE约为×10⁻⁶/°C,钴铬合金约12×10⁻⁶/°C,镍钛合金约10至11×10⁻⁶/°C。不同CTE材料组合在温度骤降(如从体温到室温)时的界面应力需要通过热循环测试加以验证,确保应力不超过连接强度的安全限值。 铂铱 10 合金等离子电极使用方法
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!