商机详情 -
舟山钨钢板冷冲模具联系人
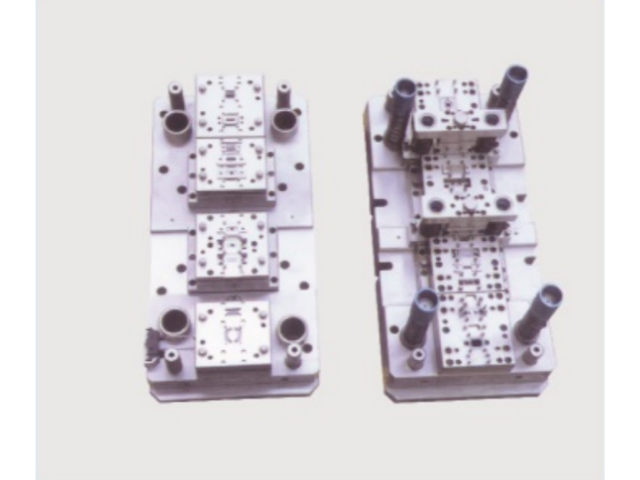
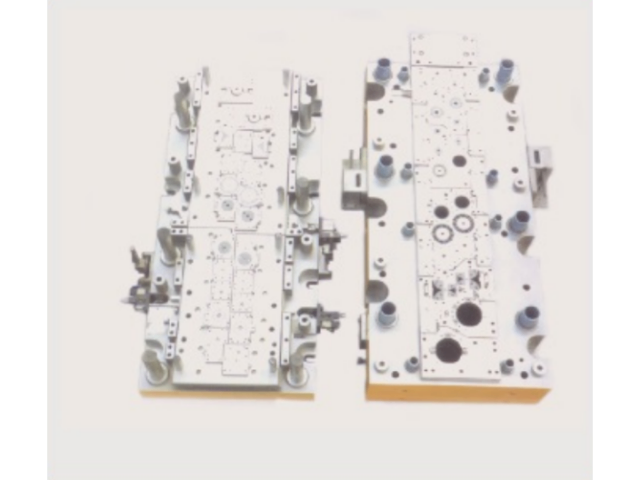
高高精密模具具备复合冷冲模具加工调试服务,在同一套模具内部集成多道冲压工序,单次冲压行程完成落料、冲孔等组合作业。复合类冷冲模具内部零件排布紧凑,对于凸凹模、卸料组件的加工装配有着较高要求,企业工程师前期分析零件图纸,评估工序合并可行性,规划模具内部零件排布,规避结构干涉情况。加工阶段拆分复杂零件加工工序,先粗加工预留加工余量,热处理之后再开展精加工磨削,保障零件硬度同时管控尺寸参数。模具组装过程逐件检测组件配合状态,调整卸料力大小,避免冲压过程出现工件卡滞。完成装配之后上机开展试冲,收集多批次样件开展测量,对模具局部结构进行微调优化。这类冷冲模具适合零件工序集中、生产场地有限的加工场景,多用于中小型五金配件加工,企业还可根据客户反馈对模具局部结构进行修改,适配后续产品迭代带来的改动需求。高高精密模具可提供冷冲模具备件配套,降低客户冷冲模具后期维护成本。舟山钨钢板冷冲模具联系人
大拖板沿机床床身导轨作横向往复运动,实现刀具接近工件,横向走刀或吃刀。这个运动既可手动,也可将主轴的旋转运动通过柱轮、进给箱变速传给溜板箱后,实现自动走刀或运动。也可使中拖板形成纵向走刀和运动。中拖板纵向吃刀用手动完成。小拖板可随大、中拖板运动,也可用手动方式作横向或斜向移动,实现刀具位置调节或加工锥度。尾座可沿车床床身实现整体的位置移动,工作时再锁定。还可以通过顶上的尖完成轴类零件以中心定位和支撑。尾座上还可以通过辅助工具装卡钻头,丝锥、饺刀等加工中心孔、钻孔、扩孔、攻丝、饺孔等加工。湖州铝冷冲模具哪家好高高精密模具严把试模环节,冷冲模具出厂前经过多次冲压测试验证。
凸模凹模的间隙,按照材料的不同,厚度的不同,间隙值也是不同的:比如软钢和黄铜,材料厚度0.4~1.2mm,间隙值为厚度的7%~12%(双边),而同样的厚度,硬钢的间隙值为厚度的10%~17%(双边);材料厚度1.2~2.5mm,间隙值为厚度的9%~12%(双边),硬钢的间隙值为18%~25%(双边);材料厚度2.5~4mm,间隙值为厚度的12%~16%(双边),硬钢的间隙值为15%~28%(双边);材料厚度4~6mm,间隙值为厚度的15%~18%(双边)。硬钢的间隙值为27%~29%(双边)。
低合金工具钢是以碳素工具钢为基础,加入适当的合金元素。这样可以降低淬火冷却速度、热应力和组织应力、淬火变形和开裂倾向,明显提高钢的淬透性。用于制造模具的低合金钢包括CrWMn、9Mn2V、9SiCr、9CrWMn、9Mn2、7CrSiMnMoV、6CrNiMnSiMoV等。CrWMn钢淬透性好,淬火变形小,但其耐磨性、强韧性和变形要求仍不能满足复杂形状冷加工模具的需要。高速钢具有较高的硬度、抗压强度和耐磨性,采用低温淬火和快速加热可有效提高其韧性。因此,高速钢越来越多地用于要求高负荷和长使用寿命的冷加工模具。高速钢合金元素含量高、价格高、加工性能差、脆性大,限制了其应用。高高精密模具积累半导体行业案例,打造适配芯片元器件的冷冲模具。
内圆磨床。内圆磨床是用来加工圆形、圆锥形的通或不通孔的,也可对内外轴向端面进行加工。工件夹持在与主轴相连的三爪卡盘之上随主轴慢速旋转,砂轮用芯轴固定作高速旋转运动。加工过程中砂轮还要和工件作轴向往复运动来完成全圆柱面的磨削加工。多功能工具磨床。这是一种模具制作不可缺少的加工设备,它可以完成平面、侧面、台阶面、斜面、直槽及简单成型面的加.工。工件可直接或通过平口钳、V形体、弯板、正弦磁力工作台、分度头等安装固定在用手动操作横向往复运动的工作台上。砂轮架可升降和纵向往复运动实现接近工件、吃刀和进刀操作。很适合小型特殊零件的加工,只是加工精度有限、表面粗糙度较高,只能干磨,粉尘较重、环境质量较差,有噪声,还要注意安全,防止砂轮破裂飞溅伤人。高高精密模具可生产冷冲模具冲头凹模,单独供应模具易损耗零部件。无锡冷冲模具报价
高高精密模具一期投资千万,配备多台精密机床完成冷冲模具零件研磨加工。舟山钨钢板冷冲模具联系人
高高精密模具在冷冲模具制造过程重视应力释放处理,模具钢材经过切削、线切割加工之后内部会留存加工应力,持续冲压作业过程容易出现形变,影响工件尺寸。企业在粗加工之后安排时效处理,热处理工序把控升温、保温、降温节奏,减少钢材内部应力聚集,精加工完成之后再次静置释放残余应力,再进入装配环节。经过应力管控的冷冲模具,在长时间连续冲压工况下,零件尺寸变化幅度更小,减少因模具形变造成的批量工件偏差,适合需要长时间不间断生产的冲压车间,延长模具稳定运行的时长。舟山钨钢板冷冲模具联系人