商机详情 -
佛山涂层麻花钻头厂家
在一些重型五金加工场景中,如大型机械零件加工、钢结构钻孔等,普通钻头往往因强度不足,无法承受高硬度的切削负荷,容易出现钻头断裂、崩刃等问题,导致加工中断,增加生产成本。苏氏锥柄钻采用高硬度合金材质制作,经过特殊热处理工艺,提升了钻身整体强度与韧性,能够承受重型加工场景下的高硬度切削负荷。即便在加工厚壁钢结构件或大型金属法兰盘时,也能保持良好的切削性能,不易出现断裂或崩刃。这种出色的抗负荷能力,让重型五金加工更加轻松不费力,减少因工具损坏导致的加工延误与成本增加,确保重型加工任务的顺利完成。苏氏镀钛麻花钻高速钢基材搭配镀钛工艺,红硬性出众,持续作业不易变形,使用寿命长。佛山涂层麻花钻头厂家
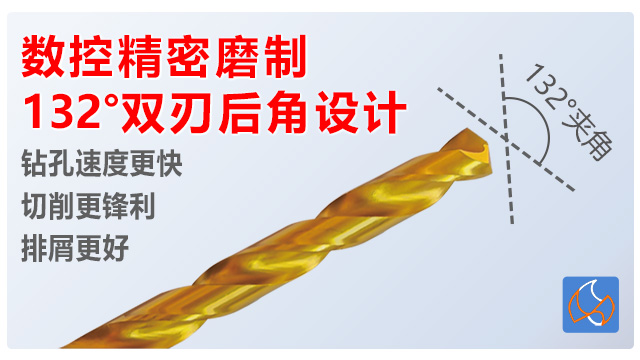
精密零件加工对孔径精度、孔壁光滑度要求高,普通钻头难以满足?苏氏锥柄钻经精磨处理,尺寸公差经数控精密磨制,钻孔直径误差极小,锥柄与主轴的高精度配合的同心度,进一步确保加工精度。刀体选用细晶粒合金工具钢,切削刃精细研磨,切削平稳,减少振动对工件的影响,孔壁光滑无毛刺,无需后续打磨处理。螺旋槽表面抛光处理,排屑阻力小,避免碎屑划伤孔壁,适用于仪器仪表、精密模具、航空零部件等精密加工场景,采购后轻松达到精密加工严苛标准,提升产品**竞争力。比较好的麻花钻头商家苏氏锥柄钻刃口经数控精密磨制,参数一致性强,配合大容量排屑槽,钻孔顺畅,减少后续加工误差。
精密深孔加工对孔径精度、孔壁光滑度要求高,普通加长钻难以满足?苏氏高钴加长钻采用高钴细晶粒高速钢,经精磨与多道热处理工艺,尺寸公差经数控精密磨制,钻孔直径误差极小,确保精密加工需求。加长刀体采用抗振设计,减少钻孔过程中的抖动,配合精细研磨的切削刃,切削平稳,孔壁光滑无毛刺,无需后续打磨处理。螺旋槽表面光滑,排屑顺畅,避免碎屑划伤孔壁,适用于仪器仪表、电子设备、精密模具等对一些精密要求较高的场景,采购后轻松达到精密深孔加工标准,提升产品品质。
低压便携式设备钻孔动力不足、加长钻头易卡顿?苏氏加长钻针对低压设备特性优化刀体设计,轻量化打造同时保证刚性,降低设备负载,避免动力不足导致的钻孔停滞。切削刃经特殊处理,锋利度提升,减少切削阻力,适配低压手电钻、小型便携式钻床等设备,即使户外无电源场景也能顺畅作业。螺旋槽排屑顺畅,进一步降低钻孔阻力,避免因卡顿导致的钻头损坏,延长设备与钻头使用寿命。防锈涂层处理,适应户外潮湿环境,采购后可满足户外施工、移动维修等低压作业场景需求,提升作业灵活性。苏氏加长麻花钻长度适配深孔加工,钻体调质处理抗弯性强,排屑槽优化设计,连续作业不易堵屑、弯曲。
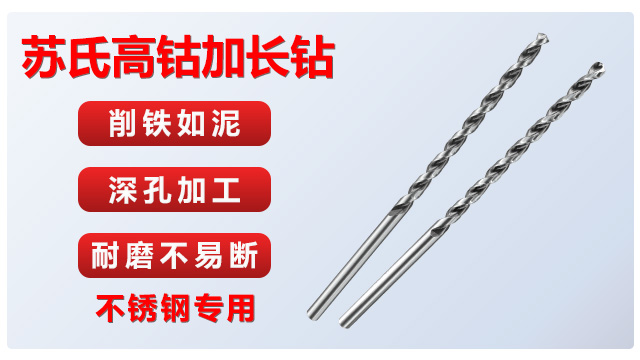
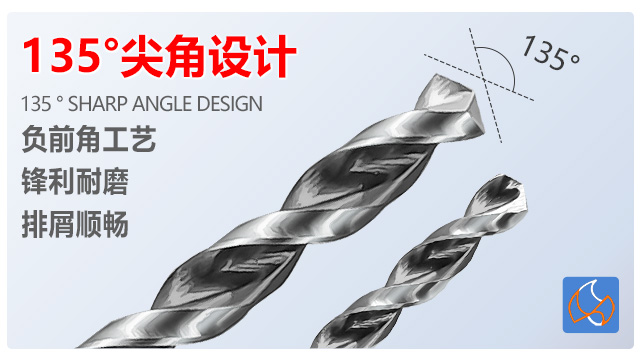
苏氏锥柄钻专为加工工业精密加工设计,锥柄与主轴的贴合精度高,高速旋转时稳定性强,能能够使得钻孔误差较小,能够满足机械零件加工中的高精度要求。钻头采用高速钢基材,含碳量与合金元素配比合理,经真空淬火处理后,硬度提升,同时保持良好的韧性,在高硬度切削作业中不易出现断裂或变形。刃口采用特殊研磨技术,切削角度为135°,切入工件时进给平稳,阻力小,不*提升加工效率,还能让孔壁保持规整光滑,减少后续打磨工作量。排屑槽采用大容积设计,配合优化的螺旋角度,排屑流畅不堵塞,即使在连续长时间作业中,也能维持稳定的加工状态。此外,钻头的耐热性能良好,长时间切削后仍能保持正常的切削性能,适用于模具钢、结构钢、有色金属等多种材质的加工,广泛应用于精密机械制造、航空零部件加工等加工领域。苏氏高钴加长钻在工业上很实用,能钻 4 到 13mm 的孔,长 150 到 300mm,又耐磨又能钻深,特别方便。揭阳TICN麻花钻头规格
苏氏 1/2 柄钻,12.7mm 通用柄部让安装更省心,在各类工业钻孔设备上都能稳定运行,确保作业连续性。佛山涂层麻花钻头厂家
恶劣加工环境下,加长钻头易生锈、磨损快、寿命短?苏氏高钴加长钻不*具备高钴材质的耐磨特性,表面还经过特殊防锈处理,能抵御潮湿、多切削液等复杂环境侵蚀,延长使用寿命。刀体整体强度高,抗疲劳性能优异,在反复深孔作业中不易出现断裂、变形,降低采购更换频率。切削刃适配多种难加工材质,无论是高温环境下的合金加工,还是潮湿环境中的不锈钢加工,都能稳定输出,适用于重型机械维修、户外设备制造等复杂场景,采购后无需担心环境影响,确保作业持续稳定。佛山涂层麻花钻头厂家