商机详情 -
江苏加长麻花钻头现货
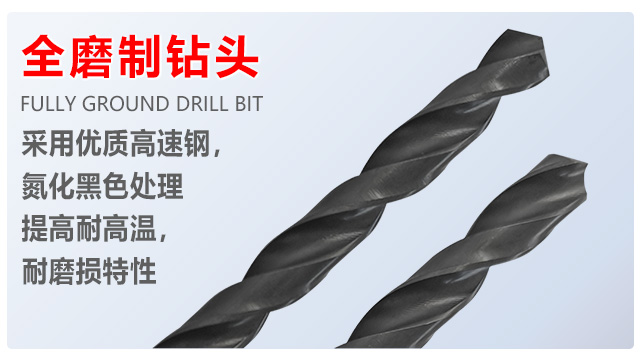
苏氏氮化钻采用高速钢为基材,表面经氮化处理,形成致密的氮化层,能够提升刀体硬度与耐磨性,延长使用寿命。切削刃经精细研磨,锋利度出色,能顺畅应对碳钢、铸铁、铜铝等多种通用金属材质的钻孔作业。螺旋槽设计符合切削力学原理,排屑通道顺畅,可及时排出钻孔过程中产生的碎屑,避免积屑导致钻孔受阻或孔径偏差。直柄结构粗细均匀,与常规钻夹头贴合紧密,装夹便捷稳固,传动扭矩均匀,适用于台钻、手电钻等常见加工设备,满足机械制造、五金加工、日常维修等多场景的基础钻孔需求。
苏氏高钴加长钻硬度足以攻克厚壁不锈钢管,长度满足深孔需求,可一次性钻透,无需中途换钻。江苏加长麻花钻头现货
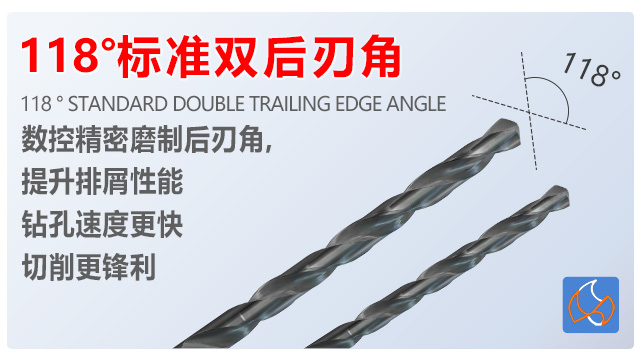
汽车维修厂在为发动机缸体钻孔时,普通钻头面临的高温难题十分棘手。缸体钻孔过程中,由于摩擦剧烈,热量迅速积聚,普通钻头一旦受热,极易出现软化甚至断裂的情况。这不*导致钻孔工作无法顺利完成,还造成了钻头的大量浪费。苏氏高钴麻花钻在高速钢的基础上,添加了 8% 的钴元素,增强了钻头的抗高温性能。当面对发动机缸体这类高温钻孔场景时,它能够稳定抵御热量侵袭,不易发生软化和断裂现象,从而实现轻松不费力的钻孔操作。这意味着维修厂能够出色地完成汽车维修任务,缩短客户等待时间,提升客户满意度。并且,钻头损耗成本的降低,也为维修厂在经营过程中减少了成本消耗,助力维修业务提高收入。茂名全磨麻花钻头商家苏氏直柄氮化麻花钻经氮化处理,表面坚硬防锈,适配铁板、普通钢材批量加工,性价比出众。
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切削刃宽度适中,切削受力均匀,可降低重载加工时的振动,提升钻孔稳定性。 螺旋槽设计兼顾排屑效率与散热性能,减少重载切削时的热量堆积,适用于重型机械加工、厚板金属钻孔、大型零部件制造等重载场景,满足高硬度作业需求。
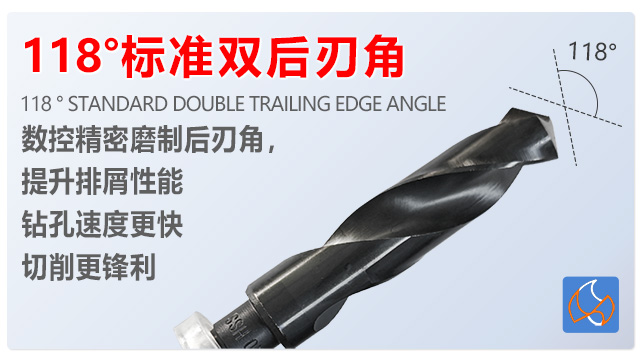
农机制造厂在零件加工过程中,常常需要根据不同工序,在多种设备上进行钻孔操作。由于不同设备对钻头柄径要求各异,工人在更换设备时,需要花费大量时间寻找适配的钻头,这严重影响了加工效率。苏氏 1/2 柄钻的设计充分考虑到这一问题,其通用柄径为 12.7mm,适用于绝大多数常见的钻床和铣床等设备。同时,它的刃径范围为 13 - 36mm,统一长度为 145mm,能够满足农机制造中各类不同尺寸孔的加工需求。工人在更换设备时,无需再为寻找不同柄径的钻头而烦恼,可直接使用苏氏 1/2 柄钻进行作业,节省了大量寻找钻头的时间,加工效率得以大幅提升。这使得农机厂能够更快地完成零件加工任务,有力确保了农机的生产进度。并且,由于减少了钻头的库存种类,降低了库存管理成本,进一步提高了企业的运营效益。苏氏加长麻花钻采用变螺旋角排屑槽设计,近柄端螺旋角 35 度,深孔加工排屑顺畅不堵塞。
汽车零部件制造厂在加工发动机曲轴这类高温部件时,普通钻头根本扛不住。曲轴钻孔时,由于金属之间的剧烈摩擦,局部温度会因为切削热且升高,普通钻头遇到这样的高温,刃口很容易软化,甚至直接断裂。一旦钻头断裂,不*要花时间取出断在工件里的钻头,还可能导致整个曲轴报废,损失不小。苏氏高钴麻花钻在高速钢里添加了 8% 的钴元素,抗高温能力得到了极大提升。用它来加工发动机曲轴,就算面对钻孔时的高温,也能保持稳定的性能,不会轻易软化或断裂。不*能顺利完成钻孔作业,钻出的孔精度也能满足要求,不用再担心因钻头问题导致工件报废。这让汽车零部件制造厂的生产流程更顺畅,减少了不必要的损耗,也降低了生产成本,同时还能保证曲轴的加工质量,为后续发动机组装提供可靠的零部件。苏氏高钴钻含 8% 钴元素,在工业钻孔中更抗磨损,面对不锈钢等难加工材料,能保持良好钻孔性能,提升效率。东莞耐用麻花钻头厂家现货
苏氏 1/2 柄钻表面氮化处理,耐磨耐高温,可加工钢、铜、铝合金等多材质,工业批量作业性价比突出。江苏加长麻花钻头现货
苏氏 1/2 柄钻亮点在于 12.7mm 通用柄径设计,完美适配台钻、CNC 机床、手电钻等多类钻孔设备,无需额外适配配件,安装便捷且夹持稳固,高速旋转时不易打滑偏移,大幅降低作业误差。钻头采用高速钢基材,经严格调质处理,兼具出色的硬度与韧性,能应对钢、铜、铝合金等多种常见金属材质加工,适配工业批量生产与小型加工场景。刃口经数控精密磨制,135° 标准钻尖角度可均匀分散切削压力,减少钻孔时的振动与崩刃可能性,确保孔径误差较小。 排屑槽采用抛物线螺旋设计,结合优化的槽宽与螺旋角,排屑效率比普通钻头提升明显,能够避免碎屑堆积导致的卡钻、堵孔问题,确保连续作业的顺畅性。表面经防锈处理,耐磨损、抗腐蚀,延长使用寿命的同时降低更换频率,尤其适合中小型加工厂、维修车间的高频次使用,是兼顾实用性、稳定性与性价比的通用型钻孔工具。江苏加长麻花钻头现货