商机详情 -
上海HSE 麻花钻头大概价格
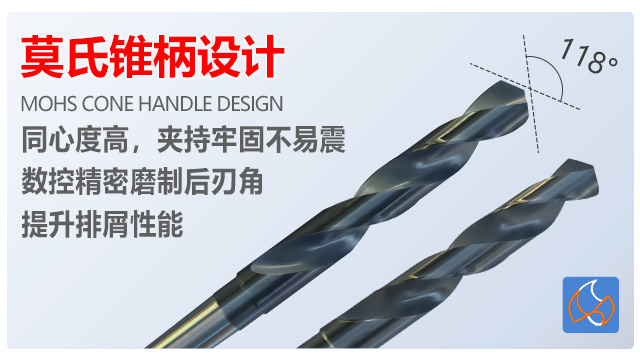
在需要频繁更换钻头的加工场景中,普通直柄钻头拆装时需反复调整钻夹头,操作繁琐且耗时,尤其在批量加工不同孔径工件时,会浪费大量时间。苏氏锥柄钻的锥形连接设计让拆装过程更加便捷,只需通过钻床的主轴拉钉或顶出机构,即可快速实现钻头的安装与拆卸,无需反复调试钻夹头。更换钻头时,只需轻轻敲击或通过机械结构就能完成装卸,整个过程只需几十秒,相比普通直柄钻头节省大量时间。对于需要频繁切换钻头型号的五金从业者来说,这种便捷的拆装方式能明显减少换钻时间,让批量加工流程更加顺畅,提升整体生产效率。苏氏套装钻头含多种常用规格,直柄设计适配家用与工业通用设备,一套满足多尺寸钻孔需求,收纳便捷。上海HSE 麻花钻头大概价格
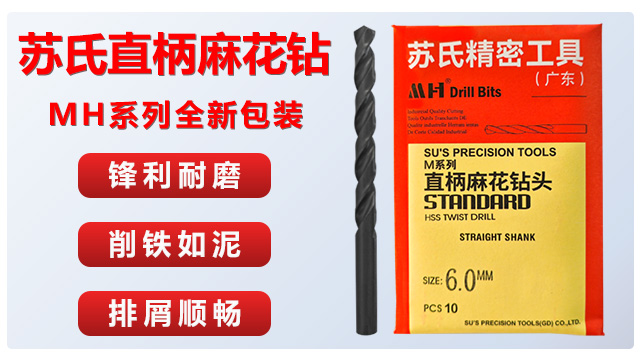
苏氏 1/2 柄钻聚焦用户需求,以通用适配、耐磨耐用为一大卖点做为优势,12.7mm 柄径能够兼容各类钻孔设备,解决了不同场景下工具适配的痛点,让作业更便捷。钻头采用质量高速钢基材,搭配数控工具的表面处理工艺,耐磨性与抗氧化性大幅提升,在高频次钻孔作业中,能长时间保持刃口锋利,减少更换频率,提升整体生产效率。刃口经数控工具研磨,切削角度优化,切入阻力小,钻孔过程平稳,不*能提高加工速度,还能能够保护工件表面,避免出现崩边、划痕等问题。排屑槽采用双螺旋设计,排屑通道顺畅,容积充足,可较快排出切削过程中产生的碎屑,避免堆积在孔内影响加工精度,同时降低刃口积热,延长钻头使用寿命。该钻头覆盖 1-36mm 多规格尺寸,能满足不同孔径的加工需求,适配钢、铜、铝、塑料等多种材质,能够应用于机械制造、汽车维修、建筑装修等领域,是一款性价比出众的通用型钻孔工具。肇庆比较好的麻花钻头厂家工业干活怕麻烦就选苏氏 1/2 柄钻,12.7mm 的柄部规格统一,换着用不用调设备,省不少时间。
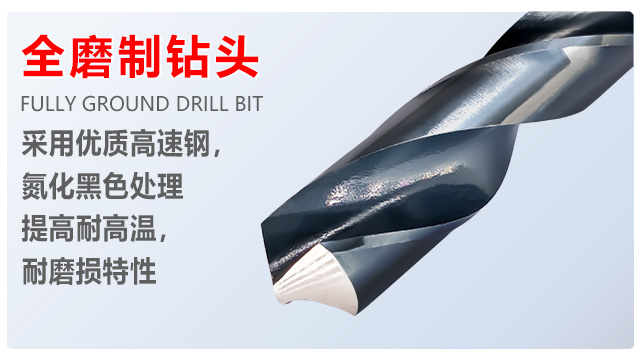
专为重载钻孔作业设计,苏氏高钴钻的高钴材质提升了刀体的承载能力与抗磨损性能,能应对大直径、高负荷的金属钻孔需求。刀体截面尺寸优化,刚性更强,在重载切削时不易出现弯曲或断裂,确保作业安全与加工精度。 切削刃宽度适中,切削受力均匀,可降低重载加工时的振动,提升钻孔稳定性。 螺旋槽设计兼顾排屑效率与散热性能,减少重载切削时的热量堆积,适用于重型机械加工、厚板金属钻孔、大型零部件制造等重载场景,满足高硬度作业需求。
普通直柄钻头受限于柄部结构,在传递扭矩时能力较弱,面对大孔径、深孔或高硬度材质加工时,容易出现扭矩不足导致的切削无力,甚至引发钻头停转、损坏的情况。苏氏锥柄钻的锥形结构与钻床主轴接触面积更大,能够更好地传递主轴扭矩,为钻头提供充足的切削动力。即便在加工大孔径金属工件或钻削高硬度合金材质时,也能保持顺畅的切削状态,不会因扭矩不足而影响加工进度。这种强劲的扭矩传递能力,让大负荷钻孔作业更加轻松不费力,减少因动力不足导致的工具损耗与加工中断,提升整体作业效率。苏氏 1/2 柄钻具备抛物线螺旋排屑槽,排屑效率出众,尤其适配铝合金加工,安装便捷,减少工具更换时间。
模具厂在加工深腔模具时,普通钻头因长度不足,难以深入到模具内部进行钻孔作业。为解决这一问题,往往需要采用拼接工具或更换特殊设备,操作过程极为繁琐复杂。苏氏加长麻花钻完美攻克这一难题,其刃径范围为 1 - 16mm,长度可达 100 - 600mm,无论是浅孔还是深孔加工,都能轻松应对。以加工深腔塑料模具为例,苏氏加长麻花钻可直接深入到模具深处,一次性完成钻孔,无需进行额外的工具拼接,也不必更换设备。这不*大幅缩短了模具加工工期,使模具厂能够更快地向客户交付产品,减少客户催单压力,还节省了因拼接工具和更换设备所产生的额外成本,为模具厂创造更多经济效益。苏氏 1/2 柄钻专为工业场景设计,通用柄部尺寸12.7mm,适配性强,能满足多种工业设备钻孔需求。佛山耐用麻花钻头现货
苏氏 1/2 柄钻的柄部是 12.7mm,工业设备上都能装,不用费劲找适配的配件,装完就能赶紧干活。上海HSE 麻花钻头大概价格
高钴钻 —— 高精度加工,表面锋利:高钴钻的刃口经过五轴数控磨削加工,这种加工技术能够将刃口锋利度在 0.01mm 刃口半径,在钻削钛合金等高精度要求的材料时,加工后的表面粗糙度可达 Ra1.6,满足了精密零件加工对表面质量的严苛要求。含钴高速钢的导热系数比普通高速钢高 15%,散热性能更加优异,在加工过程中能够轻松将热量散发出去,避免了因热量积聚导致的刃口磨损和工件变形。适合加工厚度 5-30mm 的高温合金板材,钻孔尺寸精度可达 H8 级,减少了后续的铰孔工序,为企业节省了加工成本和时间。上海HSE 麻花钻头大概价格