商机详情 -
汕头本地附近麻花钻头专卖店
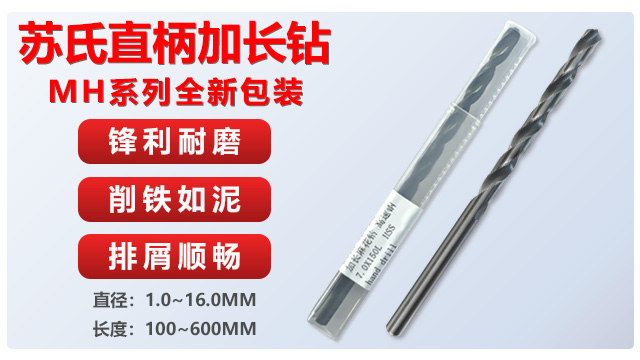
厚板材料钻孔反复换刀、耗时费力?苏氏加长钻刀体长度能够满足厚板加工需求,可一次性贯穿厚钢板、厚木板等材料,无需分层钻孔,提升作业效率。刀体选用耐磨高速钢,表面光滑减少切削阻力,同时增强散热性能,避免长时间加工导致刀体过热磨损,延长使用寿命。切削刃角度优化,降低厚料钻孔阻力,减少材料崩裂、毛刺问题,提升加工成品率。螺旋槽导程合理,排屑顺畅,避免大量碎屑堆积影响作业,适用于建筑装修、机械加工等厚板场景,采购后较快提升厚板加工产能。苏氏锥柄钻锥柄与机床主轴贴合紧密,高速旋转稳定性强,保证钻孔垂直度,适配精密机械加工场景。汕头本地附近麻花钻头专卖店
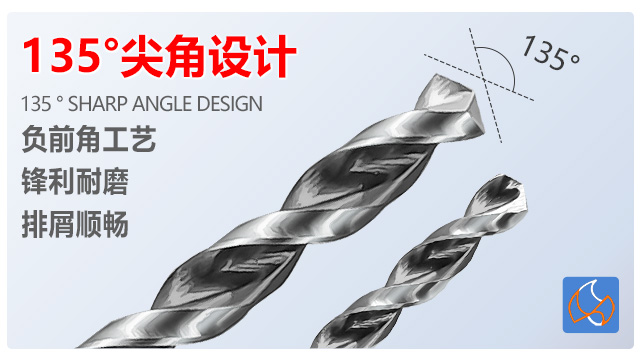
数控精密磨制刃口 ——精细切削的优势:数控精密磨制刃口技术是苏氏麻花钻头实现高精度切削的关键所在,这项技术体现了苏氏钻头的加工水平。我们采用高精度的数控磨床,对钻头刃口进行自动化打磨,每一个参数都经过电脑精确磨制,确保刃口的角度、锋利度和对称性都达到较高的标准。与传统手工磨制刃口相比,数控精密磨制的刃口误差更小,一致性更好,每一个钻头的性能都能保持稳定。锋利的刃口能快速切入材料,减少切削力,降低设备的负荷,同时也能保证钻孔的精度,使孔径误差在 0.01mm 以内。普通钻头手工磨制的刃口往往存在角度不一致、锋利度不足等问题,导致钻孔精度低、效率差,而苏氏麻花钻头凭借数控精密磨制的刃口,能明显提高钻孔效率和质量,为您节省大量的工作时间和成本。广东锥柄麻花钻头大概价格工业里钻大孔就找苏氏锥柄钻,莫氏锥柄接上设备很稳,能做不少大规格的,重型加工时用着特别顺手。
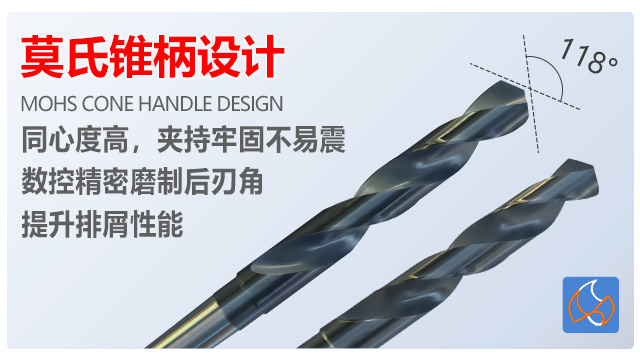
钢结构厂在加工大型钢构件时,经常面临需要钻大孔的情况。然而,普通钻头的尺寸往往无法满足要求,若要寻找专门的大尺寸钻头,不*采购难度大,而且价格昂贵。苏氏锥柄钻的出现,成功解决了这一难题,其直径可达 40mm,完全能够满足钢结构厂钻大孔的需求。此外,苏氏锥柄钻采用高速钢材质,硬度高,在钻削大型钢构件时,展现出良好的耐用性,不易出现磨损现象。这使得钢结构厂无需再四处奔波寻找特殊大尺寸钻头,采购过程更加便捷,同时也能确保钻孔质量符合高标准要求。使用苏氏锥柄钻,钢结构厂在加工大型构件时更加省心,工程进度得以能够稳定进行,不会因钻头问题延误工期。而且,钻头更换频率的降低,也减少了加工成本,为企业创造更多价值。
普通钻头在进行大孔径钻孔时,因自身刚性不足,容易出现钻头发颤、弯曲的情况,导致钻出的孔径偏大、孔壁粗糙,无法满足高精度加工需求。苏氏锥柄钻在设计上强化了钻身刚性,搭配锥形柄部的稳固支撑,整体抗弯曲、抗振动能力大幅提升。在加工直径较大的孔(如 20mm 以上孔径)时,即便钻身伸出长度较长,也能保持稳定的钻孔状态,不易出现发颤或弯曲。这使得钻出的大孔径不*尺寸精确,孔壁也更加光滑,减少后续打磨修整工序。对于需要加工大孔径精密工件的从业者来说,苏氏锥柄钻能轻松满足精度要求,减少因加工缺陷导致的产品报废。工业里钻难加工的材料,苏氏高钴钻很给力,有 8% 的钴加持特别耐磨,干活的时候不用老停手换钻头。
高钴钻 —— 高红硬性,难材克星:高钴钻采用含钴量 8-10% 的高速钢基材,这种特殊的材质使其红硬性温度达到 600-650℃,在持续钻削 304、316 不锈钢等难加工材料时,即使刃口温度超过 500℃,依然能够保持足够的硬度,不会出现刃口软化的现象。双后角刃口设计是其另一大亮点,这种设计使摩擦系数降低 35%,减少了钻孔过程中的能量损耗,同时横刃经过圆弧过渡处理,使进给力减少 30%,让钻孔过程更加省力、轻松不费力。非常适合加工厚度 5-50mm 的不锈钢板材,无论是在大型工业生产中,还是小型加工车间里,都能轻松应对不锈钢加工的难题。苏氏锥柄钻切削效率稳定,能应对中高硬度金属加工,钻孔规整无毛刺,提升零件加工整体质量。广东锥柄麻花钻头大概价格
苏氏 1/2 柄钻,柄部 12.7mm 规格标准化,适配多数工业钻孔设备,确保钻孔过程稳定,减少故障停机。汕头本地附近麻花钻头专卖店
苏氏钻头 —— 跨行业的钻孔解决方案:从家庭 DIY 到工业生产,苏氏麻花钻头凭借多样化的产品线,成为跨行业的钻孔利器。无论是家装时需要的 1/2 柄钻,还是模具加工用的锥柄钻;无论是追求性价比的氮化钻,还是处理难加工材料的高钴钻,都能找到对应型号。其共性的高速钢基材、数控磨制刃口和大容量排屑槽,确保了 “钻得快、钻得准、钻得久” 的重要优势。对比那些只专注单一领域的品牌,苏氏钻头能让五金店老板减少库存压力,让加工厂降低采购复杂度。选择苏氏,就是选择了一套覆盖全场景的钻孔解决方案,无论您面对何种材料和工况,都能找到合适的 “钻” 家帮手。汕头本地附近麻花钻头专卖店