商机详情 -
汕头内冷麻花钻头采购
重型机械厂在加工大型齿轮零件时,对钻头性能提出了较高要求。 一方面需要钻头具备足够长度以钻削深孔,另一方面要能承受加工过程中产生的高温。 普通钻头在这两方面表现欠佳,要么长度无法满足需求,要么在高温下容易折断,严重影响加工质量和进度。 苏氏高钴加长麻花钻巧妙结合了高钴和加长的双重优势,8% 钴元素的添加赋予其出色的抗高温能力,150 - 300mm 的长度以及 4 - 13mm 的刃径,使其能够轻松深入大型齿轮内部进行深孔钻削。 在钻孔过程中,它既能抵御高温,保持钻头的稳定性,又不易损坏,从而确保钻孔质量能够满足对精度较高的要求,减少了因钻头问题导致的返工次数。重型机械厂采用苏氏高钴加长麻花钻后,加工效率大幅提高,零件报废率明显降低,能够避免了原材料的浪费,降低了工厂的生产成本。苏氏高钴钻里的 8% 钴很有用,在工业上用着特别耐磨,钻不锈钢这些材料时,钻头能用更久,少换几次。汕头内冷麻花钻头采购
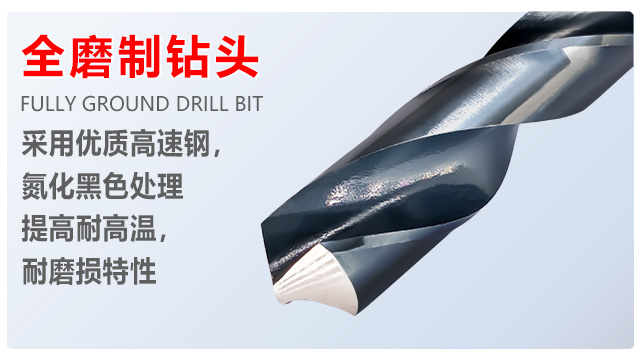
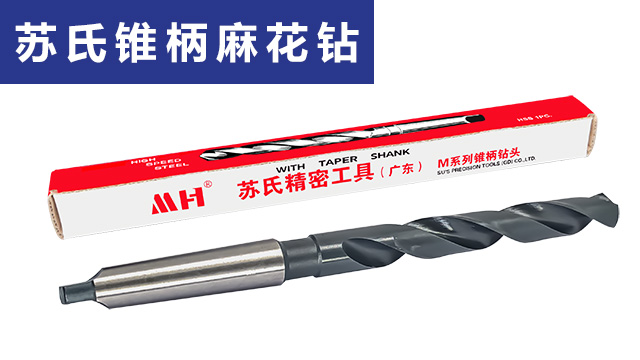
苏氏 1/2 柄钻聚焦用户需求,以通用适配、耐磨耐用为一大卖点做为优势,12.7mm 柄径能够兼容各类钻孔设备,解决了不同场景下工具适配的痛点,让作业更便捷。钻头采用质量高速钢基材,搭配数控工具的表面处理工艺,耐磨性与抗氧化性大幅提升,在高频次钻孔作业中,能长时间保持刃口锋利,减少更换频率,提升整体生产效率。刃口经数控工具研磨,切削角度优化,切入阻力小,钻孔过程平稳,不*能提高加工速度,还能能够保护工件表面,避免出现崩边、划痕等问题。排屑槽采用双螺旋设计,排屑通道顺畅,容积充足,可较快排出切削过程中产生的碎屑,避免堆积在孔内影响加工精度,同时降低刃口积热,延长钻头使用寿命。该钻头覆盖 1-36mm 多规格尺寸,能满足不同孔径的加工需求,适配钢、铜、铝、塑料等多种材质,能够应用于机械制造、汽车维修、建筑装修等领域,是一款性价比出众的通用型钻孔工具。汕头内冷麻花钻头采购苏氏锥柄钻采用莫氏锥柄设计,适配工业大型加工设备,可支持13~40mm更大规格,轻松完成大尺寸钻孔任务。

镀钛钻 —— 长寿命设计,降低成本:镀钛钻的 TiN 镀层使其使用寿命比未镀钛产品延长 2-3 倍,在批量加工生产中,能够减少换刀次数 60%,提高了生产效率,降低了因换刀导致的停机时间损失。涂层表面光滑度 Ra≤0.1μm,这种超高的光滑度使切屑附着力降低 70%,在加工密度板、刨花板等易产生碎屑的材料时,不易堵塞排屑槽,保证了钻孔过程的顺畅进行。可在 800rpm-2500rpm 转速范围内稳定工作,适配多种数控钻孔设备,无论是小型数控钻床还是大型自动化生产线,都能很好地融入其中,发挥稳定的性能。
锥柄钻 —— 重型机械加工的一大利器:在重型机械加工厂的车间里,苏氏锥柄钻的稳定性备受青睐。莫氏锥柄与车床、钻床主轴的锥度完美契合,通过摩擦力实现自锁,高速钻孔时不会出现 “打滑” 现象。经过特殊热处理的高速钢基材,硬度突破 HRC62,在钻削 45 号钢、铸铁等材料时,刃口不易卷刃。其刃口角度经过优化,顶角 118 度的设计能分散切削力,配合螺旋角 30 度的排屑槽,在加工大型齿轮的固定孔时,切屑呈碎屑状顺畅排出,减少对孔底的划伤。普通锥柄钻在钻深孔时容易因晃动导致孔径变大,而苏氏产品能将公差在 0.02mm 内,满足精密装配需求。苏氏高钴加长钻规格 4~13mm,长度 150~300mm,工业中兼顾高钴耐磨与加长深孔优势,适配特定加工场景。
专为批量钻孔生产场景设计的苏氏氮化钻,凭借氮化处理带来的高耐磨性,在连续作业中仍能保持良好的切削性能,减少换刀频次,提升生产效率。 刀体采用标准化生产工艺,尺寸精度高,不同批次产品的一致性强,确保批量加工件的孔径统一。 切削刃经特殊钝化处理,锋利度持久,可降低切削过程中的磨损速度,延长单支钻头的使用寿命。 螺旋槽表面光滑,减少切削阻力,降低能耗的同时,让排屑更顺畅,适用于流水线生产、批量加工零部件等场景,为加工生产提供助力,减少了加工时间成本。在工业加工中的苏氏高钴加长钻,耐磨且能深钻,能够满足对一些难加工材料进行深孔钻孔作业。汕头内冷麻花钻头采购
苏氏镀钛麻花钻涵盖多规格尺寸,适配手电钻、台钻等设备,工业生产与日常维修均适用。汕头内冷麻花钻头采购
苏氏钻头 —— 跨行业的钻孔解决方案:从家庭 DIY 到工业生产,苏氏麻花钻头凭借多样化的产品线,成为跨行业的钻孔利器。无论是家装时需要的 1/2 柄钻,还是模具加工用的锥柄钻;无论是追求性价比的氮化钻,还是处理难加工材料的高钴钻,都能找到对应型号。其共性的高速钢基材、数控磨制刃口和大容量排屑槽,确保了 “钻得快、钻得准、钻得久” 的重要优势。对比那些只专注单一领域的品牌,苏氏钻头能让五金店老板减少库存压力,让加工厂降低采购复杂度。选择苏氏,就是选择了一套覆盖全场景的钻孔解决方案,无论您面对何种材料和工况,都能找到合适的 “钻” 家帮手。汕头内冷麻花钻头采购