商机详情 -
茂名加长麻花钻头大概价格
氮化钻 —— 汽修厂的高性价比之选:汽修厂每天要面对各种金属部件的钻孔作业,苏氏氮化钻凭借高性价比成为比较好的选择。氮化处理在钻头表面形成 5-8μm 的硬化层,硬度高达 HV1000,比普通高速钢钻头耐磨度提升 50%。在钻削汽车底盘硬度较高的螺栓孔时,即便连续作业 8 小时,刃口依然锋利。它的抗腐蚀性能也十分出色,在接触冷却液、油污后不易生锈,省去频繁保养的麻烦。与同价位的普通钻头相比,寿命延长 2 倍以上,算下来单孔加工成本降低近一半。无论是维修发动机缸体,还是改装排气管,都能应对自如。工业里钻难加工材料,选苏氏高钴钻准没错,8% 的钴让钻头更耐磨,能较快且轻松处理,少了不少麻烦。茂名加长麻花钻头大概价格
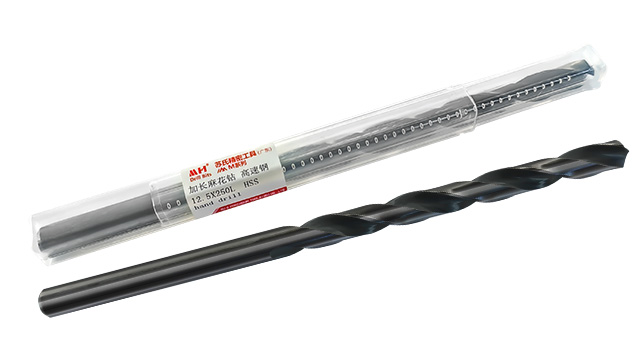
高钴钻 —— 高红硬性,难材克星:高钴钻采用含钴量 8-10% 的高速钢基材,这种特殊的材质使其红硬性温度达到 600-650℃,在持续钻削 304、316 不锈钢等难加工材料时,即使刃口温度超过 500℃,依然能够保持足够的硬度,不会出现刃口软化的现象。双后角刃口设计是其另一大亮点,这种设计使摩擦系数降低 35%,减少了钻孔过程中的能量损耗,同时横刃经过圆弧过渡处理,使进给力减少 30%,让钻孔过程更加省力、轻松不费力。非常适合加工厚度 5-50mm 的不锈钢板材,无论是在大型工业生产中,还是小型加工车间里,都能轻松应对不锈钢加工的难题。广东HSS 麻花钻头品牌推荐工业加工中遇到要钻深孔还得耐磨的情况,苏氏高钴加长钻刚好能满足,规格和长度都很实用。
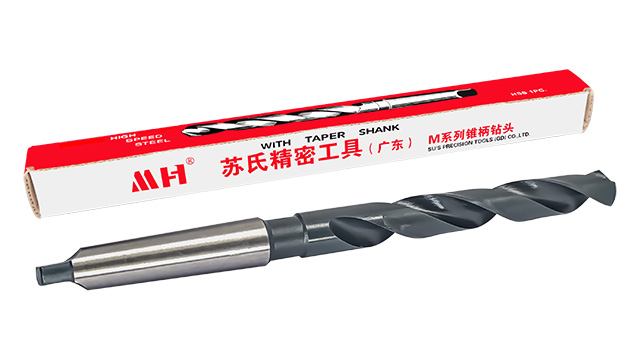
氮化钻 —— 表面强化,经济耐用:氮化钻的表面氮化层厚度均匀,这层氮化层的显微硬度高达 HV950-1050,相比未经过氮化处理的钻头,耐磨性提升了 60%,能够在各种复杂的加工环境中保持良好的切削性能。同时,氮化处理还在钻头表面形成了一层致密的氧化层,经过耐盐雾测试可达 48 小时以上,即使在潮湿的环境中存放,也不易发生锈蚀现象,延长了钻头的存放寿命。与同规格的普通钻头相比,单支氮化钻的使用寿命能够延长 2 倍,按照单位钻孔数量计算,成本降低了 40%,在保证加工质量的同时,为用户节省了大量的耗材成本,是一款兼具性能和经济性的高质量产品。
镀钛钻 —— 长寿命设计,降低成本:镀钛钻的 TiN 镀层使其使用寿命比未镀钛产品延长 2-3 倍,在批量加工生产中,能够减少换刀次数 60%,提高了生产效率,降低了因换刀导致的停机时间损失。涂层表面光滑度 Ra≤0.1μm,这种超高的光滑度使切屑附着力降低 70%,在加工密度板、刨花板等易产生碎屑的材料时,不易堵塞排屑槽,保证了钻孔过程的顺畅进行。可在 800rpm-2500rpm 转速范围内稳定工作,适配多种数控钻孔设备,无论是小型数控钻床还是大型自动化生产线,都能很好地融入其中,发挥稳定的性能。苏氏加长钻长度能到 600mm,在工业深孔加工中很有优势,1 到 16mm 的孔都能钻,适配很多场景。
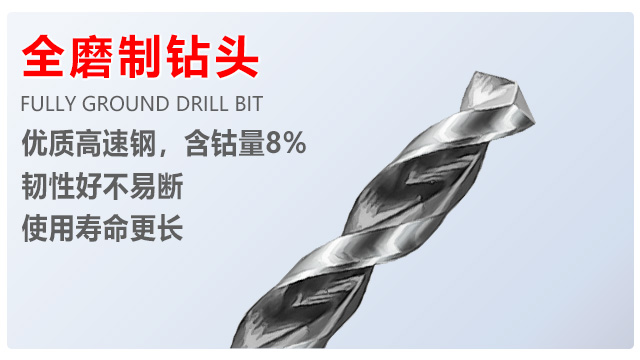
麻花钻头的选购关键指标与参数匹配:选购时需关注①材料:根据工件材料选择高速钢(碳钢、铸铁)或硬质合金(不锈钢、淬火钢);②直径精度:IT11-IT13 级用于普通加工,IT8-IT10 级用于精密加工;③螺旋角:塑性材料选大螺旋角,脆性材料选小螺旋角;④涂层:高速切削或难加工材料需涂层钻头。例如,加工 45# 钢(HB200)时,应选 W6Mo5Cr4V2 高速钢钻头,直径 10mm,螺旋角 25°,顶角 118°,未涂层;加工 304 不锈钢时,需选整体硬质合金钻头,直径 8mm,螺旋角 30°,顶角 110°,TiAlN 涂层。苏氏高钴加长钻长 150 到 300mm,工业里钻深孔刚好,4 到 13mm 的孔能钻,耐磨的特性也很实用。广州HSE 麻花钻头哪里买
苏氏 1/2 柄钻在工业上适配性强,12.7mm 的柄部接上设备很顺畅,不管哪种钻孔场景,用着都稳。茂名加长麻花钻头大概价格
狭窄空间钻孔难、常规钻头无法触及?苏氏加长钻凭借修长刀体设计,轻松深入设备缝隙、构件内侧等狭小区域,解决隐蔽位置钻孔痛点。刀体采用高硬度合金材质,淬火处理后硬度达标,远距离作业时仍能保持稳定,避免因刀体过长导致的抖动偏移,确保钻孔精度。切削刃经精细研磨,锋利耐用,可应对碳钢、木材、塑料等多种材质,排屑顺畅不堆积,无需频繁清理作业空间。适配普通手电钻、台钻,操作灵活便捷,采购后可直接使用于设备维修、家具安装等场景,能够解决狭窄空间作业难题。茂名加长麻花钻头大概价格