商机详情 -
山东激光熔覆焊焊接机器人参考价
冶金产线当中辊类、衬板、导卫等零部件长期承受摩擦冲击,表面容易出现磨损、划伤,激光熔覆焊机器人适合这类修复作业。在工件表面熔覆耐磨合金粉末,形成均匀覆层,恢复外形尺寸,提升表面耐磨能力。修复后的辊件重新上机使用,延长服役周期,减少备件采购与停机更换频次。部分冶金管路、容器构件,使用氩弧焊机器人完成密封焊缝加工,抵抗介质腐蚀。冶金车间粉尘浓度偏高,选型时关注设备防护等级,做好密封防护,定期清理传感镜头、散热通道。激光跟踪功能可以扫描磨损轮廓,自动生成熔覆路径,减少人工测绘、示教工作量。修复工艺流程包含表面预处理、探伤、熔覆加工、后续机加工、复检。整套工作站可做成移动式结构,方便在不同检修区域流转使用。工艺人员会根据基材材质,匹配对应的熔覆粉末与整套参数方案,控制覆层裂纹风险。图灵焊接机器人配套离线仿真软件,电脑预演焊接路径,不占用产线生产时间。山东激光熔覆焊焊接机器人参考价
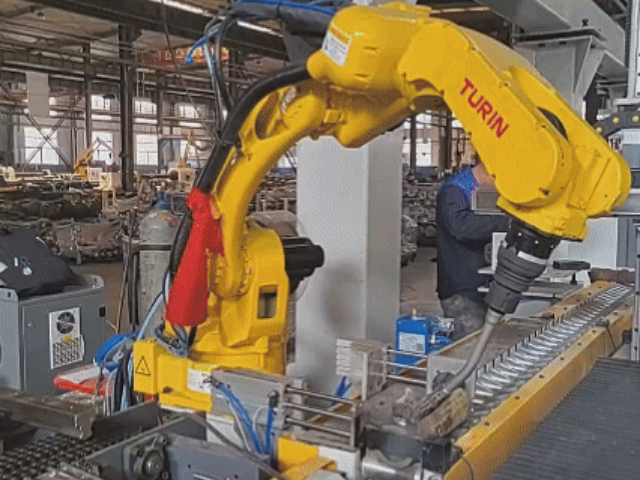
激光切割机器人借助激光能量熔化、气化金属材料,辅助气体吹除熔渣,在板材上切割出设定轮廓。机器人带动切割头灵活运动,不受直线导轨限制,可以加工异形轮廓、空间曲面工件。辅助气体可选氧气、氮气、压缩空气,不同气体适配碳钢、不锈钢、铝合金等不同材料。切割头高度传感维持喷嘴和板材之间距离稳定,保障切割质量。该设备常和焊接单元组合,工件完成切割下料之后,直接流转进入焊接工位,减少中间转运环节。切割缝宽度可控,切口断面光洁度较好,减少后续打磨工作量。切割参数包含激光功率、行走速度、气压、焦点位置,厚板加工需要降低速度、调整功率。机器人离线编程软件可以导入图纸文件,自动生成切割路径,降低示教工作量。设备运行时,除尘装置同步收集烟尘与熔渣,维持工位环境,喷嘴、保护镜片属于消耗件,纳入定期维护清单。浙江氩弧焊焊接机器人原理上海图灵智造激光熔覆焊机器人,实现工件表面熔覆修复,延长零部件使用寿命。
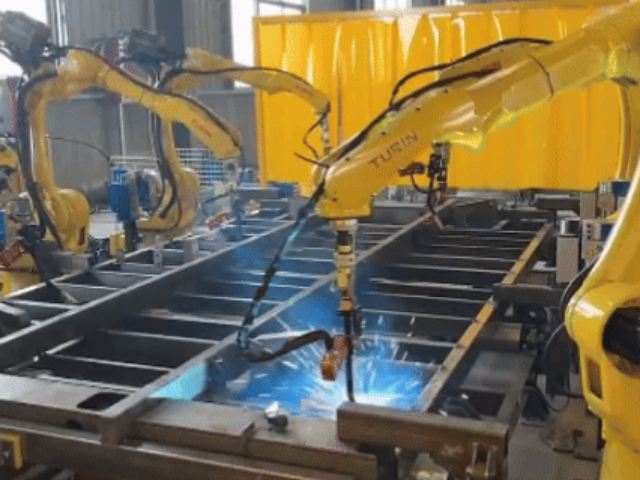
针对薄壁不锈钢、管件类精密焊接场景,氩弧焊工艺对机器人轨迹平稳性、重复定位精度提出严苛要求。图灵氩弧焊焊接机器人拥有高精度运动控制,运行轨迹平滑,减少焊接抖动带来的缺陷,保障焊缝表面光洁少飞溅。工作站可配置热丝氩弧焊接系统,提升焊接熔敷效率;搭载激光跟踪系统,自动补偿管件装配错边与间隙偏差,降低对前道装配工序的要求。支持离线编程,复杂管件焊缝可在软件内完成轨迹规划,缩短现场调试换产时间。上海图灵智造可以根据管件直径、壁厚、焊接节拍定制工作站,配备变位机实现管件旋转焊接,本地工程师上门完成工艺调优,助力管件加工企业实现精密氩弧焊接自动化。
图灵智造可为焊接机器人提供配套备件供应,备件按照损耗特点分为消耗件、易损件、结构备件、电控备件四大类。消耗件包含导电嘴、喷嘴、保护镜片、电极帽,使用频次高,磨损速度快,需要持续备货更换。易损件包含送丝轮、管线包、密封垫圈、气路接头,随运行时长逐步老化。结构备件包含减速机、焊枪支架、变位机轴承等,更换周期更长。电控备件包含传感器、通讯模块、驱动板卡,用于电路故障替换。企业可以根据开机时长,制定备件安全库存,高频消耗件保持常备库存,大件备件按需求提前下单。备件和设备机型匹配,不同工艺组件备件型号不通用,备货时核对机型与工艺类型。原厂备件和设备参数匹配度更高,减少替换之后出现精度异常、密封漏气等问题。同时配套备件更换指引文档,写明拆装顺序、校准要点,方便现场维保人员操作。图灵点焊机器人支持连续多点点焊,24 小时不间断作业,解决人工点焊效率低痛点。
点焊机器人运行重点管控电极状态与水路冷却系统。电极帽直接接触工件,磨损之后端面变形,电流分布改变,熔核大小不稳定,需要定期修磨或者更换。水冷回路持续给焊钳电极降温,水路堵塞、流量不足会造成电极过热,粘料严重。焊钳气缸压力保持稳定,压力不足会导致板材接触电阻波动,焊点强度不一致。焊点位置排布避开工件尖角、折边位置,防止电流分流。多焊点加工时,规划焊接顺序,控制工件热变形。焊钳开合位置预留足够空间,避免运动中和工装碰撞。控制器记录焊接电流、通电时长,出现参数偏离阈值时触发报警。操作人员定期清理焊钳表面飞溅残渣,检查导线接头有无发热松动。点焊工件表面镀层、油漆会影响导电效果,焊接点位区域提前做清洁处理。图灵精密氩弧焊焊接机器人适配 0.1mm 细焊丝,满足医疗、3C 微小构件焊接需求。北京激光焊接焊接机器人应用范围
医疗器械加工用图灵焊接机器人,焊缝无残留,满足医疗洁净生产规范。山东激光熔覆焊焊接机器人参考价
激光熔覆焊属于增材类工艺,金属粉末随载气送入激光焦点区域,粉末和基材表层一同熔化,冷却形成冶金结合覆层。送粉方式分为同轴送粉和旁轴送粉,同轴送粉各个方向熔覆一致性更好,适合多方向行走轨迹。关键工艺参数包含激光功率、送粉速率、扫描速度、搭接率。搭接率控制相邻两道熔覆带的重叠宽度,搭接过低表面出现沟壑,搭接过高累积热量偏大。单层熔覆厚度存在区间,想要厚覆层采用多层叠加,每一层方向交错,降低内应力。基材材质不同,裂纹倾向不一样,碳钢、合金钢容易产生裂纹,必要时增加预热工序。熔覆完成之后,覆层表面存在波纹,多数工况后续配套机加工,达到图纸尺寸要求。熔覆工艺还需要配套探伤检测,确认覆层内部气孔、裂纹处于允许范围。山东激光熔覆焊焊接机器人参考价