商机详情 -
湖北激光切割焊接机器人市场价
激光跟踪模块是焊接机器人常用选配组件,依靠线激光或者 3D 激光传感器扫描焊缝区域,采集轮廓坐标信息,传输给机器人控制器。控制器对比预设焊缝位置,计算偏差值,实时修正机器人运动轨迹。工件来料存在冲压公差、工装装夹偏差、热变形带来的位置偏移时,跟踪系统自动补偿,不用人工反复调整工装。线激光跟踪适合坡口对接、角接等常规焊缝;3D 激光跟踪可以识别复杂曲面焊缝、多层多道焊坡口轮廓。系统可以设置识别阈值,过滤工件表面划痕、氧化皮带来的干扰信号。跟踪功能可以和示教程序配合,基础轨迹示教之后,系统只做小幅跟随修正,不会大幅度偏离规划路径。调试环节需要完成传感器标定,统一传感器坐标系和机器人坐标系。激光跟踪模块可以降低工装加工精度要求,减少工装制作成本,提升来料容错能力。图灵激光切割焊接一体机,兼顾切割下料与焊接成型,减少企业多套设备采购投入。湖北激光切割焊接机器人市场价
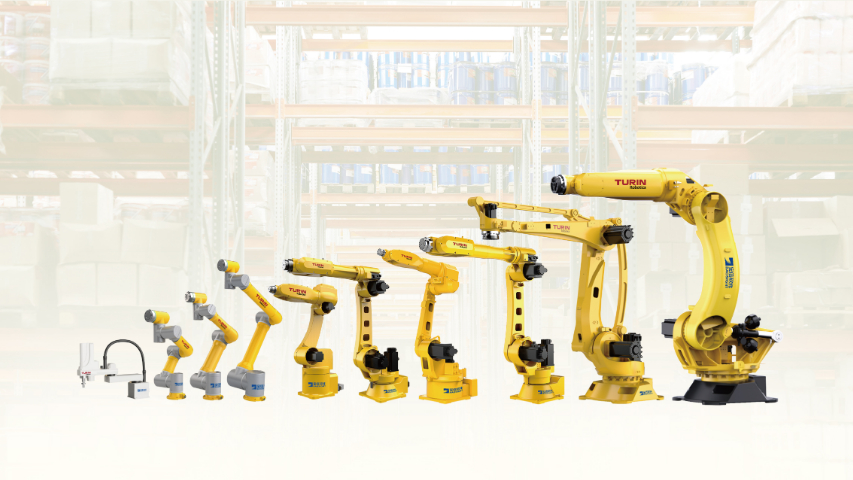
钣金加工行业大量存在薄板点焊、后续焊接复合工序,工件规格型号多,换产比较频繁。图灵点焊焊接机器人适配钣金外壳、机箱柜体零部件点焊作业,准确控制焊接压力与通电时间,焊点牢固、外观整齐。可搭配快换工具机构,在点焊钳与氩弧焊枪之间快速切换,同一台机器人完成点焊和后续氩弧补焊。选配激光跟踪系统,应对钣金件冲压带来的尺寸偏差,避免焊偏。机器人支持拖拽示教,新产品换产调试简单,不用复杂编程。上海图灵智造面向钣金加工厂提供标准化与定制化点焊焊接工作站,提供本体、工装、防护设备一体化交付,本地服务团队完成调试培训,帮助中小钣金厂低成本推进焊接自动化。北京点焊焊接机器人用户体验图灵焊接机器人支持拖拽示教,技工手动走一遍轨迹,十分钟生成完整焊接程序。
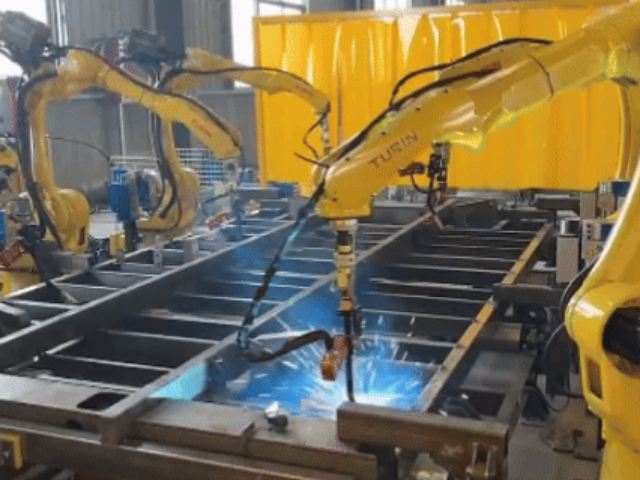
激光焊接对机器人运动精度、激光与机械臂协同控制要求很高,图灵激光焊接机器人实现机器人运动控制系统和激光系统深度适配,激光启停、功率调节与机械臂轨迹同步响应及时,保障焊接熔池稳定成型。针对不同材质工件,可调用对应激光工艺包,完成连续激光焊、脉冲激光焊;拓展激光熔覆焊功能,实现零件表面修复强化。选配激光跟踪模块,实时感知焊缝位置动态修正轨迹,处理工件装配误差。机身防护适配激光加工车间工况,配套激光安全防护房、烟尘处理工装。上海图灵智造可承接单机、工作站、焊接单元项目,依托国产本体优势,交付周期可控,备件供应便捷,服务新能源、精密五金等激光焊接需求旺盛行业。
传统焊接工位,焊工长期直面强光、烟尘、高温飞溅,作业环境存在不少影响健康的因素。焊接机器人将操作人员和焊接区域分隔开,人员在安全区域完成示教、程序调整与工件装夹,不用持续近距离处在焊接弧光与烟尘环境当中。一体化工作站可以配套烟尘收集、净化装置,焊接产生的烟气、金属粉尘就近收集处理,改善车间空气条件。激光加工工位配置防护舱体,阻挡激光散射,规避光辐射风险。点焊产生的飞溅、氩弧焊的紫外辐射,都被工作站防护结构隔离。车间可以按照安全规范划分机器人作业区与人机交互区域,设置安全门锁,舱门打开时设备停止运行。环境改善之后,岗位招工难度有所缓解,人员流失情况得到缓和。同时规范的防护结构,也帮助车间满足安全生产相关管理要求,降低现场安全隐患。国资宝信旗下图灵焊接机器人,自研关键部件,24 小时连续作业,大幅降低车间焊工用工成本。

人工焊接过程中,行走速度、电弧高度、摆动幅度容易随状态变化,焊缝成型波动明显。图灵智造焊接机器人按照预设参数匀速运行,焊接电流、行走速度、离焦量等参数保持稳定,同批次工件焊缝状态趋近。焊接轨迹重复执行,焊缝宽度、熔深保持稳定,减少同一批次产品之间的质量差异。激光跟踪系统实时补偿位置偏差,进一步降低不合格焊缝出现概率。长时间连续作业状态下,设备参数不会出现人为疲劳带来的变化,适合需要稳定良品水平的批量订单。焊接数据可以留存记录,方便工艺复盘与质量追溯。焊缝外观均匀,后续打磨、整形工序工作量随之减少。在探伤、密封性这类检测项目上,稳定的焊接过程更容易持续达到验收标准。企业可以依托稳定的加工效果,简化抽检频次规划,降低质检环节投入。图灵焊接机器人可对接工厂 MES 系统,焊接参数全程留存,实现生产工艺标准化可追溯。广东点焊焊接机器人供应商
全中文可视化操作界面,图灵焊接机器人简化编程流程,无需高薪聘请专业自动化工程师。湖北激光切割焊接机器人市场价
激光切割工艺依靠激光熔化材料,辅助气体吹除熔融物质,分离工件轮廓。碳钢切割多用氧气,氧气和金属反应释放热量,提升切割效率;不锈钢、铝合金多用氮气,获得无氧化切面;压缩空气用于要求偏低的薄板加工。切割参数重点控制功率、行走速度、气压、焦点位置。焦点位置决定能量集中在板材上表面还是板材内部,厚板切割焦点偏向板材下方。切割速度过快会出现切不透、挂渣;速度过慢切口宽度变大,热影响区扩大。喷嘴高度跟随传感维持恒定距离,避免喷嘴触碰板材。切割断面粗糙度、挂渣量是直观评判指标,挂渣牢固附着断面时,调整气压或者焦点参数。切割路径规划时优先处理内轮廓,再切割外轮廓,防止工件提前脱离支撑,位置偏移。切割完成之后清理板材残渣,再流转到焊接工序。湖北激光切割焊接机器人市场价