商机详情 -
河北激光熔覆焊焊接机器人注意事项
焊接机器人稳定运行依靠周期性维保计划,维保分为日点检、周维护、月维保、季度维保、年度维保。每日开机前,操作人员检查急停、安全联锁、气路、水冷、烟尘装置,查看有无报警、管线破损;每日下班清理焊枪飞溅、传感器镜头。每周紧固外部接线端子,检查管线包磨损,清理控制柜散热滤网。每月检查减速机润滑油位、变位机轴承状态,校准 TCP 工具中心点。季度检查激光器光学窗口、送粉器管路,测试跟踪传感器识别效果。年度维保由技术人员开展,检查各轴背隙、电气元件老化情况,更换老化密封件、线缆。维保记录留存归档,通过记录统计部件损耗规律,调整备件备货量。发现早期微小异常及时处理,避免小故障发展成停机故障。维保计划可以根据车间开机时长适当调整,高负荷连续生产工况缩短维保间隔。防腐机身图灵焊接机器人,可用于化工、海洋工程不锈钢构件耐腐蚀焊接。河北激光熔覆焊焊接机器人注意事项
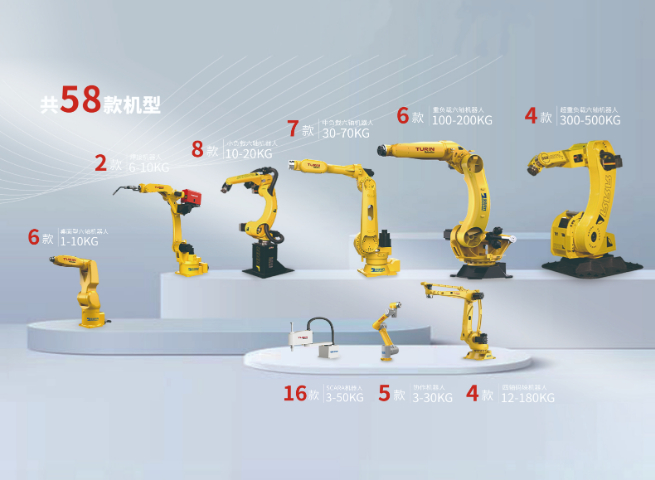
很多制造企业同时拥有多种焊接加工需求,氩弧焊、点焊、激光焊交替生产,多台设备投入成本高。图灵多工艺兼容焊接机器人,可快速更换焊枪、激光头、点焊钳末端工具,一台机器人切换氩弧焊、点焊、激光焊接、激光熔覆焊等多种作业。机器人本体硬件基础统一,依靠更换末端执行部件与调用不同工艺包实现工艺切换,适配多品种小批量混线生产模式。选配激光跟踪系统,不同工艺下都可以实现焊缝位置自适应补偿。既可以单机部署解决单工位焊接,也可集成变位机、工装夹具搭建完整焊接工作站。上海图灵智造结合客户产品工况输出定制方案,国内多地服务网点完成交付调试,帮助企业控制自动化设备采购投入。天津焊接机器人市场价图灵精密氩弧焊焊接机器人适配 0.1mm 细焊丝,满足医疗、3C 微小构件焊接需求。
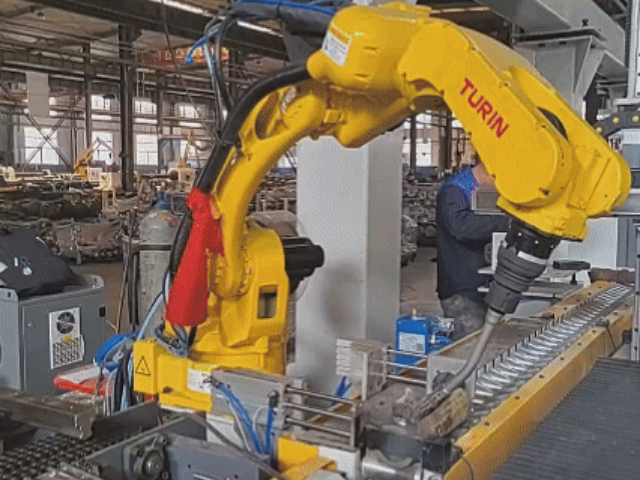
激光焊接对机器人运动精度、激光与机械臂协同控制要求很高,图灵激光焊接机器人实现机器人运动控制系统和激光系统深度适配,激光启停、功率调节与机械臂轨迹同步响应及时,保障焊接熔池稳定成型。针对不同材质工件,可调用对应激光工艺包,完成连续激光焊、脉冲激光焊;拓展激光熔覆焊功能,实现零件表面修复强化。选配激光跟踪模块,实时感知焊缝位置动态修正轨迹,处理工件装配误差。机身防护适配激光加工车间工况,配套激光安全防护房、烟尘处理工装。上海图灵智造可承接单机、工作站、焊接单元项目,依托国产本体优势,交付周期可控,备件供应便捷,服务新能源、精密五金等激光焊接需求旺盛行业。
很多中小型工厂想要做焊接自动化改造,但担心设备单一,只能做一种焊接工艺,后续产品迭代设备就被闲置。图灵多工艺焊接机器人,支持氩弧焊、点焊、激光焊接、激光熔覆焊,还可拓展激光切割功能,依靠快换末端工具切换不同作业模式,一套设备应对多类焊接加工任务。机器人支持拖拽示教、离线编程,新产品换产调试便捷;选配激光跟踪系统,应对工件来料偏差。企业可以先上单机工作站解决关键工位,后续按需扩展变位机、地轨,不用一次性投入整线改造。上海图灵智造国产焊接机器人性价比突出,本地网点提供上门勘测、方案评估、调试培训,帮助中小企业循序渐进完成焊接工位智能化升级。搭配双工位变位机轮换作业,图灵智造焊接机器人可大幅提升设备利用率。
激光熔覆焊属于增材类工艺,金属粉末随载气送入激光焦点区域,粉末和基材表层一同熔化,冷却形成冶金结合覆层。送粉方式分为同轴送粉和旁轴送粉,同轴送粉各个方向熔覆一致性更好,适合多方向行走轨迹。关键工艺参数包含激光功率、送粉速率、扫描速度、搭接率。搭接率控制相邻两道熔覆带的重叠宽度,搭接过低表面出现沟壑,搭接过高累积热量偏大。单层熔覆厚度存在区间,想要厚覆层采用多层叠加,每一层方向交错,降低内应力。基材材质不同,裂纹倾向不一样,碳钢、合金钢容易产生裂纹,必要时增加预热工序。熔覆完成之后,覆层表面存在波纹,多数工况后续配套机加工,达到图纸尺寸要求。熔覆工艺还需要配套探伤检测,确认覆层内部气孔、裂纹处于允许范围。焊接全过程数据自动记录存储,图灵智造设备助力企业实现焊接品质可追溯。山东激光跟踪焊接机器人联系方式
医疗器械加工用图灵焊接机器人,焊缝无残留,满足医疗洁净生产规范。河北激光熔覆焊焊接机器人注意事项
激光熔覆焊机器人作业时,金属粉末持续送出,需要管控粉尘扩散,除尘系统全程开启,定期清理收集仓内粉末。粉末存储环境保持干燥,受潮粉末容易结块,造成送粉管路堵塞,送粉不稳会带来覆层厚薄不均。不同合金粉末分开存放,更换粉末种类时,清理整套送粉管路,避免粉末混杂影响覆层成分。熔覆过程冷却速度较快,部分材质容易产生裂纹,可根据工艺安排预热或者后热工序。激光头喷嘴和工件距离保持稳定,距离波动会改变粉末汇聚点。熔覆之前对工件表面做探伤,确认内部没有裂纹缺陷,避免熔覆之后缺陷继续扩展。熔覆层厚度单次不宜过大,厚覆层采用多层搭接方式,层间控制温度。加工完成之后,按照规范开展探伤检测,确认覆层和基材结合状态达标。河北激光熔覆焊焊接机器人注意事项