商机详情 -
湖北氩弧焊焊接机器人注意事项
激光切割工艺依靠激光熔化材料,辅助气体吹除熔融物质,分离工件轮廓。碳钢切割多用氧气,氧气和金属反应释放热量,提升切割效率;不锈钢、铝合金多用氮气,获得无氧化切面;压缩空气用于要求偏低的薄板加工。切割参数重点控制功率、行走速度、气压、焦点位置。焦点位置决定能量集中在板材上表面还是板材内部,厚板切割焦点偏向板材下方。切割速度过快会出现切不透、挂渣;速度过慢切口宽度变大,热影响区扩大。喷嘴高度跟随传感维持恒定距离,避免喷嘴触碰板材。切割断面粗糙度、挂渣量是直观评判指标,挂渣牢固附着断面时,调整气压或者焦点参数。切割路径规划时优先处理内轮廓,再切割外轮廓,防止工件提前脱离支撑,位置偏移。切割完成之后清理板材残渣,再流转到焊接工序。搭配双工位变位机轮换作业,图灵智造焊接机器人可大幅提升设备利用率。湖北氩弧焊焊接机器人注意事项
针对薄壁不锈钢、管件类精密焊接场景,氩弧焊工艺对机器人轨迹平稳性、重复定位精度提出严苛要求。图灵氩弧焊焊接机器人拥有高精度运动控制,运行轨迹平滑,减少焊接抖动带来的缺陷,保障焊缝表面光洁少飞溅。工作站可配置热丝氩弧焊接系统,提升焊接熔敷效率;搭载激光跟踪系统,自动补偿管件装配错边与间隙偏差,降低对前道装配工序的要求。支持离线编程,复杂管件焊缝可在软件内完成轨迹规划,缩短现场调试换产时间。上海图灵智造可以根据管件直径、壁厚、焊接节拍定制工作站,配备变位机实现管件旋转焊接,本地工程师上门完成工艺调优,助力管件加工企业实现精密氩弧焊接自动化。天津激光熔覆焊焊接机器人设备厂家图灵激光焊接机器人搭载激光跟踪系统,自动补偿焊缝偏差,提升焊接成品良率。
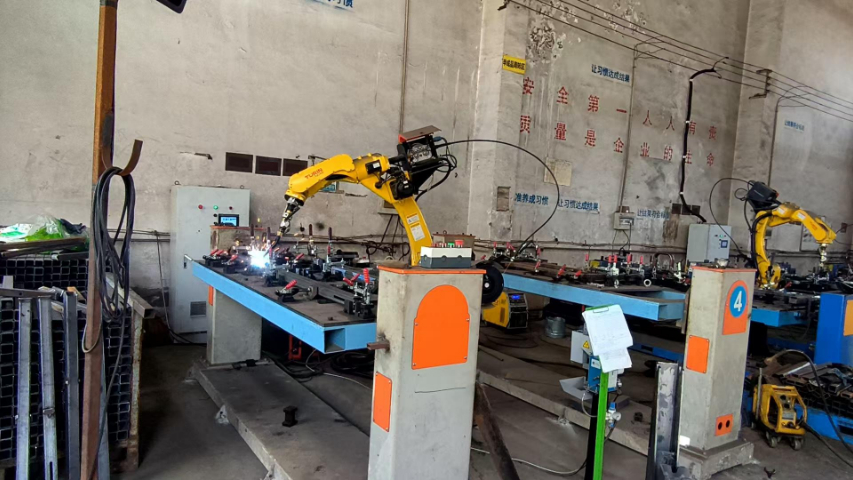
图灵智造氩弧焊焊接机器人依靠电弧热实现金属连接,在惰性保护气体氛围下,电弧持续熔化母材与填充焊丝,冷却之后形成连续焊缝。机器人本体按照预设轨迹带动焊枪移动,维持电弧长度、行走速度稳定,减少人工操作带来的参数波动。保护气体持续从焊枪喷嘴送出,隔绝空气,降低焊缝位置出现氧化、气孔的概率。系统支持直流、脉冲电流模式切换,脉冲模式更适合薄板工件,控制热输入量,减少板材变形。机器人可以搭配激光跟踪装置,工件摆放出现小幅偏移时,系统采集焊缝位置信号,实时修正运动轨迹。整套系统包含机器人本体、焊接电源、送丝机构、气路组件、传感单元以及控制主机。调试阶段需要设定电流区间、气体流量、摆动模式,通过试焊试样调整参数,直到焊缝成型达到图纸要求标准。日常运行中需要定期检查气路密封性、导电嘴损耗情况,按时更换消耗配件。
冶金产线当中辊类、衬板、导卫等零部件长期承受摩擦冲击,表面容易出现磨损、划伤,激光熔覆焊机器人适合这类修复作业。在工件表面熔覆耐磨合金粉末,形成均匀覆层,恢复外形尺寸,提升表面耐磨能力。修复后的辊件重新上机使用,延长服役周期,减少备件采购与停机更换频次。部分冶金管路、容器构件,使用氩弧焊机器人完成密封焊缝加工,抵抗介质腐蚀。冶金车间粉尘浓度偏高,选型时关注设备防护等级,做好密封防护,定期清理传感镜头、散热通道。激光跟踪功能可以扫描磨损轮廓,自动生成熔覆路径,减少人工测绘、示教工作量。修复工艺流程包含表面预处理、探伤、熔覆加工、后续机加工、复检。整套工作站可做成移动式结构,方便在不同检修区域流转使用。工艺人员会根据基材材质,匹配对应的熔覆粉末与整套参数方案,控制覆层裂纹风险。上海图灵焊接机器人搭配变位机灵活作业,复杂曲面焊缝一次成型,减少人工返工打磨工序。
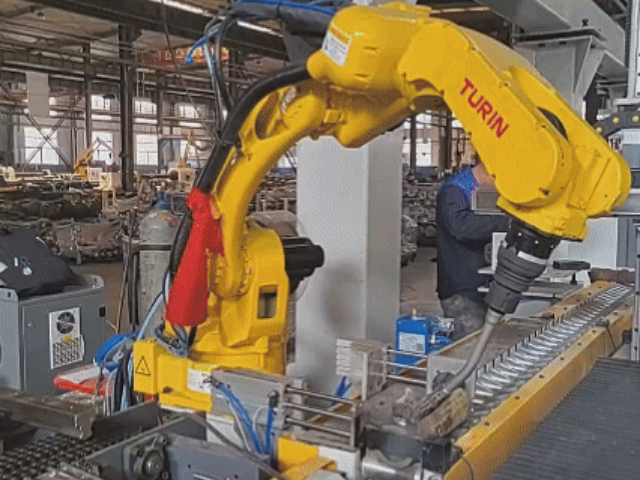
激光跟踪是焊接机器人提升容错能力的关键传感配置,图灵焊接机器人可搭载自研激光跟踪系统,针对氩弧焊、点焊、激光焊等工艺做适配优化。实际生产中工件存在装配间隙、错边、工装定位偏差,激光跟踪传感器实时扫描焊缝,将位置数据反馈机器人控制系统,实时修正运动轨迹,避免虚焊、漏焊、焊偏等不良问题。不需要很高精度工装定位,降低客户工装制作成本。跟踪系统可兼容直线、圆弧、空间曲线等各类焊缝形态,支持厚板、薄板、异形构件。上海图灵智造可提供带激光跟踪的焊接机器人交钥匙方案,完成硬件集成、工艺参数调试,培训操作人员掌握跟踪系统使用,有效提升焊接产线的良品率与生产稳定性。上海图灵智造国产焊接机器人,支持氩弧焊、点焊、激光焊多工艺自动化焊接作业。江苏激光焊接焊接机器人加盟
全国三大服务网点护航图灵焊接机器人,48 小时备件送达,24 小时工程师上门。湖北氩弧焊焊接机器人注意事项
轨道交通配套构件包含内饰框架、走行部小件、线缆支架、风道管路等,这类工件对焊接稳定性、安全性要求较高。支架、钣金框架多用点焊与氩弧焊结合;风道管路优先氩弧焊,控制泄漏风险;部分耐磨衬件采用激光熔覆提升使用寿命。工件材料包含碳钢、不锈钢、铝合金,不同材料切换对应工艺包。轨道交通工件验收流程严格,焊缝留存检测记录,焊接参数可追溯。激光跟踪系统降低工装制造难度,减少工装加工成本。工作站防护结构完善,烟尘收集配套到位,满足车间现场管理要求。构件外形多样,很多焊缝处于空间位置,六轴机器人多角度调整焊枪姿态,抵达各个焊缝点位。新项目开发阶段,可以先做试样焊接、探伤验证,工艺稳定之后再上线批量生产,降低批量工件不合格风险。湖北氩弧焊焊接机器人注意事项