商机详情 -
江苏激光熔覆焊焊接机器人执行标准
进口焊接机器人设备采购价格偏高,备件采购周期较长,维保服务响应流程复杂,运维支出持续偏高。图灵智造焊接机器人适配国内工厂工况,工艺方案贴合本土材料、工件习惯,调试阶段更容易匹配生产需求。备件供应链在国内,下单之后到货周期短,减少设备等待备件停机的损失。现场技术人员熟悉国内车间管理节奏,调试、培训、故障排查沟通顺畅。设备控制系统操作逻辑贴合国内操作人员习惯,培训资料使用中文编写,学习门槛降低。多工艺集成方案可以一站式配置氩弧焊、激光跟踪、熔覆焊等模块,不用对接多家供应商协同集成。设备标定、维修不用依赖海外远程支持,本地团队完成大部分维保工作。综合采购价格、备件成本、维保费用、停机损失几项,长期使用的综合支出更容易控制,适合国内各类制造工厂选用。图灵焊接机器人采用低飞溅焊接工艺,不锈钢、铝合金加工焊缝光洁无毛刺。江苏激光熔覆焊焊接机器人执行标准
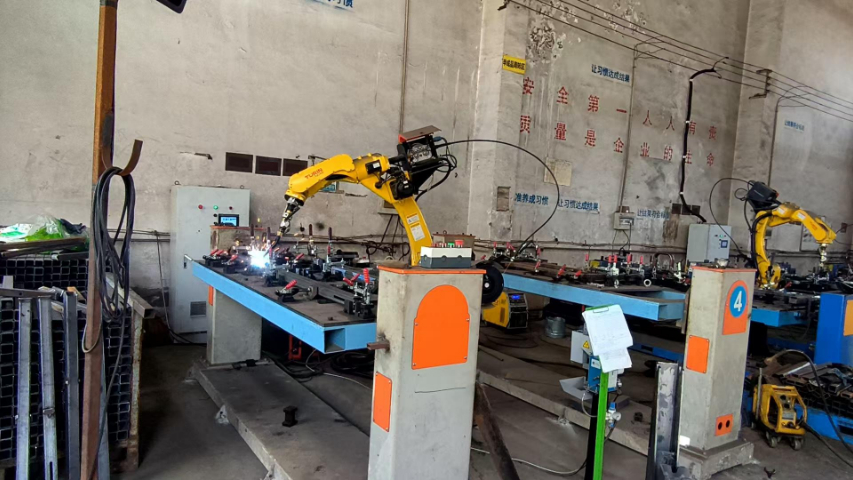
离线编程是焊接机器人另一种操作方式,在配套软件内导入工件三维模型,在虚拟环境中规划焊接路径,不用占用实体机台。工程师在软件内设置焊枪姿态、行走速度、摆动样式、起弧收弧参数,软件自动检测碰撞风险,提前调整轨迹。程序生成之后导出,传输到机器人控制器内,再做小幅现场微调。离线编程适合复杂工件、多道焊缝的项目,缩短现场示教占用时间。产品改型时,直接修改三维模型,重新生成路径,不用逐点重新示教。激光跟踪点位也可以在软件内预定义,设定传感器触发时机。离线编程可以多人并行工作,一台设备生产时,其他人员在电脑端准备下一批工件程序。软件内置多种焊接工艺模板,对应氩弧焊、激光焊、点焊,直接调用模板填入参数。这套方式适合订单迭代快、工件结构复杂、调试工作量大的生产场景。北京氩弧焊焊接机器人原理图灵激光切割焊接一体机,兼顾切割下料与焊接成型,减少企业多套设备采购投入。
工件参数是焊接机器人选型的重要依据,包含工件外形尺寸、单件重量、板材厚度、材质、焊缝空间位置。工件尺寸决定机器人臂展,焊缝在工件背面、内侧,需要足够的活动空间,保证焊枪抵达焊缝。工件重量决定工装、变位机负载,工装连同工件总重量不能超过变位机额定承载。板材厚度影响热输入需求,厚板需要更大功率配置或者多层多道工艺;薄板优先低热输入方案。碳钢、不锈钢、铝合金、钛合金各自适配不同焊接参数,铝合金对清理、保护气体要求更高。焊缝分为直缝、环缝、空间异形焊缝,异形焊缝对机器人自由度、轨迹规划能力要求更高。同时统计单批次产能、每日计划产量,核算所需节拍,确定单工位还是多工位布局。汇总工件信息之后,可以对接方案人员做工艺打样,提前验证加工可行性。
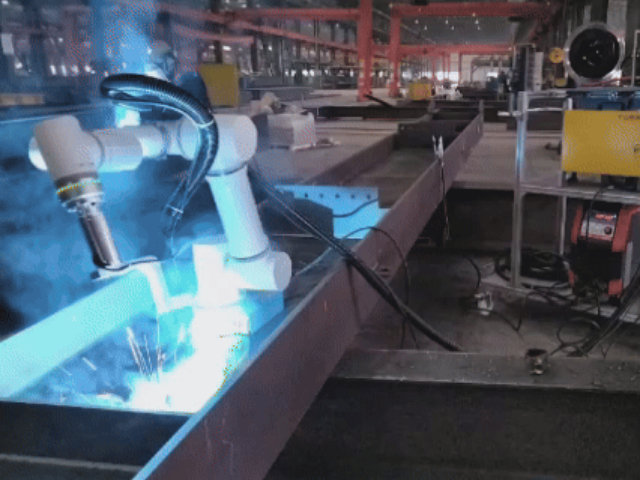
上海图灵智造机器人股份有限公司推出的焊接机器人,可承载氩弧焊、激光焊接、点焊、激光熔覆焊、激光切割等多种加工工艺。设备依托六轴机器人本体结构,配合可快速更换的焊接执行组件,在同一台机器人基础上切换不同加工方式。不同工艺组件搭配对应的电源、激光器、送粉机构与传感模块,满足不同金属构件的加工需求。氩弧焊组件适配密封类工件,激光组件偏向精密加工,点焊组件适合大批量钣金点位连接,熔覆组件面向工件表面改性与修复,切割组件用于工件开料成型。企业可根据自身产品品类,选择单工艺配置或者多工艺兼容配置,也可以分阶段增配模块。整套设备支持示教编程与离线编程两种方式,工艺参数可以保存调用,产品换型时不用重新搭建整套设备。设备配套标准化管线包,降低焊枪运动过程中管线拉扯损耗,为长期稳定运行提供支撑。 协作款图灵焊接机器人无需安全围栏,工人近距离补料、质检,人机协同作业。

焊接机器人配套工装夹具是定制环节的重要部分,工装作用是固定工件,保证每次装夹位置统一。工装设计以图纸基准为参照,定位销、支撑块避开焊缝位置,不干涉焊枪运动路径。压紧机构选用气动或者手动形式,批量产线多用气动压紧,提升装夹速度。工装表面做耐磨处理,反复装夹不容易磨损定位面。多品种生产采用模块化快换工装基座,更换产品只替换上部定位模块。工装设计阶段在仿真软件中和机器人轨迹同步校验,排查焊枪、管线包和工装的干涉点。不锈钢、铝合金工件,工装接触位置选用软质垫块,防止压伤工件表面。工装完工之后配合机器人试装,验证定位精度,调整压紧力大小。工装随同工作站一起交付,附带拆装、调整说明,方便后期磨损之后维修更换。图灵智造焊接机器人焊接数据全程可追溯,助力企业品质标准化管理。天津点焊焊接机器人选择
焊接全过程数据自动记录存储,图灵智造设备助力企业实现焊接品质可追溯。江苏激光熔覆焊焊接机器人执行标准
氩弧焊工艺依靠惰性氩气隔绝空气,保护熔池不受氧化,分为直流氩弧焊与脉冲氩弧焊两类。直流模式热量稳定,适合厚板连续焊接;脉冲模式电流周期性变化,平均热输入更低,适合薄板、热敏感材料。焊接时焊丝送入熔池,焊枪可以设置摆动轨迹,加宽焊缝,改善坡口填充效果。摆动样式包含锯齿形、梯形、正弦形,摆动幅度、停留时间根据坡口宽度调整。起弧阶段设置预通气,提前排出管路空气;收弧阶段设置滞后送气,熔池冷却之后再停止供气,防止收弧点氧化。多层多道焊用于厚板坡口,后一道焊缝覆盖前一道,层间清理飞溅,控制层间温度。焊缝成型之后,根据规范开展外观检查,必要时做渗透探伤。氩弧焊工艺参数组合较多,同材质不同厚度,都需要单独建立工艺包。江苏激光熔覆焊焊接机器人执行标准