商机详情 -
武汉保险杠焊接机厂家
设备以双机器人协同为关键,分别负责保险杠搬运定位与精确冲孔,搭配多工位超声波焊接模块,实现无人化一体化作业。液压冲孔系统采用50吨级双作用驱动,压力可调范围200-500N,适配2-6mm厚度PC/ABS保险杠,冲孔后孔壁粗糙度≤Ra0.8μm,无需二次打磨。工模快速更换系统兼容Φ8-Φ15mm雷达孔规格,模具存储记忆功能可一键调取常用车型参数,缩短调试时间。移动升降工作台采用铝合金刚性结构,承载能力强,升降平稳无顿挫,锁定后重复定位精度高。废料回收装置与生产线输送线对接,余料可二次回收利用,材料损耗率控制在0.5%以下,践行绿色生产理念。超声波焊接接头强度高,满足汽车行驶振动工况需求。武汉保险杠焊接机厂家
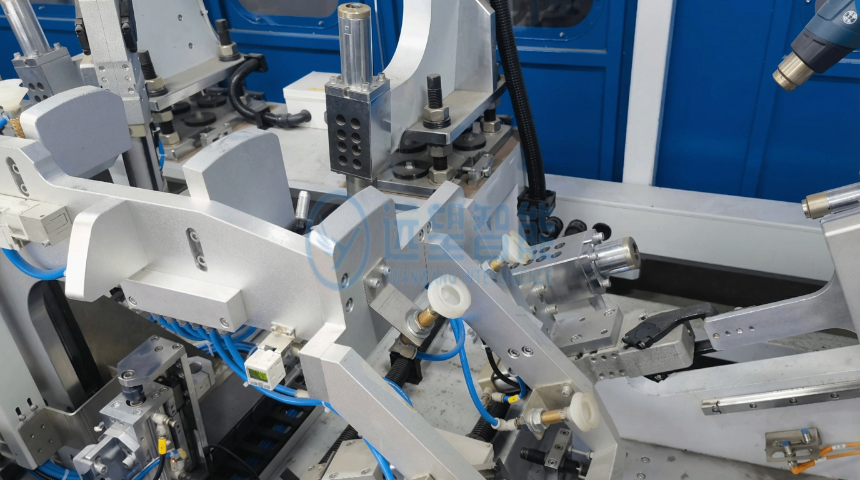
针对批量生产的精度稳定性需求,设备采用德国进口伺服控制系统,实现冲孔压力与焊接能量的精确调控。超声波焊接技术无需添加焊接助剂,无异味、无耗材,符合绿色生产要求,焊接后保险杠表面无缺陷,保障外饰件美观度。预热系统采用红外加热方式,加热均匀性好,避免局部过热导致的材质降解。工模快速更换系统带定位校准功能,确保换型后孔位精度始终达标,适配混线生产。移动升降工作台带防滑定位销,防止保险杠加工时滑动,同时便于人工辅助调试。废料回收装置配备过滤功能,避免细小余料散落,设备整体运行能耗较传统热熔焊接设备降低70%。武汉保险杠焊接机厂家废料回收装置自动收集冲孔余料,减少人工清理成本。
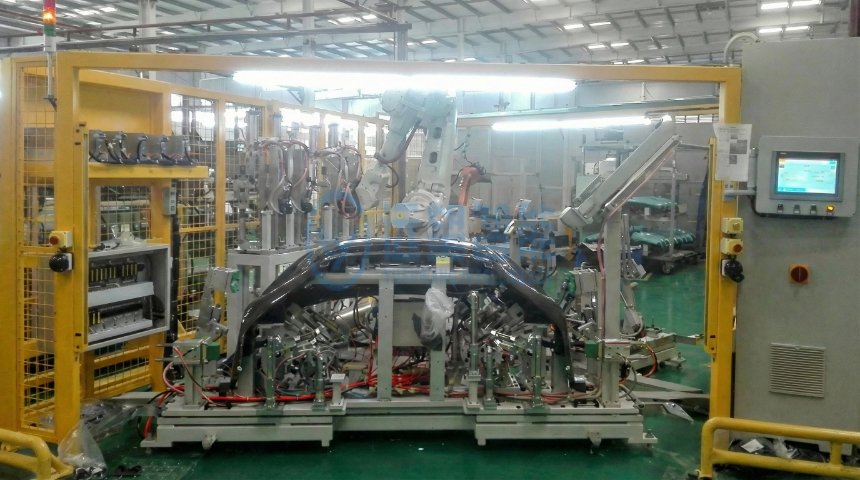
聚焦保险杠加工的高效性需求,设备集成冲孔与焊接一体化功能,一次上料完成所有加工工序,大幅缩短流程时间。液压冲孔系统采用伺服驱动,压力精确可控,冲孔后孔壁光滑,无应力裂纹,无需二次处理。超声波焊接系统焊接速度快,效率较传统热熔焊接提升60%,且焊接接头强度高,稳定性好。预热系统采用节能设计,能耗低,加热均匀,确保焊接质量稳定。工模快速更换系统支持快速换型与精度校准,适配小批量多品种生产。移动升降工作台可适配不同高度的输送线,衔接顺畅,废料回收装置自动收集余料,保持工位整洁。
该设备适配汽车保险杠的批量生产,通过自动化流程与高精度控制,确保产品质量一致性。液压冲孔直径误差±0.1mm,位置误差≤±0.2mm,搭配机器人视觉定位,精确适配雷达安装需求。超声波焊接系统接头强度高,抗冲击性能好,满足汽车行驶振动工况要求。预热系统采用局部低温加热,保护保险杠材质性能,避免变形与损伤。工模快速更换系统支持多车型模具切换,换型效率高,适配混线生产。自动夹紧系统与移动升降工作台协同作业,确保工件定位精确,废料回收装置集中收集余料,提升生产流畅度。自动夹紧系统稳固固定保险杠,避免冲孔焊接时发生偏移。
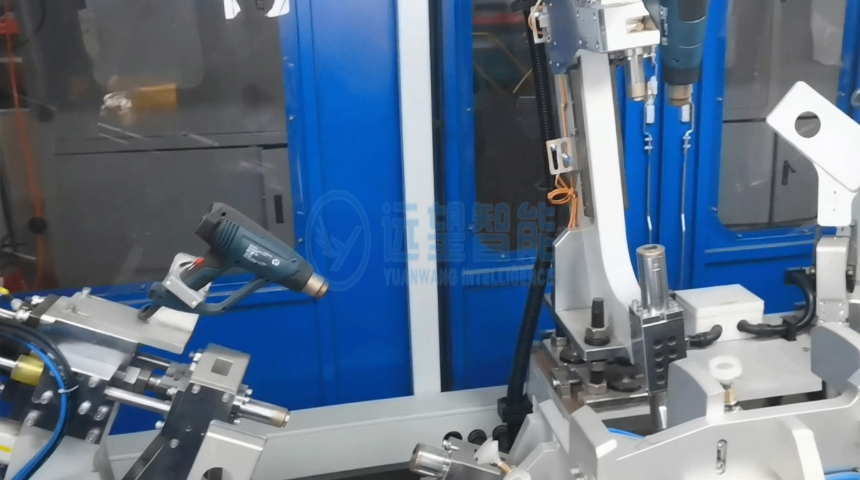
设备优化液压冲孔刀具设计,采用耐磨涂层与合理几何结构,延长使用寿命,减少换刀频率,降低维护成本。超声波焊接系统采用进口换能器,能量转换效率高,焊接质量稳定,接头强度达基材强度的90%以上。预热系统采用节能型加热模块,能耗低,加热速度快,有效提升生产效率。工模快速更换系统采用快拆接头,模具更换便捷,换型时间≤1分钟,适配多品种生产。自动夹紧系统柔性施力,保护工件表面,移动升降工作台锁定后精度稳定,废料回收装置集中处理余料,符合环保要求。预热系统实时温度监控,避免保险杠材料过热变形。武汉保险杠焊接机厂家
移动工作台带滚轮设计,设备工位调整灵活。武汉保险杠焊接机厂家
聚焦汽车行业的可持续发展需求,设备采用绿色环保加工工艺,超声波焊接无耗材、无VOC排放,废料可二次回收利用。液压冲孔系统采用低能耗设计,运行能耗低,符合节能要求。预热系统采用局部加热,能耗较整体加热降低70%,同时避免材质降解。工模快速更换系统支持多车型模具切换,提升设备通用性,减少设备投入。自动夹紧系统与移动升降工作台协同作业,确保工件定位精确,加工精度稳定。设备具备故障自诊断功能,便于快速维护,保障产线利用率,符合绿色工厂建设标准。武汉保险杠焊接机厂家