商机详情 -
自动保险杠焊接机源头厂家
设备优化超声波焊接工艺,通过数值模拟分析焊接过程中的温度场与应力场,优化工艺参数,减少焊接变形。液压冲孔系统配备高精度刀具,磨损后自动报警提示更换,同时统计刀具寿命,便于计划性维护。预热系统具备温度补偿功能,在不同环境温度下均可维持稳定的加热效果,确保焊接质量不受影响。工模快速更换系统无需专业工具,操作人员可快速完成换型,降低技能门槛。自动夹紧系统采用多点联动设计,均匀施力,避免工件变形,移动升降工作台微调便捷,适配保险杠曲面加工需求。设备配备预热系统,提升超声波焊接时雷达支架的结合强度。自动保险杠焊接机源头厂家
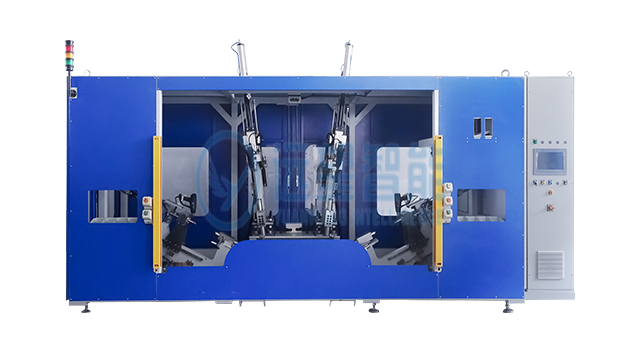
针对汽车保险杠加工的高节拍需求,设备采用双机器人协同作业,实现冲孔、焊接与搬运无缝衔接,加工节拍≤12秒/件。液压冲孔系统采用高速驱动,冲孔速度快,回程平稳,提升生产效率。超声波焊接系统多头部同时作业,大幅缩短焊接时间,接头强度均匀一致。预热系统采用并行加热技术,同时对多个区域预处理,减少加工周期。工模快速更换系统支持批量换型,参数记忆功能可快速调取车型参数,调试时间短。自动夹紧系统响应迅速,装夹牢固,移动升降工作台衔接顺畅,废料回收装置自动收集余料。自动保险杠焊接机源头厂家保险杠后保雷达支架焊接,设备实现无损伤超声波穿刺工艺。
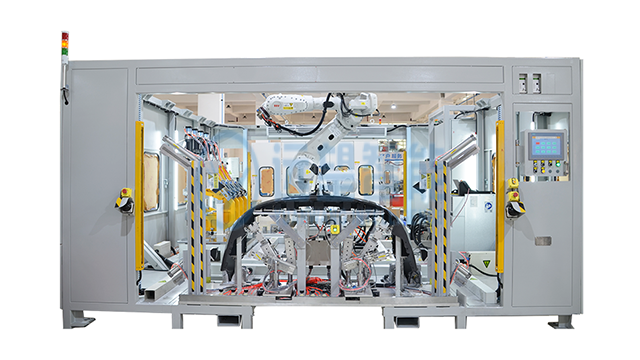
该设备适配新能源汽车轻量化保险杠加工,优化超声波焊接工艺,实现塑料与金属复合支架的牢固连接,满足强度高的要求。冲孔直径误差严格控制在±0.1mm,位置误差≤±0.2mm,精确适配毫米波雷达的精密安装要求。预热系统采用节能设计,只对加工区域加热,能耗低且加热速度快。工模快速更换系统支持模具快速拆装与参数记忆,换型效率高,适配小批量定制化生产。移动升降工作台承载能力强,可适配大型SUV保险杠整体加工,工作台表面贴附防护胶垫,防止工件划伤。设备支持生产数据实时追溯,自动记录每个产品的加工参数与检测结果,便于质量管控。
针对低温车间环境,设备预热系统进行专项优化,可将保险杠局部温度提升至适宜范围,确保焊接接头强度与密封性。液压冲孔系统配备高精度定位导轨,保障冲孔过程的稳定性,孔位精度不受设备运行振动影响。超声波焊接系统采用先进的频率自动跟踪技术,实时监测并调整频率,始终保持合适的焊接状态。工模快速更换系统兼容多种雷达孔规格,换型后自动完成精度校准,无需人工干预。移动升降工作台采用电动驱动,调节平稳,高度调节范围广,可适配不同高度的加工工位。废料回收装置具备自动清理功能,定期排出残留余料,保障生产连续无中断。预热系统精确控温,保障低温环境下焊接接头的稳定性。
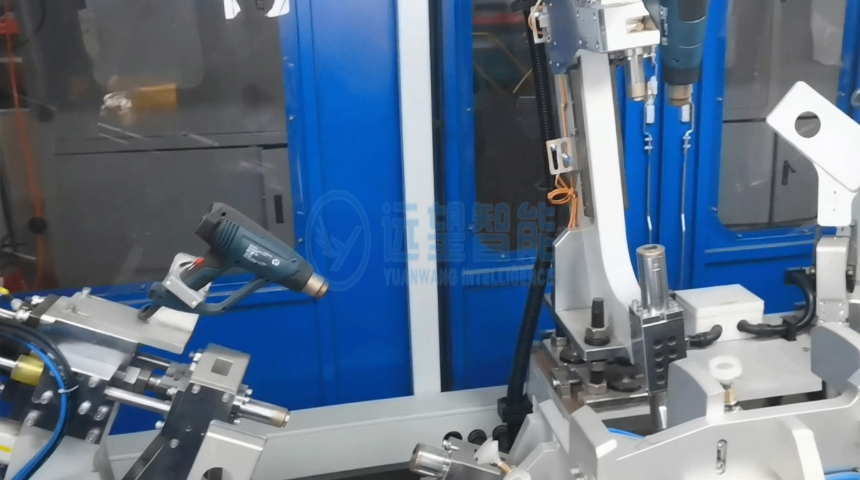
聚焦汽车保险杠加工的智能化与自动化需求,设备采用PLC与机器人协同控制,实现加工流程全自动化,无需人工干预。液压冲孔系统采用伺服驱动,冲孔精度高,稳定性好,孔位误差≤±0.2mm。超声波焊接系统具备自动优化与能量监控功能,确保焊接质量一致。预热系统采用红外测温技术,温度精确可控,避免材质过热损伤。工模快速更换系统带模具存储与调用功能,常用车型参数可一键切换,缩短调试时间。移动升降工作台与机器人精确定位,废料回收装置自动收集余料,提升生产流畅度。预热系统可调节温度范围,适配不同材质保险杠加工。自动保险杠焊接机源头厂家
移动升降工作台设计,灵活适配不同高度保险杠加工工位。自动保险杠焊接机源头厂家
设备以机械手为关键执行单元,搭配高精度视觉定位系统,可自动识别保险杠安装姿态,精确调整冲孔与焊接位置,应对工件轻微变形的补偿需求。超声波焊接技术焊接时间短,效率较传统振动焊接提升50%,且无焊接应力影响保险杠结构强度。预热系统采用局部加热方式,不影响保险杠其他部位性能,避免整体变形。工模快速更换系统支持多组模具同时存储,常用车型参数可一键调取,缩短调试时间。自动夹紧系统采用PLC控制,夹紧流程自动化,配合移动升降工作台的精确定位,确保加工精度一致性。设备具备安全防护与故障报警功能,多方位保障生产安全与稳定。自动保险杠焊接机源头厂家